拉伸旋切模具视频哪里找?工艺原理与学习资源推荐
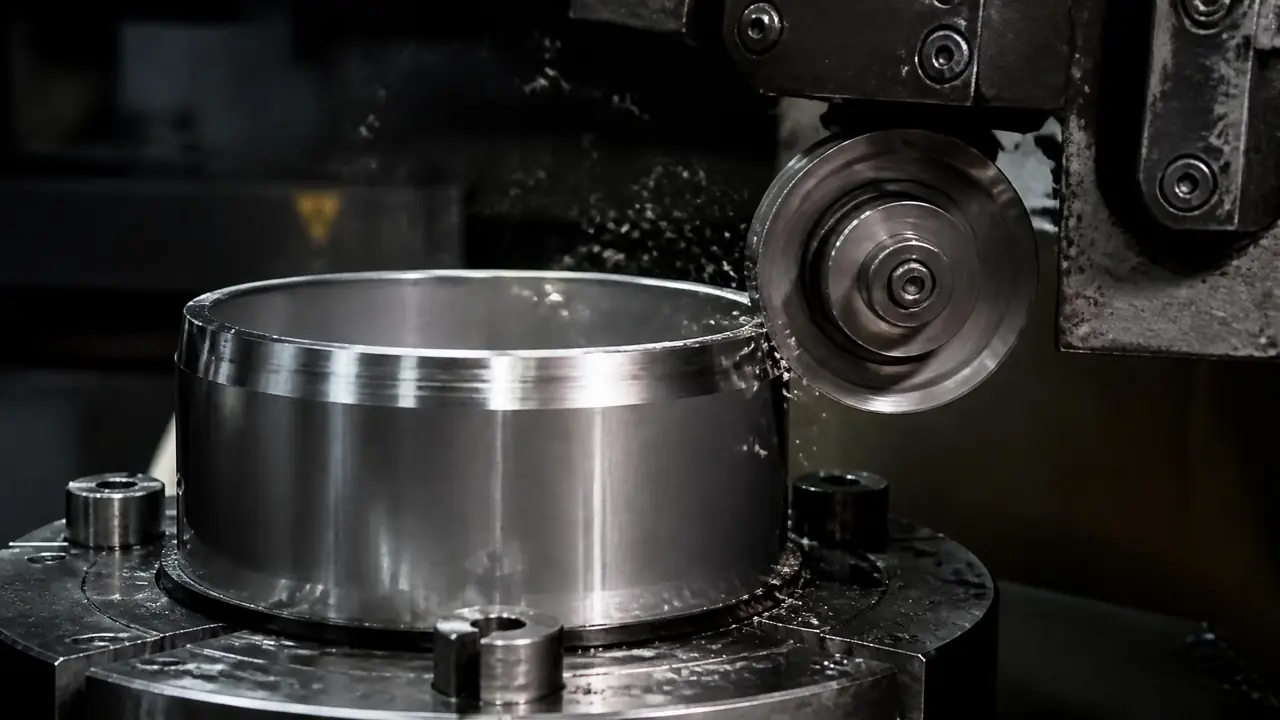
开门见山:拉伸旋切模具视频在短视频平台、行业论坛、资料站和装备厂试模录像里都能找到,但九成视频只给动作不给参数。旋切的本质是滚刀切平圆形拉深件的杯口,看不懂道次和料厚,刷再多也白刷。建议从带实拍参数的视频先看起。
拉伸旋切模具视频我前后刷了不下五十条,能看懂的没几条。不是拍得糊,是大部分人根本不知道旋切在整套模里干的是哪一段活——画面里滚刀转过去了,杯口切平了,然后呢?没了。你搜这个词,多半也是卡在这里。
我的看法先放这儿:看视频之前,得把"拉伸出杯、旋切平口"这两步的关系捋清楚,不然刷一百条也只是看热闹。这篇我把工艺原理讲透,再告诉你去哪找能看到参数的靠谱视频,最后教你怎么分辨干货和摆拍。
拉伸旋切到底是个什么工艺?
拉伸把板料拉成带底的杯体,旋切再用滚刀沿圆周把高低不平的杯口车平,两道工序前后接力,专门对付圆形拉深件。这句话是整个工艺的骨架,后文所有细节都从这里展开。
先说拉伸这边。板料落在拉伸凹模上,凸模往下压,材料被一点点拉进凹模口,变成一个带底的杯。料不能一次拉到位,尤其是不锈钢,首道拉伸比行业普遍控制在1.8到2.0以下,不锈钢还得更保守,所以常见三到五个道次,一道比一道浅口、一道比一道收径。拉伸间隙单边大概取1.05到1.1倍料厚,给大了杯壁起皱,给小了拉裂,这两头都是坑。
那杯口为什么会不平?材料流动本来就不均匀,法兰边多少有起皱的余波,回弹再添一点乱,出模的杯口高差有个0.2到0.5毫米太正常了。普通直壁件可以再上一套切边模冲掉,可圆形件专门开一套落料切边模,成本不划算,这就轮到旋切上场。
旋切的原理有点像车床上车端面:工件或者刀盘转起来,滚刀沿着圆周一点点进给,把杯口"车"平。它是渐进切削,不是一刀冲断,所以毛刺小、切口一圈亮带,还省掉一整套切边模。保温杯内胆、容器罐、灯罩、电机壳这类回转体薄壁件,行业里用得最多。
2024年我在中山一家杯厂见过一套内胆模,四道次拉伸,最后一道出模的杯口高差量出来大概0.4毫米,接旋切工位切完,卡尺再量不到0.05毫米,切口平整发亮。带班的师傅说滚刀进给量给大了会拉口,给小了切不透,那套模光调进给就调了差不多两天。这个细节视频里不会有人告诉你,得站在机台边上才知道。
拉伸旋切模具视频哪里找?四类资源各有脾气
找拉伸旋切模具视频,短视频平台看动作、论坛翻老师傅的现场帖、资料站下工艺卡片、装备厂蹲试模录像,四路配合着看效率最高。单刷一类,学到的东西都是残的。
四类资源我按自己刷下来的感受摆一张表,好坏的偏向很明确:
| 资源类型 | 能学到什么 | 短板在哪 |
|---|---|---|
| 短视频平台 | 旋切动作、刀盘结构、出件瞬间,最直观 | 几乎不讲参数,动画和摆拍混着来 |
| 行业论坛和社群 | 老师傅贴现场照片,会聊进给量和翻车案例 | 帖子零散,旧帖要一页页翻 |
| 行业资料站 | 工艺卡片、排样图、道次计算表这类底子货 | 山寨资料不少,得会挑 |
| 装备厂试模视频 | 带料厚、行程、压力表读数的真实试模 | 发布不规律,靠蹲 |
搜索词也有讲究。中文别只搜"拉伸旋切模具视频"这一个词,换"旋切""滚切切边""切边滚轮""杯拉伸模"轮着搜,能多出一大截结果。英文关键词spin trimming、pinch trim、rotary trim也值得搜一遍,国外设备商的演示视频参数给得比国内大方,虽然嘴上不说透,画面里料厚和转速都看得见。
论坛那边,现在活跃的模具论坛比前些年少了很多,去哪翻旧帖、潜水问问题怎么问不挨骂,我之前专门写过一篇摸底的,可以看模具论坛都凉了?老钳工告诉你现在去哪找同行这篇。
资料站水更深一点。搜"拉伸工艺卡片"出来的站,一半挂着图片水印压着内容卖课,另一半干脆是东拼西凑的假数据。我吃过亏之后养成了先查出处的习惯,怎么辨别真假资料站,这篇中国模具资料网靠谱吗?图纸标准工艺卡片下载真假辨别里记了几条能直接上手的判断法。
看视频学旋切,先学会分辨干货和摆拍
敢给道次数、料厚和进给量的视频才值得收藏,只放切完亮闪闪的成品、一句参数不提的,八成是摆拍或者纯动画。这条标准我刷了五十多条视频后没变过。
具体的分辨动作就三个。一看有没有切屑,真旋切有碎屑崩出和切削声,画面干净得像洗发水广告的必是摆拍;二看杯口,实拍会拍到切前的口部高差,摆拍直接给你个完美圆口;三看出片速度,真试模一条杯从上料到出件有个几秒的节拍,卡得像流水线广告的,剪过。
还有个笨办法但特别管用:拿自己手上的产品对着算。量一下料厚和杯径,按首道拉伸比不超过2.0粗估道次,再看视频里摆的是几个工位,对得上号说明视频讲的是真东西,对不上就当看个手法。老实讲,动画做得再丝滑,也不如一条糊的实拍能教你东西,因为实拍里崩边、拉口、刀具磨白这些失败画面才是值钱的部分。
看懂了原理也别急着下手开模。旋切对回转体精度有要求,料厚上限摆在那,椭圆件、方件都做不了,先用一两个简单的圆筒件试水,比看一百条视频都有底气。
回到开头那个判断:拉伸旋切视频不是找不到,是找到也看不懂,卡点在工艺原理而不是搜索技巧。先把"拉伸出杯、旋切平口"这条线捋顺,再按四类资源分配时间——短视频养眼,论坛学翻车,资料站打底子,装备厂视频看全流程——同样刷一小时手机,你捞到的东西会是别人的好几倍。
常见问题
旋切和普通切边模有什么区别?
切边模是一次冲切出整个轮廓,圆形件得另开一套模;旋切靠滚刀沿圆周渐进切除,省掉落料切边模,毛刺也小。但旋切只适合回转体,异形件没戏。
多薄的料适合用旋切?
行业普遍做到0.2到1.2毫米左右这个区间,太厚滚刀吃刀吃力,太薄容易拉口起皱。具体到某种材料,还是得拿样片试,不锈钢就比铝皮娇气不少。
旋切切口有毛刺怎么调?
先查滚刀间隙,再看进给量,最后看润滑。我在车间见过的情况多半是进给给猛了,材料不是被切断是被撕断的,把进给减一档多半就好了。
没有模具基础能直接看这类视频吗?
不建议。旋切只是拉伸工艺的收尾一段,直接看等于只看电影的结尾。先把拉伸道次、拉伸比这些底子补了,回来看旋切十分钟就能明白的事。
延伸阅读
旋切的前一步是拉伸,拉伸模具本身的结构和设计门道,这篇讲得比我细:拉伸模具是什么?冲压拉伸成型工艺与模具结构详解。
如果冲裁、弯曲、拉伸三个基本功还没凑齐,建议按顺序补课:冷冲模具入门到精通:冲裁弯曲拉伸三个基本功搞懂就够了。