试验模具是什么?试制模与快速模
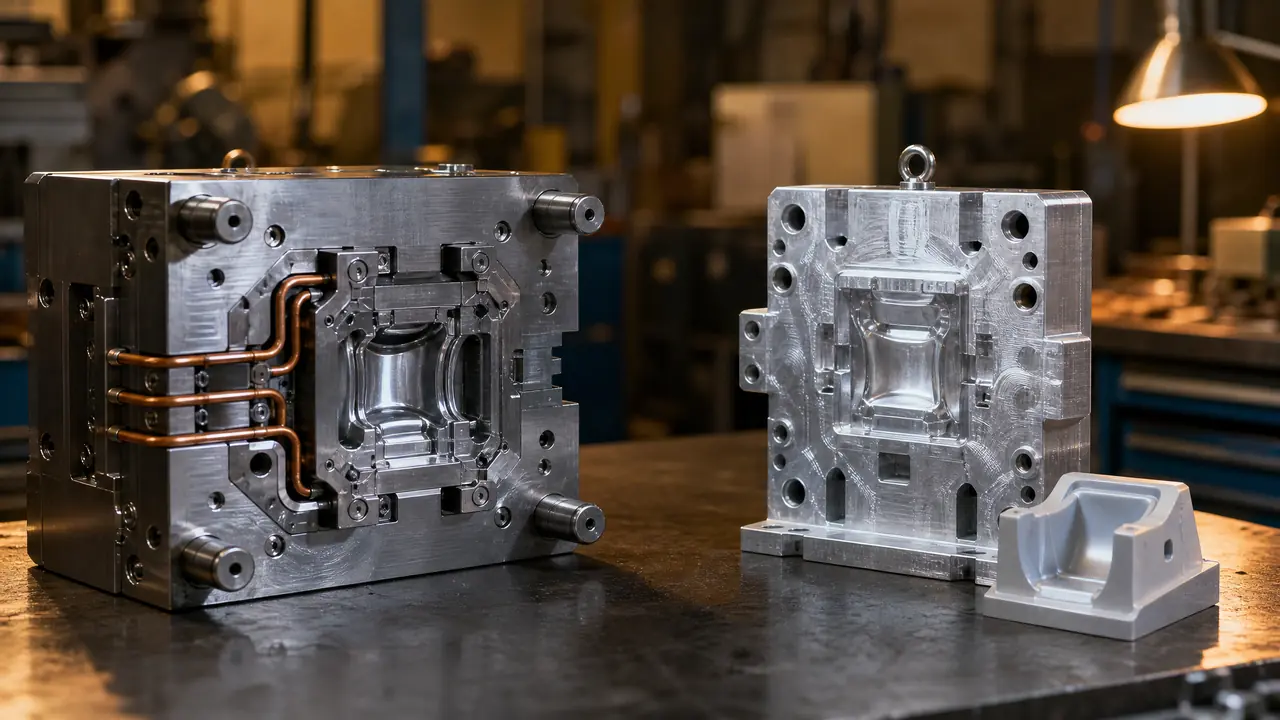
直接给结果:试验模具是正式量产模开出来之前,用来验证产品和工艺的过渡模具,往下一分就是试制模和快速模两条路。试制模偏正式,能打几百到上千件;快速模求快,几天到两周交模。数量没上五位数,多数时候犯不上直接开量产模。
上周有个做小家电的客户拿着外壳三维图来问我:能不能先别开量产模,弄一套试验模具打个几百件,拿去给渠道商和展会试试水?我说能,这种订单就该这么走。真要一上来就开钢模,图纸改一轮,十几万就沉在型腔里了。
试验模具不是某一种具体的模具,它是个统称。凡是目的在「验证」而不是「量产」的模,都能归进来:验证结构装不装得上、验证外观手感、验证材料收缩和工艺参数。按做法和寿命,业内一般分两条路线,一条叫试制模,一条叫快速模。这两个词经常被混着叫,其实走的路不一样。
试验模具和量产模具差在哪?
试验模具为验证而生,模架能用铝、型腔可简化,寿命撑到验证结束就算完成任务;量产模要扛几十万模次,钢材和结构都按长寿命配。差别的根子在预期上。试验模具打完几百件,任务就结束了,所以模架敢用铝、冷却水路敢简化、抛光敢只抛到看得出个大概。量产模不一样,客户签的合同里写着模次寿命,几十万模次打底,S136 要淬硬到 HRC48 以上,顶针配精度、水路做试漏,一样都省不得。
我见过最直观的对比:一套 P20 的试制模打 PP 料,八百模打完型腔还跟新的一样;另一套铝模打 PA66 加百分之三十玻纤,两百多模就把进胶口拉得全是毛刺,浇口位置只能镶一块 SKD11 补救。料不对,模具寿命差出十倍不稀奇。
也提醒一句,不是所有新产品都需要走这道。结构简单、手里有成熟相似件的,直接上量产模反而省一道钱。我见过有老板的产品就是个改了尺寸的盖子,非要「稳妥」走一轮试验模,多花一万多,学费交得冤。
试制模和快速模怎么选?
结构接近最终件、后面大概率要转量产的,走试制模;只想尽快拿到几十件看市场反应的,走快速模,铝模、硅胶复模都算这条线。我个人的偏好说在前面:预算够、产品结构还没定型的,我更倾向试制模。它挨着量产模做,验证出来的收缩率和工艺参数能直接搬过去,转量产那步几乎不用重头再来。快速模省的是钱和时间,牺牲的是数据的延续性,打出来的件看着没问题,转钢模时收缩率对不上、参数要重测的案例,我见过不止一次。
两条路线的核心差别,我列成一张表,报价和交期按江浙一带的行情说,各地会浮动:
| 对比项 | 试制模 | 快速模 |
|---|---|---|
| 常用材料 | P20、718H 等预硬钢,结构接近量产模 | 铝合金、3D打印树脂、硅胶 |
| 交期 | 15-25 天 | 3-10 天 |
| 能打的量 | 几百到两三千件 | 几十到五百件上下 |
| 报价区间 | 大概 3-8 万 | 几千到 2 万左右 |
| 适合场景 | 验证结构、小批量试产、准备转量产 | 展会样品、渠道试水、外观确认 |
试制模的钢料也别乱选。跟客户确认过后面要转量产的,我会直接建议用 P20 或者 718H 的预硬钢,硬度 HB280 到 300 左右,车铣都顺手。图便宜用 45 号钢调质模,打几百件倒是能撑,可那套成型参数没法平移到量产模上,等于白验一遍。
硅胶复模单独说一句。母模用手板或者 3D 打印件都行,翻一套硅胶模五天左右能出三五十件,单价看着便宜。但硅胶模打十几轮就开始变形,尺寸漂移能到零点几毫米,对外观件够用,对要装配的件就得掂量了。
一套试验模具从下单到打件要多久
常规节奏是试制模15天到25天,快速模3天到10天;真正吃时间的不是加工,是图纸确认、备料和T1试模之后的修模。以我去年跟的一套铝制快速模为例,整体铝坯 CNC 加工,第七天交模,半个月内打了四百多件展会样品。快是真快。但 T1 试模那天出了个岔子,模温没烘透,第一模打出来缩水印一片,把模温机升到 80 度再打,件面才算稳住。这种坑新手特别容易踩,钢模也会遇到,只是铝模导热快,对模温更敏感。
修模才是真正的变量。结构简单的试验模,T1 到 T2 一般三五天;碰到倒扣、斜顶要改的,拖一个礼拜也正常。所以下单前把图纸冻结这件事,怎么强调都不过分,图纸每改一轮,交期就跟着动一轮。
费用构成也提前问清。试验模具报价低,有的厂把修模次数藏在外面,T1 之后每改一次另收费。我们谈价时习惯让对方报一个含两次修模的打包价,算总账反而更可控。
回到开头那个小家电客户的单子,最后走的是试制模,P20 的料,交模十八天,打了六百件。展会回来渠道反馈不错,量产模直接在同一个厂接着开,试模参数全带了过去。要是当时图便宜用硅胶复模,这批参数就得重测一遍。批量没定型之前,试验模具这条路,多数时候是划算的。
常见问题
试验模具打出来的件能直接卖吗?
可以,很多展会样品和小批量首单就是试验模打的。但要跟客户讲清楚这是过渡件,尺寸和性能按验证标准交,别按量产标准承诺,免得后面扯皮。
快速模能打加玻纤的料吗?
谨慎。铝模硬度低,打 GF30 那种料两三百模进胶口就拉毛,我自己踩过。真要打玻纤,浇口局部镶 SKD11 或者直接上钢模,别硬省。
试验模具的费用能抵进量产模吗?
看怎么谈。有的厂愿意把试制模折一部分进量产模,前提是量产模还在他家开。自己带模走,基本没人认这笔账,谈之前先问明白。
3D 打印的模具能打多少件?
树脂模几十件就到头,金属打印的镶件能到千件级,但成本不便宜。它真正的价值在随形水路和异形冷却,普通简单结构犯不上用。
延伸阅读
快速模这条路线想展开了解,可以接着读快速模具是什么?3D打印和软模在快速打样中的应用,里面把 3D 打印和软模的做法讲得更细。
试验模验证完要转正式量产,下一步的开模节奏可以看塑胶模具开模流程:从产品图纸到试模交付的全套步骤。
对整套流程还没有概念的,制作模具的基本流程:从设计图纸到试模交付的完整步骤这篇更适合先读。