模具玩具是怎么生产的?从注塑成型到组装上色全流程
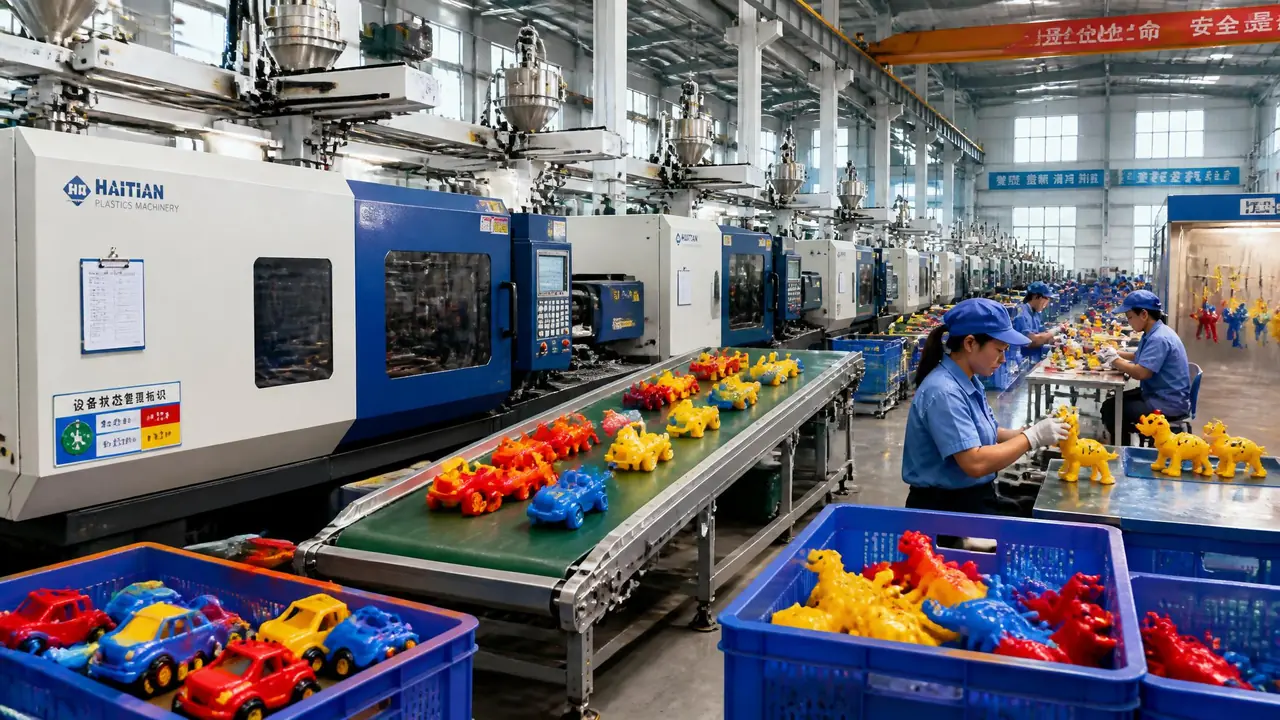
先说结论:一只模具玩具的生产就五步,开模、注塑、去水口、上色、组装质检,顺利的话四十来天走完,但品质好不好,八成在开模那一步就定了。本篇按这条流程拆开讲,讲完你去玩具店拿起任何一件,都能反推出它是怎么做出来的。
上个月在玩具店,听见一个小孩举着恐龙模型问他爸:这个是怎么做出来的?他爸憋了半天说,机器做的。小孩显然不满意。其实模具玩具的生产线一点都不玄,五道工序排成一条线,四十天左右走完全程,每一道都有门道也有坑。
前年我在澄海看过一条完整的装配线,从注塑机吐件到成品装箱,一个二十厘米的机甲公仔要经过十四双手。让我印象最深的不是机器多先进,而是流水线上每个工位旁边都挂着一支记号笔——出了问题当场画圈,谁圈的谁盯到底。这套土办法比很多厂的国际认证证书管用。下面按顺序讲五道工序。
开模:一套玩具模具要花多久、多少钱
开模是生产的第一步,也是最贵的一步:一套单腔胶件模报价大概三到八万,带抽芯、滑块的复杂结构要十万往上,工期普遍二十五到四十五天,慢工出的才是好活。玩具行业的模具和汽车模比,个头小,但精细度一点不低,公仔脸上的表情全靠钢件上零点几毫米的起伏撑起来。
流程不难记:3D图定稿,做模流分析,钢料上机粗加工,CNC精铣,碰到倒扣结构就上电火花和线切割,最后钳工省模抛光,进试模机打T1样件。普通单腔模二十五天左右能试模,公仔带手臂抽芯、多腔排位的,四十天算正常。要是设计来回改,三个月也是它。
钱花在哪、坑埋在哪,给你一个粗账:
| 模具类型 | 报价区间 | 工期 | 常见翻车点 |
|---|---|---|---|
| 单腔简单件(积木、底盘) | 3-8万 | 25天左右 | 收缩率估错,尺寸缩水 |
| 多腔排位模(8腔小件) | 8-15万 | 30-40天 | 各腔填充不均,批量色差 |
| 带抽芯公仔模 | 10-20万 | 35-45天 | 分型线夹水线,脸上有痕 |
我见过的最贵一次教训:卡扣尺寸紧了零点一毫米,T1样件怎么都扣不进去,烧模改卡口,前后多花八天和一万二。开模前把卡扣公差和脱模斜度在图纸上锁死,比事后补救便宜十倍。想了解定制流程里怎么跟工厂谈验收,可以看我写过的一篇模具定制避坑手册,需求、报价、周期一条条对。模具定制全流程实战手册把谈判节点列得很细。
注塑:ABS 和 PP 在玩具厂里怎么分工
注塑环节材料分两派:ABS扛外壳和结构件,料温220到260度;PP负责软胶件和活动关节,料温200到230度。单件周期35到50秒,一模出8腔的车间,一台机器一天能吐一万多个小件。材料选错,后面全白搭,这一步没有回头路。
为什么这么分?ABS硬、易喷涂、表面光泽好,恐龙的躯干、机甲的胸甲都用它,缺点是收缩率不稳定,模温控制在60到80度之间尺寸才稳。PP韧、耐摔、自带一点滑感,关节件、轮子、可弯折的尾巴都归它,代价是收缩率大,1.5%到2.0%起步,模具设计时就得把缩水量提前补进钢件。一家玩具厂的料房里,ABS和PP的料桶从来分开放,掺了就是事故。
注塑机合模、射胶、保压、冷却、开模顶出,听着像念经,实际一件35秒。冷却是大头,占去三分之二时间,所以厂里都抢着配模温机。顶出后的胶件连着水口流道一起掉进取料筐,这就是下一步的原料。
水口料不浪费。破碎机打碎之后按比例回掺进新料,结构件掺15%到25%没人说什么,外观件和白件就保守了,控制在10%以内——回掺多了韧性下降、发脆,还容易黄。我在车间见过老师傅捏一把破碎料看熔指,凭手感就报得出能掺几成,这本事是十年喂出来的。注塑件的质量,根子在模具四大系统搭得好不好,浇注、顶出、冷却、抽芯缺一不可,展开讲是另一篇的事,塑料注塑模具四大系统拆解那篇写得更透。塑料注塑模具四大系统详解可以接着看。
上色与组装:移印、喷涂、水转印各管哪一段
上色分三条路:大面积底色走喷涂线,图案细节靠移印,一个颜色一块钢板;迷彩和大面积花色用水转印。四色移印线一小时能过几千件,速度是手绘的一百倍不止。三条路怎么排,看件数也看预算。
喷涂线是流水作业:白坯挂上挂钩进喷房,静电喷枪走一遍,进烘炉,50到60度烘十几分钟出来就是光亮的色件。配色车间我进去过一次,出来鼻子是黑色的,色粉比想象中飞得多。移印更精巧,钢板蚀刻图案,胶头一压一抬,图形就印上去了,恐龙的眼睛、机甲的编号全是它的活。一个颜色对应一块钢板,四色印刷就是四台移印机排成串,前面过了印后面,一小时几千件不带喘。
水转印负责喷涂和移印都不擅长的活:整张水披覆膜铺在水面上,件往里一压,迷彩纹、大理石纹整面包上去,再喷一层光油保护。贵,但效果没得替代。
组装车间最热闹。卡扣对位、螺丝锁附、超声波焊接,活动关节还要点一滴润滑脂。一台超声波焊机焊一个尾部接合件大概2秒,比胶水快还不怕脱落。有些高端件直接用双色注塑,两种料一次成型,把部分喷涂工序直接省掉,成本和良率都好看,双色模具的原理我在另一篇里拆过。双色注塑工艺详解值得一看。
为什么最后的质检比打样还较真?
玩具出厂前要过三关:小零件装配后扛90牛拉力不脱落,整机1米高度多角度跌落不裂不散,尖端和边缘过检测仪不超标。比外观检验严得多,因为摔坏的是玩具,出事的是孩子。这一关没有商量的余地。
我在那家厂的QC工位站了半小时,检测员拿数显拉力计钩住公仔的眼睛配件,匀速拉到90牛,保住几秒,松口才算合格。旁边跌落台上,一台装好电池的玩具车从一米高往钢板地面摔,正面、棱、角各来一次,摔完拆开看内部件有没有松。屏幕上显示拉力数字跳到87牛那一下,整批货命运就悬了。手感判断在数字面前一文不值,这是我喜欢玩具厂质检的原因。
行规还有一条:开模时就要同步送检,料和成品各测一遍重金属迁移和邻苯二甲酸酯,报告跟货走。质检省下的钱,迟早加倍吐出去,这个道理玩具厂比谁都懂。
回到开头那个问爸爸的小孩。现在你可以替他爸回答了:一块钢被铣成模具,塑料粒在里面三四十秒变成一只白坯,水口剪掉、喷上颜色、印上眼睛、装上关节,再从一米高处摔下来证明它摔不坏,才配摆上货架。四十天,五道关,每一道都有人在跟它较真。
要是你正打算进这行或者订一批货,先别急着比价,把开模图纸和卡扣公差抠细,那一步省的钱最多,踩的坑也最少。
常见问题
模具玩具用的ABS和PP材料安全吗?
正规厂的料都有检测报告,重金属迁移和邻苯二甲酸酯按国标GB 6675系列把关,出厂前成品还要再测一轮。买的时候别光闻味道,味道大只能说明料差,说明不了全部,看包装上的执行标准编号和3C认证更靠谱。
为什么同一个模具出的玩具有色差?
三个常见原因:色母批次不同、注塑温度波动、烘料时间不一。同一个月生产的件色差小,隔几个月补单的货对不上色很正常,收藏党凑整套尽量买同一批。
自己想定制一款玩具,模具费用大概要准备多少?
先按件数算模具数量:一只中等复杂度的公仔通常拆6到10个胶件,就算大部分共用钢料,整套下来十几万起步很平常。量产五千件以内摊不薄模具费,先想清楚卖多少再开模。
水口位留下的痕迹影响收藏价值吗?
影响,而且很直观。剪得平、抛得亮的件一眼就是大厂工艺,水口鼓包发白的多半是小厂赶工。收藏级玩家还会看分型线有没有错位,这套功夫在注塑和省模阶段就注定了。
延伸阅读
想把注塑这一环吃得更透,从原理到常见缺陷的入门知识可以看这篇。注塑模具入门指南从工作原理讲到调试。
想知道注塑、冲压、压铸、吹塑这几条工艺路线各适合什么产品,这篇对比写得直白。四大成型工艺对比一图看懂。