水箱模具怎么选?滚塑吹塑注塑三条路线的吨位和强度账
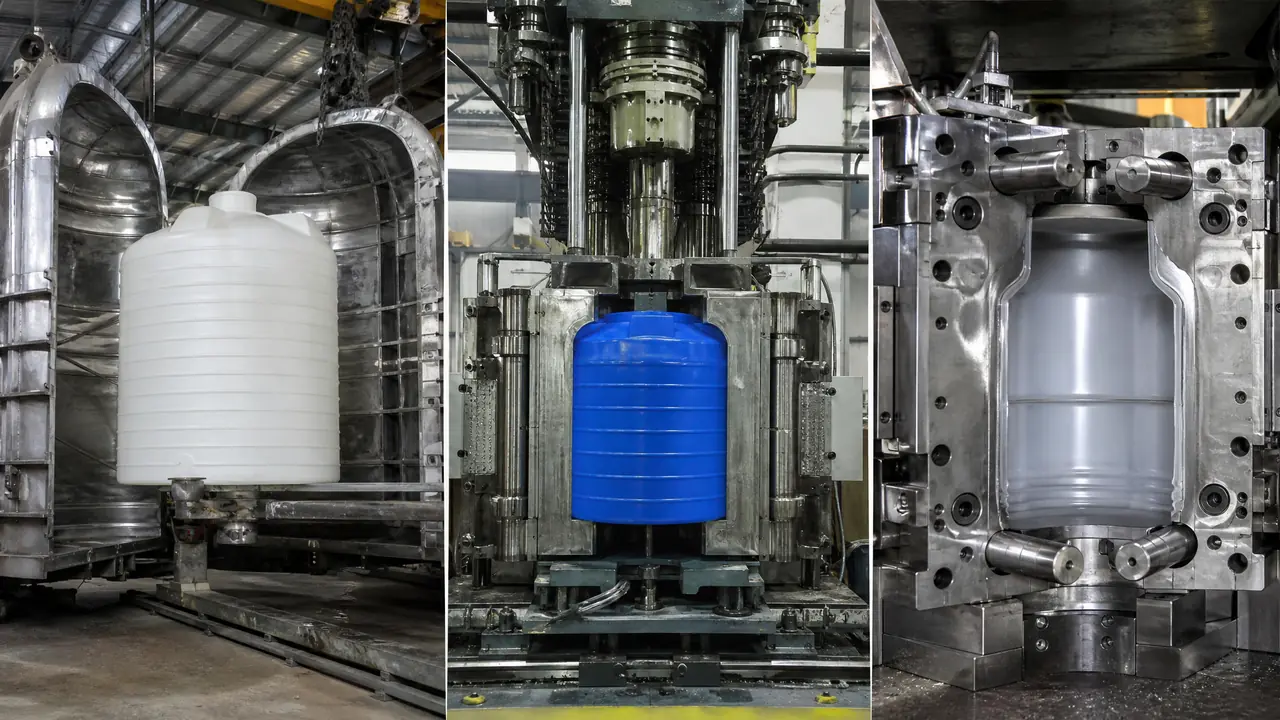
把话放这儿:选水箱模具,先定工艺路线再谈吨位。半吨到三十吨的大箱走滚塑铸铝模,一百升到三吨走吹塑,几十升以下的小箱和内胆才用注塑钢模。三条路线的吨位算法完全不是一回事,腔内压力决定了水箱模具大多用铝不用钢,强度靠壁厚和加强筋补,不靠模具硬扛。
上个月有个做水处理设备的老板拿图来问我水箱模具,图纸是一套五吨的立式储水箱,他张口就问配多大的注塑机。我让他先把图纸合上——做水箱,第一件事不是算吨位,是定路线。三条工艺路线做出来的箱子都能装水,模具价钱却能差十倍,路线选错,冤枉钱比任何一道工序都烧得多。
水箱这个品类偏偏是最吃路线的。容积从家用一吨横跨到工程上三十吨,产量从一年几十个到一天几百个,场地、运输、食品级要求全不一样。这篇就把三条路线的吨位账和强度账一笔一笔算给你看,都是我在车间里摸出来的数。
滚塑、吹塑、注塑,先按容积分路
半吨以上到三十吨的大箱基本走滚塑,一百升到三吨的中型箱吹塑最省,几十升以下的小箱、水箱内胆才轮到注塑,先按容积定路线再谈模具。
滚塑是水箱的老大。铸铝模浇铸出来,一副壳体两瓣合模,炉温烧到三百度上下,主轴带着模具翻,粉料在腔壁一层层烧结挂上去。我经手的一套五吨箱模,一炉五十到七十分钟,加热三十分钟冷却二十五分钟,壁厚做六到八毫米,整个箱子一次成型,没有一条熔接线。装水的箱子最怕渗漏,滚塑无缝这个优点,注塑怎么分体都追不上。想看滚塑的原理和模具门道,可以翻翻这篇滚塑模具是什么?旋转成型工艺和模具特点全解析。
吹塑管中间那段。挤出机吐出型坯,合模吹气,气压零点六到一个兆帕,模温用水冷控制在二三十度。两百升双环桶我做过,锁模力一百二十吨的机台就够;做到两三吨的卧式箱,得上三四百吨的中空机。吹塑模多用六零六一锻铝,刀口切料口是这门手艺的关键,飞边控制不好,修边工钱能把利润吃掉一半。
注塑排最后。不是它不好,是大件它扛不动。水箱腔体大、投影面积大,锁模力按吨往上翻,一套注塑水箱模十几万起步还不算大机台的时费。它的地盘在小型箱和内胆:加湿器水箱、饮水机水盒、净水器储水桶,壁厚两三毫米,一天出几千个,这时候注塑的效率优势才压得住模具钱。吹塑和注塑的分界,这篇吹塑模具和注塑模具差在哪?中空成型的原理与适用讲得直白。
| 路线 | 常见容积 | 设备口径 | 模具材质 | 模具价位(经验) |
|---|---|---|---|---|
| 滚塑 | 0.5-30吨 | 滚塑机看炉膛尺寸 | 铸铝、钢板焊接 | 1-5万 |
| 吹塑 | 100升-3吨 | 中空机锁模力100-400吨 | 6061锻铝 | 4-15万 |
| 注塑 | 几升-500升 | 注塑机650-1600吨 | P20、718H | 10-40万 |
这张表的价位是我自己报价单里攒出来的区间,南北方差个两成正常,你拿去砍价当个锚够用了。
吨位怎么对应?三条路线算法完全不同
注塑按投影面积乘腔压折算锁模力,吹塑看型坯和锁模力配机台,滚塑压根不看吨位,看的是炉膛对角线和旋转臂的承重。
注塑是最老实的算法。锁模力约等于投影面积乘以腔压,水箱件腔压取每平方厘米零点四吨上下。举个实数:一个五百乘四百毫米的水箱上盖,投影面积两千平方厘米,八百吨机台起步,这还是薄壁件。你要做五十升以上的整体箱,投影面积一铺开,一千六百吨机都不一定兜得住,这就是注塑做不了大箱的死结。
吹塑的吨位看的是型坯。型坯多大、多重,决定了合模力和挤出到储料的机头规格。两百升桶一百到一百二十吨,一吨级的箱得往二百五十吨以上走。对了,说到机台,吹塑机和注塑机的"吨"含义差不多,都是锁模力,但吹塑多了个储料缸头,询价时两样都得报,漏一样厂家没法准确报价。
滚塑最特殊,根本不谈吨位。问的是炉膛能塞多大的模、主副轴承重多少。那套五吨箱模,铸铝壳体自重约一吨八,挂上料重两吨出头,我们车间八米炉膛的穿梭机一次挂两副正好。所以拿着水箱图问注塑机吨位的客户,到了滚塑厂里这问题直接作废,人家关心的是你的模具进不进得了炉门。大桶类产品的选厂门道,这篇塑料桶模具厂怎么选?200升大桶吹塑模与注塑模的差异里有现成的对比。
强度要求比你想的低,模具用铝就够
水箱装的是静水,一米水深才零点零一兆帕,腔压低决定了模具大多用铝不做淬火,产品强度靠壁厚和加强筋结构补足。
这是水箱模具最反直觉的地方。注塑模腔压三十到四十五兆帕,吹塑腔压零点五到一兆帕,滚塑几乎零压,粉料靠重力和离心往壁上糊。压力差着几十倍,模具强度要求自然天差地别。做注塑盖板我上P20预硬钢就到头了,不用上S136浪费钱;吹塑和滚塑直接上铝,铸造加机加工,一副模的成本钢模的三分之一都不到。
产品的强度账在另一头算。滚塑级PE的拉伸强度二十到二十五兆帕,扛不住就加壁厚加筋:五吨箱底部受力最大,壁厚做到八到十毫米,箱体外壁滚出瓦楞和十字筋,装满水静置二十四小时不鼓不渗,这一关过了才算合格。一米水深十千帕的静压,说破天就是个"重"字,不是"爆"字,跟换遥控器电池一个道理——方向对了,力气不用猛。
这里有个坑我踩过。前年有个客户非要给滚塑模上钢,说钢模寿命长摊薄成本,结果多花三万块改成钢板焊接模,钢导热慢,加热时间硬生生多了十五分钟,一炉的能耗涨了两成,最后他自己主动改回铸铝模。滚塑这行,导热比硬度值钱,铝模三五千模次的寿命对绝大多数订单绰绰有余。
回过头说那位拿图纸问注塑机吨位的老板。最后五吨箱走了滚塑,铸铝模三万八,四十五天交付,头炉试出来的箱子装满水吊起来晃了半小时,一条缝没有。他后来跟我说,幸好那天我拦住了他,不然八百吨机台的时费一开,这套箱子做出来成本翻倍,市面上根本卖不动。选水箱模具,路线定对了,后面全是顺路。
常见问题
一吨的家用储水箱做滚塑模要多少钱、多久能交?
铸铝模两万到三万,母模翻砂二十到二十五天,整体交期四十天上下。量小的话可以问问厂家有没有现成通用模,尺寸上下改一改,能省下一大半。
滚塑水箱模具一副能出多少个产品?
铸铝模正常三千到五千模次,寿命大头看保养:每模清残料、脱模剂按时喷,比材质更管用。钢板焊接模寿命长些,但导热吃亏,除非你的订单量上万,不然不划算。
吹塑水箱的合模线飞边太厚,是模具问题还是工艺问题?
两头都有份。先查刀口间隙和磨损,再降挤出速度、对齐合模压力。我见过太多人一上来就调温度,白折腾一下午,其实刀口崩了个小口,拿油石修二十分钟就好了。
水箱要装饮用水,模具上有什么讲究?
料用有食品级认证的PE,模腔表面要抛光到位,脱模剂选半永久食品级那一类。模具本身不接触高温高压,重点是别让脱模剂残留污染内壁,验收时闻一摸一看就能筛掉大半问题。
为什么水箱模具报价里材料费占比特别低?
因为主体是铝不是钢,铝料本身不贵,报价大头在铸造毛坯、机加工工时和钳工研配。你要是拿注塑钢模的材料费占比去套,会觉得报价虚高,其实人家赚的就是手艺钱。