井圈模具怎么预制?井盖座的混凝土圈
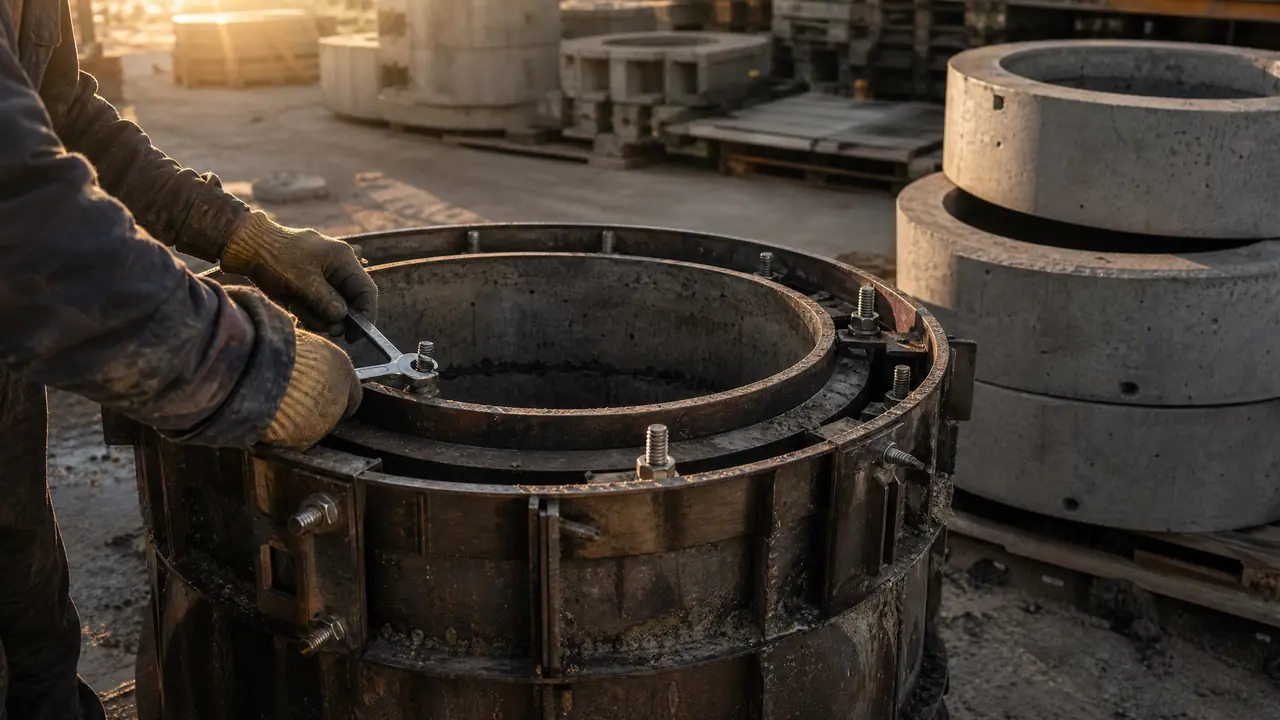
先说结论:井圈模具预制不难,难在配比和脱模时机这两个点上。C35干硬性混凝土配圆环钢模,自然养护24小时脱模、再洒水养7天,成品基本不掉边不裂。开工前先把模具锥度、坍落度和保护层这三件事定死。
市政路上垫在井盖底下、天天被车轮压的那圈混凝土,行话叫井圈,也有人喊井盖座。井圈模具就是浇它的钢模子,看着不起眼,一天能压出上百个,可真要做得又圆又实、不掉边不裂,门道比你想的多。我在预制场管生产线这几年,井圈是周转最快的产品,也是返工最扎手的一个。我的判断是:这活不难,难在两个时机,一个配比,一个脱模,抓对了成品率能稳在九成八往上。
前年接过一个安置房的活,五千多个井圈,头一批两百个运到工地,吊装时掉了七八个边,监理直接让整批停用。查下来是脱模早了,十四个小时就起模,混凝土还没长上劲。后来把时间卡死到24小时,蒸汽养护一上,这个问题再没犯过。今天就照这套流程掰开讲。
井圈模具和井盖模具是不是一回事?
不是一回事。井圈模具浇的是垫在井盖下面的承重圆环,井盖模具浇的是面板本身,一个管座一个管盖,新手订货经常搞混。定货前先想清楚自己要的是哪一层,不然模具到场就是废铁。
井圈说白了就是井筒顶部那一环承重件,往下坐在检查井的井筒上,往上托着井盖和井盖座,车轮的荷载全靠它分散到井周的路基上。整套检查井从底板、井室到井筒怎么分工,之前写过一篇检查井模具的文章捋过,可以配套着看。
模具本身是一套内模加外模,内径常见Φ600到Φ800,高度120到200毫米,壁厚做出来一般60到80毫米。有的设计要求井圈顶面带一圈凹槽,用来嵌橡胶密封条,模具上就要相应加一道环形凸台,加工费会贵一点,但该加别省。井圈跟井盖的配合面尺寸必须对得上,混凝土井盖模具选型那篇里专门讲过配套尺寸的量法,订模之前两边图纸放一起核一遍。
配比和钢筋骨架怎么定?
C35混凝土、坍落度30到50毫米,是井圈最稳的一档;主筋用8毫米圆钢弯环,保护层留足25毫米,振捣到位基本不裂。配比一稀,圈口准塌边;钢筋一省,裂缝全从吊装孔位置冒出来。
为什么强调干硬性?井圈基本都是平浇,圆环摊在振动台上成型,坍落度一大,上口的混凝土还没振实就先往下淌,脱出来圈口全是蜂窝。我们用的碎石是5到16毫米连续级配,含砂率38%左右,水泥用P.O 42.5。现场没有坍落度筒的时候,我教徒弟一个土办法:手抓一把捏成团,松手落地能散开,差不多就在40毫米上下,散不开就是水大了。
水灰比这笔账我印象很深。早些年图好振捣,我们按0.5的水灰比打,脱模掉边率长期在一成上下晃。后来降到0.45,掉边率直接压到2%以内,代价是每模振捣时间从15秒左右加到25秒上下,人工费一件多摊几毛钱。怎么算都划算,这笔账建议每个场子自己算一遍,别照抄别家的配比单。
钢筋骨架不难,两道主筋环加6到8根竖向架立筋,箍成一个笼子坐进模里,垫块把保护层顶到25毫米。有的项目图纸会要求加一层防裂网片,照图办就行。垫块别用石子替代,我见过有人偷这个懒,脱模以后保护层那里露筋,一露筋整件就是次品,卖不上价。
脱模和养护怎么掐时间
自然养护24小时脱模,脱完洒水养7天再装车;有蒸汽房的话65℃蒸6小时,第三天就能出货,强度稳过设计值的七成。脱模早一天,掉边的风险翻着倍往上涨,别跟混凝土抢时间。
脱模顺序有讲究。先松合缝螺栓,再起内模,内模必须带1到2度的脱模锥度,起模的时候用吊带垂直往上带,不许斜着拽。隔离剂用专用的乳化脱模油,一吨三百来块,能刷四百多平方米。别图省事刷废机油,井圈顶面以后要坐浆安装,沾了油水泥浆根本粘不住,工地验收的时候就是一条整改单。
蒸汽养护的制度我们跑了很多轮才定型:成型后静停2小时,升温1.5小时,恒温65℃蒸6小时,然后自然降温。这套曲线下第三天的强度做过回弹,能到设计值的70%以上。没有蒸汽房的场子就老实自然养护,24小时脱模,洒水盖膜养够7天再出厂,冬天还得延长,气温低于5℃的时候我们会压到48小时以后才起模。
掉边、裂缝、椭圆,三个高频毛病怎么治
掉边九成出在脱模太早或隔离剂没刷匀,裂缝集中在拆模后三天内缺水养护,椭圆是钢模合缝磨损松了,先换密封条,修不好就整模返厂。三样毛病的根都不在混凝土身上,在管理上。
掉边最常见,位置几乎全在圈口。除了脱模时机,还有一个隐形原因:振捣完到脱模之间有人拿钢筋捅模壁放气,捅一下那里就是一个豁口。这条规矩在场子里要写成铁律,谁捅谁赔。
裂缝多出现在顶面放射状的位置,一般是养护头三天没盖严,风吹日晒把表面水抽干了。盖膜加洒水,成本一天几十块,比整件报废便宜太多。椭圆就简单了,是模具的事,4毫米钢板用久了合缝螺栓孔磨旷,合不拢。先换密封条试试,还是圆不过来就返厂修,硬撑着打出来的圈工地不收,运费白搭。
井圈这类产品在预制件里算低值易耗的,模具验收的板厚、焊缝、公差这些通用的门道,预制构件模具那一篇里写得更全,采购新模之前照着核一遍不吃亏。
回头想那个掉边的安置房项目,其实就输在一天时间上。模具没毛病,配比没毛病,就是急着出货,两百件里挑出一堆次品,来回运费加上补产,赔进去小两万。你手上要是正准备上井圈这个产品,先把脱模时间和坍落度这两条卡死,锥度和保护层跟上,剩下的都是熟练工的活。
常见问题
井圈常用规格有哪些?
内径最常见的是Φ600和Φ700,重车道用Φ800,高度120到200毫米都有人做,壁厚一般60到80毫米。具体按设计图纸来,别自己拍脑袋定尺寸,规格不对工地不收,模具也只能压在手里。
塑料模具能做井圈吗?
承重井圈不建议。PP塑料模的刚度撑不住干硬性混凝土振捣时的侧压力,做出来容易鼓肚变形。装饰性的浅口圈可以凑合用,承重的还是4毫米以上钢板焊的钢模靠谱,一套钢模摊下来每件成本反而更低。
井圈顶面为什么要留槽?
那道槽是嵌橡胶密封圈的,防臭防沉降。有的设计还要预留螺栓孔来固定防沉降井盖座,开模之前务必先拿到井盖的图纸核对孔位,孔位错了整套模就要返工,改一次的钱够买半套新模。
一套井圈模具能用多少次?
4毫米钢板、正常保养的钢模,行业普遍说2000到3000次以上。我们场里有套Φ700的用到第五年,合缝密封条换过三回,现在还在产线上跑。模具一旦打出来的圈椭圆了就别硬撑,返修或者报废,别让它继续出次品。