设计模具从哪一步入手?从产品分析到出图的完整设计路线
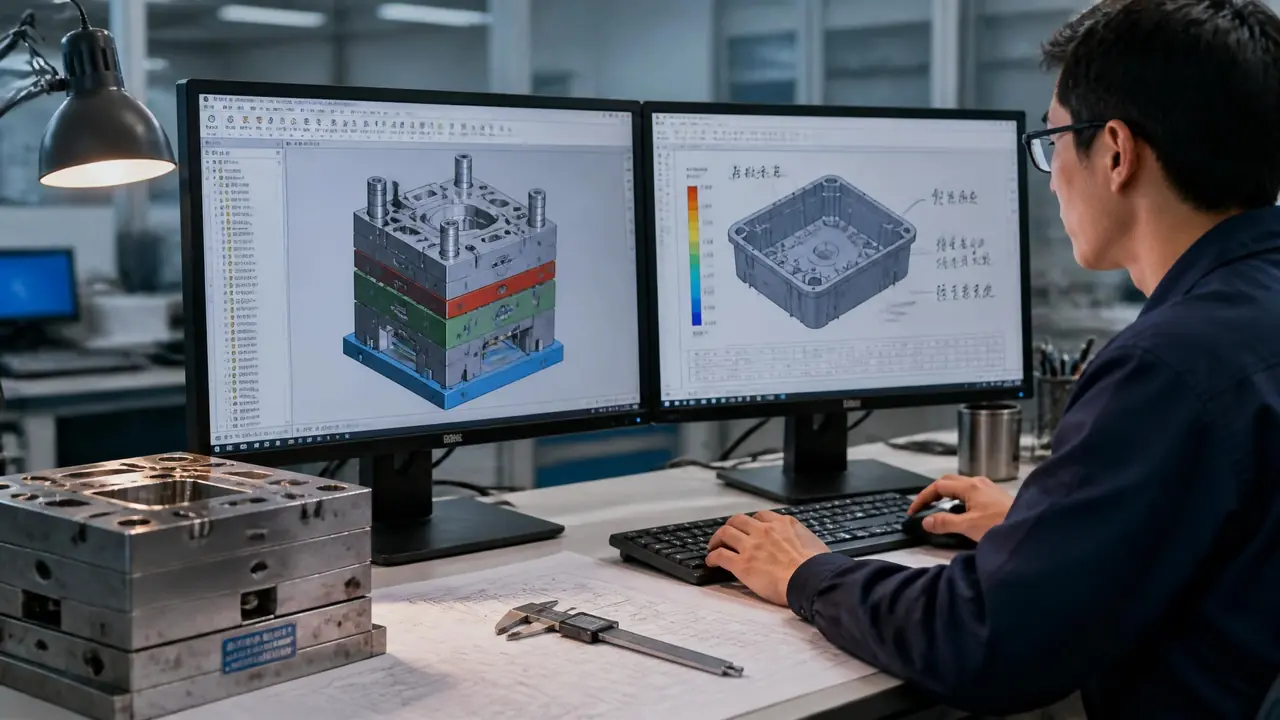
先说结论:设计模具的第一步是产品分析,不是开软件。材料、收缩率、斜度、外观面这四样定不下来,后面全在赌。把注塑模从分析到出图拆成八步讲清楚,照着顺序走,出图前能避开大半返工。
「设计模具到底从哪一步入手?」这话我听了不下十遍。带过的学徒,十个里有八个上来就开软件拉分型面,面拉得挺漂亮,一问产品是什么料、放多少水,答不上来。图纸出得再快也白搭。
这行的规矩是,出图只是最后一步「写作业」,前面全是审题。审题审错,钢料一开就回不了头,一套一模两腔的模坯连加工下来小几万,报废一次,老板的脸色你自己想。整套路线里,塑胶模的实例拆解可以配合从产品分析到模具图纸的完整流程一起看,我这篇讲每一步怎么定,那篇有完整案例对照。
第一步到第三步:产品分析、缩水、脱模斜度
拿到产品先做四件事:确认材料、查收缩率、量最小壁厚、圈出外观面,这四项没定死之前不要开软件。收缩率查手册还不算数,得结合改性和玻纤修正,斜度能跟客户争取就争取到1°。
材料是所有后续判断的根。普通PP收缩率按1.5%到2.0%放,ABS大概0.4%到0.7%,POM能到2.0%往上,这些手册都写得有。坑在改性和加纤:2023年我接过一个户外设备外壳,客户料单写的是30%玻纤PP,组里同事按普通PP放了1.8%的水,试模出来孔位整体偏了将近1.5毫米——玻纤把收缩率压到0.6%左右,方向完全变了。钢已经开好,改不动,靠后处理硬凑,亏了一个来回。从那以后我拿料单一律先追问一句:改性过没有?加没加纤?
脱模斜度是第二个要跟客户死磕的点。外观面我会争取1°,结构筋位至少0.5°再配抛光。碰过咬死「一点斜度不给」的客户,说是外观件。结果试模顶白,返修抛了三回模。最后商量在非外观方向加0.3°,肉眼看不出来,才算收场。这种谈判要放在开料之前,钢都铣掉了你再提斜度,对方就没那么好说话了。
最小壁厚顺手也量一遍。壁厚超过4毫米的PP件,提前想清楚会不会缩坑、要不要气辅,这两件事直接影响后面浇口往哪儿放。
第四步到第六步:一模几腔、分型面、浇口
年量二十万件以下一模两腔够用,四腔整套成本要贵四成左右;分型面顺产品最大轮廓走,能平就平,浇口优先潜伏式,痕迹藏进非外观面。
客户说月出十万件,你可能心动直接上四腔。别急,先算账。四腔比两腔,模坯大一号,钢材多一截,CNC和电火花工时全上去,整套贵40%上下,交期还多十来天。产品后面一改,四腔得一起动,风险翻倍。我现在的习惯是年量三十万以下一律两腔,除非客户自己坚持并愿意掏那份钱。
分型面听着玄,原则就一条:顺着产品最大的那条轮廓线走,能做平面绝不做曲面,必须躲开外观面。碰上斜面分型的产品,记得留定位虎口,不然合模容易啃伤模沿,这个细节书上不太写,车间里天天见。
浇口我十次有八次选潜伏式,直径开0.8到1.2毫米,进胶点留在非外观面,顶出时自动剪断,省一道后加工。点浇口外观最干净,代价是三板模,结构复杂一截,小厂的机台开模行程还未必带得动。熔接线位置要提前用模流模拟走一遍,胶换了方向的地方容易留痕,痕要是落在外观面上,客户验收基本过不去。
冷却和顶出:两套互相牵制的系统
水路直径开8到10毫米,中心离型腔面15到25毫米;顶针最小别低于2毫米。冷却和顶出抢位置,必须放同一张图上一起排。
水路是新手最随便画的地方。行业普遍做法是水路中心距型腔表面1.5到2.5倍水路直径:太近,模面温差大,产品应力纹重;太远,冷却效率掉下来,周期白白拉长。PP件模温控制在40到60℃,配台简易模温机就够。我碰到过一个深腔件,直通水路够不着型腔底部,改成隔片式水井才把成型周期从52秒压到43秒,就这一处改动,一年下来省出的机时很可观。
顶出跟着冷却走。水路占掉的位置,顶针就得让路,所以两套系统没法分开想。顶针优先取粗,2毫米是下限,再细的话生产几千模次就弯给你看,换一根的成本比当初加粗贵得多。深腔产品还要算真空那一笔,必要时加排气阀,不然开模「嘣」一声,产品吸在凸模上怎么都下不来。
结构上还有导柱、复位杆、撑头这些常规件,原理不难,坑都藏在细节里。哪一处没想透,可以翻翻模具结构设计的7个关键点,那里把容易翻车的位置列得比我全。
第七、八步:出图前的最后一轮自查
出图前过一遍自查单:收缩率对料单、斜度标注齐、水路顶针不打架、BOM写清钢材牌号,装配图、零件图、BOM三样一样不能少。
装配图按1:1出,开模方向箭头标死,模板厚度和基准角写明白。零件图我吃过亏:型腔尺寸只标了公差没标基准,加工师傅按自己的习惯取了基准,装配时插不进去,返修两天。现在我的习惯是每张零件图第一件事写死基准面,A面B面C面编好号,谁来加工都按这套走。
钢材选型落在BOM里:一般要求的型腔型芯用P20或者718H,硬度HB290到330左右;透明件或者加玻纤有腐蚀风险的场合上S136一类不锈钢,硬度做到HRC48以上。BOM别只写「模具钢」三个字,采购拿着这种单子会直接冲进你办公室。
软件这块UG和SolidWorks都主流,强项各有偏向,选型可以看模具CAD软件怎么选这篇,分工写得很细。
自查单最后一项永远是收缩率。拿料单再对一遍,改性的料单独找供应商确认。这一步一分钟,省的是整套模具。
回到开头那个问题:设计模具从哪一步入手?答案一直是产品分析。顺序反了,后面每一步都在替第一步还债,而且是拿钢料和交期还。这套八步路线跑熟之后,普通注塑模从拿图到出图,熟练设计师一周左右能收尾;新手给自己留两到三倍时间,一步一步过,比赶出来的图纸值钱得多。
常见问题
设计模具一定要先出3D再出2D吗?
现在行业主流是3D定结构、2D出加工图,两头都要。只用2D容易在干涉和分型上漏东西,只有3D没有标注,车间又没法直接用。顺序是3D定稿再转2D,别反过来。
收缩率拿不准的时候怎么办?
先按手册中值放,结构上留修正余地,比如孔位做成可配作的形式。更稳的办法是找供应商要这个批次料的实测收缩数据,要不到就自己打一块简易试片量一量,半天出结果,比试模翻车便宜太多。
新手从哪类模具练手比较合适?
从两板模、一模一腔的简单注塑件练起,垫片、端盖这类结构简单的产品最好。结构越简单,每一步决策的因果看得越清楚,等这类模子能独立走完全流程,再上滑块、斜顶这些抽芯机构。
全套设计下来一般要多久?
看产品复杂度。简单两板模,熟手三到五天能出齐图纸;带滑块斜顶的中等复杂度,两周上下很正常。把试模和修模算进去,到交模一到两个月是行业常态,别信「三天出图」的说法。