模具设计流程从哪步开始?评审到DFM
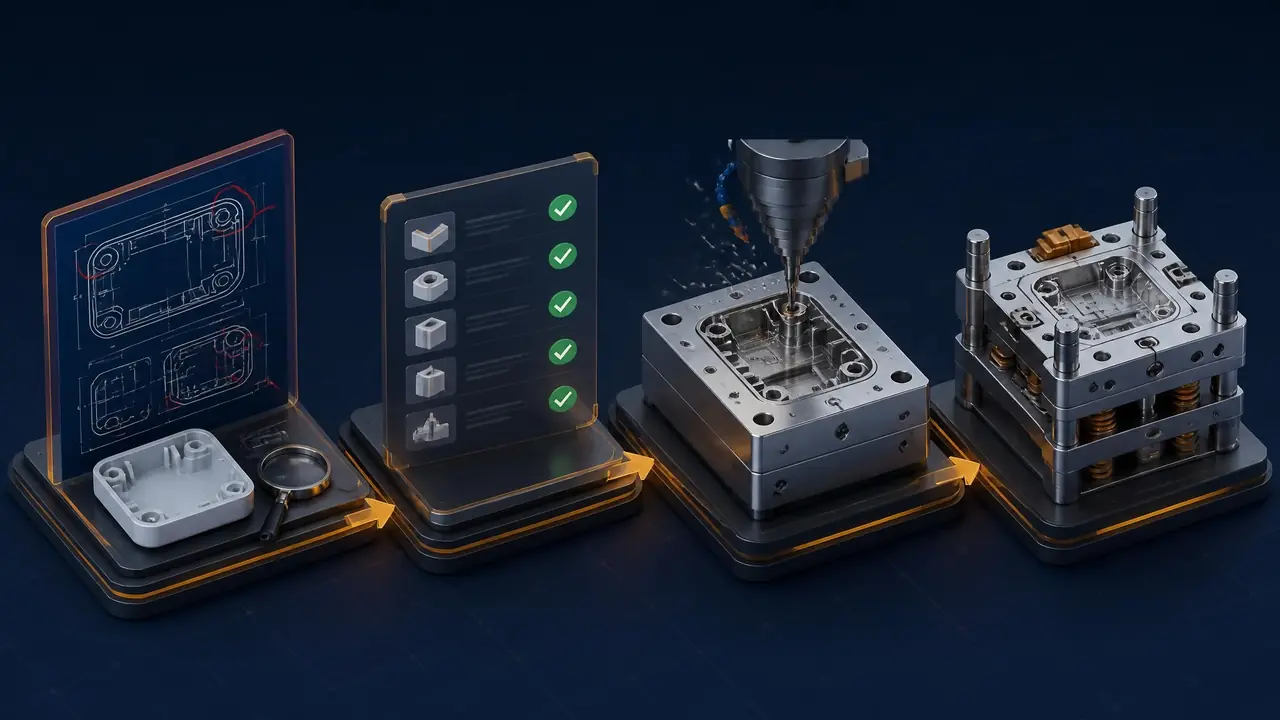
开门见山:模具设计流程的第一步是产品图评审,不是急着画3D。评审通过后再做DFM分析,把可制造性问题挡在下料之前,返工能少一大半。带项目的你,先把评审清单理顺,再打开软件动图。
产品图一到手就想开UG拉分型面?我劝你先停一下。我见过一套家电外壳模,客户图纸里卡扣位没给脱模斜度,设计师觉得问题不大直接开做,试模的时候卡扣位整圈拖花,回头补斜度改镶件,前后两周搭进去了,钢料钱还白花。这就是跳过评审的代价——模具设计流程真正的起点是评审,图纸没过审就画图,等于替客户的设计问题买单。
评审到底审什么?拆开看就三件事:产品结构能不能出模,公差和材料给得合不合理,量产成本划不划算。壁厚不均、特征相碰、孔距标错,这些问题留在纸面上改,一个电话的事;等钢料上了机台才发现,就是电火花加工加省模打磨的钱。评审通过之后再往下走,从产品分析到图纸放行怎么衔接,这篇塑胶模具设计的完整流程写得很细,可以对照着看。
评审怎么开:三份资料凑齐再坐下来
评审不是走过场。产品图、预估产量、客户注塑机参数三份资料凑齐再开会,一次过审的概率最高,缺一样就先补齐。我们车间的习惯是,评审会前设计师先把图纸过一遍,把明显出不了模的地方标红,带着问题清单去开,而不是到了会上现场翻图。客户那边至少要给三样东西:带公差的2D图、预估月产量、用来生产这副模的注塑机吨位。少一样,后面全是猜。
举个我自己碰过的例子。上个月一套医疗设备外壳模,客户只发了3D没发带公差的2D,评审会上我直接停下来要图。外观面公差给±0.05还是±0.1,模具结构差一个级别,钢料从P20换到718H,价钱差挺多,模架也得跟着加厚。客户重新发了图,斜顶空间也顺带确认了,这一趟停下来值。评审记录要双方签字,口头答应的"没问题",试模出问题全算设计师头上。
产量这个数很多人不当回事,其实它决定模具寿命档位。月产三千件和月产三十万件,一副模具的方案完全不同,前者P20就行,后者型腔得上预硬钢甚至做表面渗氮。新人对评审流程没底的话,可以看看这篇模具设计入门,六个阶段的顺序讲得比较清楚,评审是第一道也是最容易省掉的一道。
DFM分析:把车间的问题提前到图纸阶段
DFM就是替车间提前挑刺:斜度够不够、壁厚均不均、行位斜顶放不放得下,都在图纸阶段谈拢,别等钢料上了机床再吵。评审管"这个产品能不能做",DFM管"这副模怎么做才省事"。DFM报告我们一般按四块写:脱模、填充、缩水、顶出。每一条都对应车间里一种真实发生的返工。
被我打回最多的一条是脱模斜度。ABS件外观面我们普遍要求1°起步,客户图纸经常只给0.3°,还嘴硬说外观不允许加大。怎么办?摆数据。0.3°的深腔件,注塑的时候粘模力大,脱模瞬间外观面起波浪,省模师傅得跪着抛大半天。客户听了算账的,基本都松口。收缩率也在这一步锁死,PP料我们按1.5%放,实测波动大概1.2%到1.6%;ABS按0.5%。模温控制在80到90℃之间的时候,收缩最稳,试模数据基本不打脸。
图纸阶段改和试模后改,差价摆出来就明白了:
| 问题类型 | 图纸阶段改 | 试模后改钢料 |
|---|---|---|
| 脱模斜度不够 | 改CAD文件,当天完成 | 烧焊重铣再省模,约3-5天,还留焊疤风险 |
| 行位与斜顶干涉 | 调整结构,1-2天 | 拆模重开行位槽,约1周,加工费上万 |
| 缩水超标 | 调收缩率重算型腔,半天 | 型腔补焊或重做,2周起步 |
这张表不是吓人,是上个月刚结的一套模具的真实报价单反推出来的。模具结构里哪个点最容易翻车,这篇模具结构设计的关键点把易错位置列得很全,第3个点我在三套模上见过同一个坑。
评审到DFM的时间账,这样排才不返工
中型注塑模从评审到DFM定稿,顺利的话10到15天,其中一半时间耗在客户确认往返上,把确认节点前置能省一周。我这边的时间账大概是这样:产品图评审1到2天,DFM报告编制3到5天,客户确认往返少则3天多则一周,全部走完才进详细设计。听起来慢?一点也不慢。对比一下我带的两个项目:一个走了完整流程,试模到交模15天,一次过;另一个客户催得急,DFM只给了两天草草签字,结果行位碰滑块,拆模改了一个星期,整机交期反倒晚了10天。
急,是所有返工的根源。客户催你可以理解,但有一条底线我守得很死:DFM报告客户方必须签字确认,邮件也行。没签字就下料的单子,出了问题扯皮扯不清,责任全是设计这头的。实话说,签字这一步不是为了甩锅,是逼客户认真看一遍报告,很多问题他一看就自己改了。
还有个小经验。评审和DFM别开成两个会,中间隔三五天客户早就忘了上次聊了什么。条件允许的话合成一场,评审当场过,DFM初稿当场铺开讨论,客户拍板拍得快,来回邮件能省一半。时间省下来干什么?留给详细设计和电极加工,那才是真正挤不得的环节。
回头看开头那套卡扣位拖花的外壳模,问题不复杂,一个斜度的事,可惜发现的时机不对。模具设计流程从评审开始,到DFM把可制造性收口,每一步都在给后面的试模省时间。你现在手上如果有等着开模的图,先别急着拉分型面,把脱模斜度、收缩率、行位空间这三样对着图纸核一遍,核完你会发现要打电话确认的问题,比想象中多。
常见问题
评审没通过,可以边改图边等结论吗?
不建议。评审没过说明结构或参数有大问题,这时候画的图大概率要推翻。真要利用等待时间,就把分型面走向、顶出方案这些不受评审结论影响的思路先在纸上勾一勾,别投入正式出图。
DFM分析该设计师做还是客户做?
谁做模具谁做DFM,也就是设计师这边主导。客户给的是产品使用要求,工艺风险只有做模的人才清楚。有的客户自己有DFM清单,那是好事,两份合并着过一遍,漏项更少。
小模具、单件模也要走完整评审吗?
可以简化,不能省略。单件手板模不用开正式会议,设计师自己按清单过一遍斜度、收缩、顶出三样,五分钟的事,能挡住大部分低级错误。量产模别简化,返工的损失比评审时间贵得多。
DFM报告一般要写多细?
够执行就行。我们固定四块:脱模、填充、缩水、顶出,每条写清现状、风险、建议三行,配截图标注。写太厚没人看,客户确认反而拖时间,三五页最合适。