模具零件图怎么标注?配合公差粗糙度
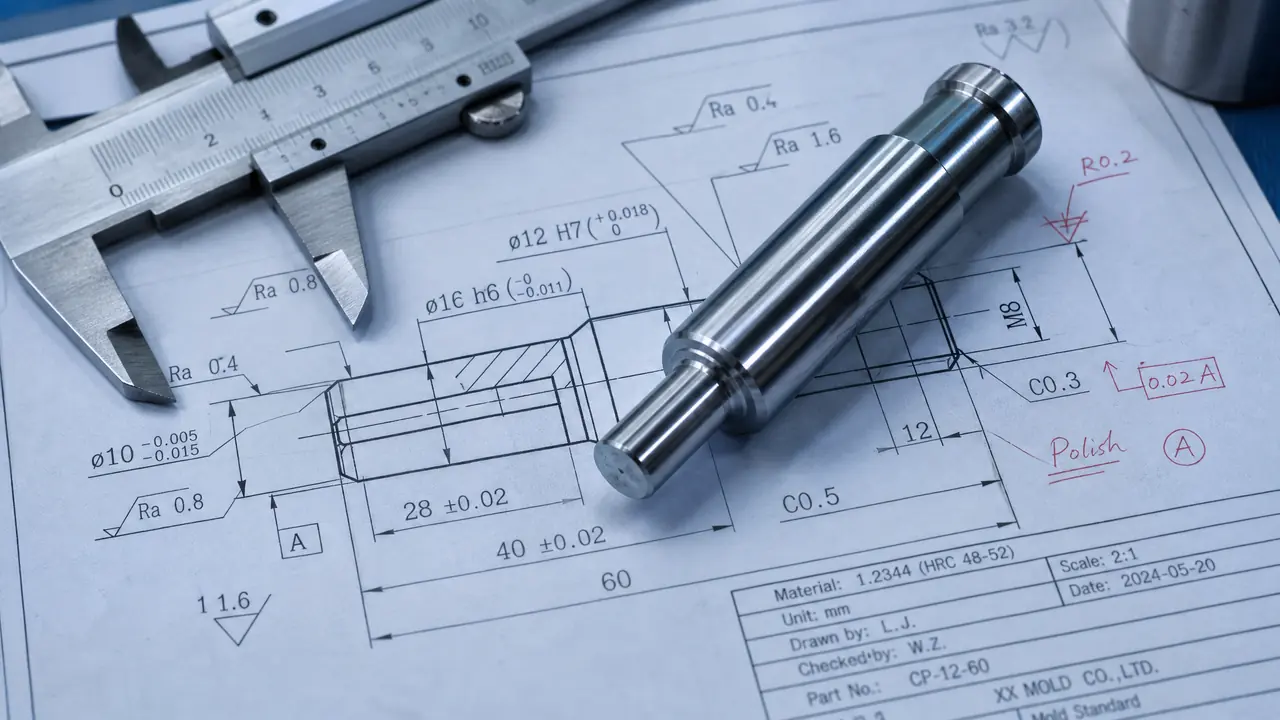
先说结论:模具零件图的标注就是三件事——配合公差、表面粗糙度、基准。导柱用过渡配合,型芯固定偏过盈,滑动件留间隙,这三类背熟就够用八成场景。出图前照这篇的清单过一遍,能省掉大半装配返工。
模具零件图画到最后一晚,拼的不是建模速度,是标注。我刚转设计岗那阵子,结构做得挺顺,结果钳工拿着图上来第一句话就是:这个孔跟轴怎么装?卡的是多少?那一刻我才明白,尺寸线谁都会拉,配合公差和粗糙度标没标对,才是设计员和绘图员的分水岭。
说个真事。有套注塑模,顶针孔我只标了直径,粗糙度漏了,车间按普通钻孔 Ra3.2 做出来,试模两万模次顶针就烧死拉毛,重新铰孔抛光又停机四天。从那以后我出图前必做一件事:把所有配合面挨个圈出来,一个一个问自己——这里公差多少,这里粗糙度标几,基准在哪。这篇就把我这套习惯摊开讲。
配合公差:先分清谁装谁,再定松紧
导柱导套选过渡配合,型芯型腔固定选偏紧的过渡或轻过盈,顶针推杆这类滑动件留间隙,记住这三类,零件图的配合标注就有底了。展开之前先泼盆水:不用把整本公差表背下来,模具零件的配合翻来覆去就那几种组合。
导向类最典型。导柱固定端跟模板的配合,行业里普遍标 H7/k6 或者紧一档 H7/m6,装的时候木锤能进,拔的时候要借拉马;导套外圆我也见过标 H7/n6 的,轻压进去就不再动了。导柱导套之间那对滑动面才讲究,得留间隙,标 H7/g6 或 H7/f6,不然开合模发涩,模温一上来直接抱死。
成型件是另一套路。型芯压进固定板,要的是不松动还能拆修,常见 H7/m6 或 H7/p6;整体嵌入式型腔块差不多同档。镶件怎么分、从哪里拆,本来是塑胶模具设计的基本功,之前写过一篇从产品分析到出图的完整流程,这里只抠标注这一层。我们厂的习惯是镶件配合统一往紧里半档标,注塑的振动会把偏松的过渡配合慢慢晃松,胶件上冒出一圈飞边才知道镶件窜了位。话说回来也别一律打死,后期要频繁换件的部位,宁可松半档加两只定位销。
滑动件最忌讳标紧。顶针、推杆、滑块这些要动的零件,孔一般标 H7,轴按标准件买来就是 g6 的公差带,配合面留出 0.01 到 0.03 毫米的实际间隙,高温下才拉得动。有回我图省事,把一批直径 2 毫米的小顶针孔也标成了过渡配合,钳工没吭声照做,试模第一模顶出机构卡得咔咔响,拆下来一看孔全涨了。那次返工花掉的工时,够把全车间的顶针孔抛光一遍。
淬火件还有个隐藏项:留磨量。滑块、斜顶这类要淬硬到 HRC50 左右的零件,粗加工时单边留 0.3 到 0.5 毫米,图上必须写清楚淬火后磨配,不然车间按成品尺寸做,淬完变形你哭都来不及。
粗糙度标多少:滑动面最紧,非配合面放最松
导向滑动面 Ra0.4 起步,顶针孔不低于 Ra0.8,非配合面 Ra3.2 就够,全图一刀切标高等级,加工费会翻着涨。粗糙度不是越高越好,是够用就好,每压一档价格跳一跳。
顶针孔那个停机四天的教训就出在这。Ra3.2 的孔壁配淬硬顶针,胶粉一积就是拉缸,改成 Ra0.4 加铰孔抛光之后,后面连着三套模跑两万模次以上都没再出过问题。导柱导套的滑动面同理,Ra0.4 起步,精密模压到 Ra0.2 也不稀奇。
成型面看胶件说话。外观光面的型腔,Ra0.1 到 Ra0.2,镜面件甚至要手工抛到 Ra0.025,图上老老实实标数值;要蚀纹的面别标 Ra,标纹板号,比如 VDI3400 的 24 号纹或 27 号纹,纹号跟 Ra 是两套语言,标错了供应商就按自己的理解来,做出来的皮纹深浅对不上。内腔非外观的位置 Ra1.6 到 Ra3.2,省下的抛光工时是真金白银。
非配合、非成型的面,我一律 Ra3.2 甚至 Ra6.3,没人会多看一眼。见过新人把整张图的粗糙度统一标 Ra0.8,加工报价直接上浮三成,老板拿着报价单来问为什么。粗糙度每紧一档,铣、磨、抛光的工序就多一道,钱就是这么叠上去的。
基准和形位公差,为什么总有人漏标?
基准选加工时真正用来定位的那一个面,同轴度垂直度跟着基准走,漏标了钳工只能靠手感找正,装一天模全凭运气。形位公差不写,车间就默认你没要求,做歪了连验收依据都没有。
最常见的一幕:导套孔跟导柱孔要求同轴,图上没标,加工部门两台机床分开做,装模的时候四根导柱硬是插不进对角孔,钳工拿油石磨了整整一下午。其实一行字就能避免——以 A 面为基准,标 0.02 毫米的同轴度。这种标注成本是零,漏掉的成本是几天。
垂直度也是重灾区。型芯装进固定板,芯子歪 0.05 毫米,顶出的胶件壁厚就不匀,缩水痕全往薄的那侧跑。图上给安装端面条 0.02 的垂直度,配合面贴紧了自然就正。另外图纸右下角那行未注公差按 GB/T 1804-m,很多人不当回事,m 级对中小尺寸放得挺宽,模具上的配合孔最好别指望它兜底,能单独注的一律单独注。
说到基准就得往前追。基准面选哪个,画结构的时候就该定下来:哪几个零件互为定位、镶件从哪个方向拆、顶出往哪边让,这些在结构设计里都有现成的讲究,之前那篇模具结构设计的7个关键点里就点过最容易翻车的地方,可以对着看。
把话收回开头那套注塑模。后来我把全套零件图重新过了一遍,配合面列表、粗糙度分级、基准标注三张清单核对完才发图,车间再没为标注问题找过我。模具零件图的标注说难不难,难的是把每一处都当成会出事的部位来对待。今晚手头要是有图纸,先把顶针孔和导套内孔的粗糙度翻出来看一眼,十有八九有你该改的地方。
常见问题
模具零件图和装配图的标注有什么区别?
装配图管的是位置关系和安装尺寸,零件图管的是单个零件能直接加工出来的全部信息。画零件图别照抄装配图尺寸,要按加工和测量的习惯重新排一遍,每处公差粗糙度都得能落到机台上。
公差标得紧一点是不是更保险?
不是。公差收紧带来的是磨削工序和成本,还可能把车间逼得靠配研凑尺寸,反而慢。能用过渡配合解决的别上过盈,能 Ra0.8 的别写 Ra0.4,紧到刚好的那一级才是好图纸。
蚀纹面到底标 Ra 还是标纹号?
标纹号。蚀纹是化学咬蚀或晒版做出来的,纹号对应自己的一套深度体系,跟 Ra 数值对不上号。图上写清楚纹板标准加号数,比如 VDI3400 27 号,再注明纹面拔模角度要相应加大,这一处就交代完整了。
不用三维软件,二维 CAD 出零件图行吗?
行,很多老厂到现在还用二维 CAD 出图,标注水平跟软件关系不大,跟脑子里有没有配合概念关系很大。真要补工具这一课,AutoCAD、UG、中望3D 这些软件怎么分工那篇里有现成对比,选一个顺手的深练就行。