模具参数都指什么?看懂模架图纸上的关键数据
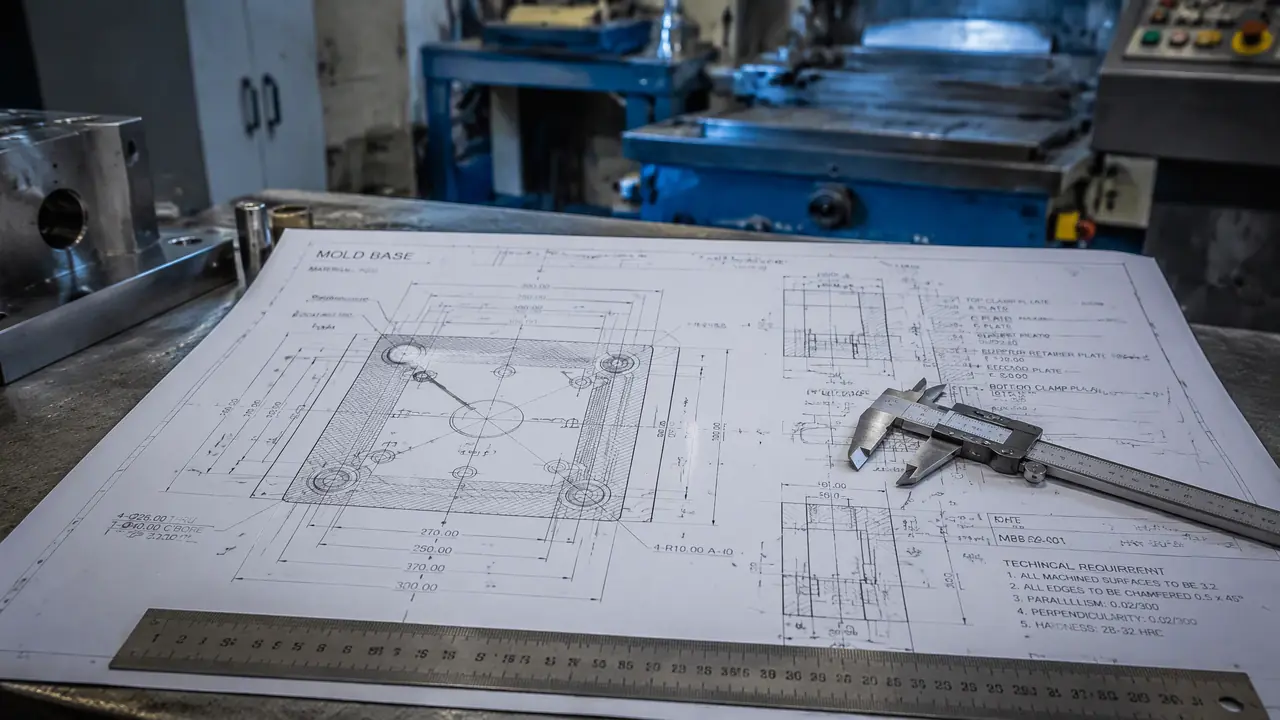
先说结论:模具参数就是模架图纸上那串决定模具能不能装、能不能顶出、能撑多久的数据,核心是尺寸、闭合高度、行程和钢材硬度这几项。拿到新模架图纸,先核对这些数字再动手建模。
模具参数这个词,刚入行的人十个有九个被它绕晕过。我带过一个实习生,拿到龙记CI2030的模架图纸就愣在电脑前,问我上面密密麻麻的数字哪个是宽度、哪个是板厚,哪些能动、哪些动一下整副模就废。说实话,参数本身不难,难的是没人肯从头给你捋一遍。
先给本篇的判断:模架图纸上的参数,按用途分三堆就够了——决定「模具多大」的外形尺寸类,决定「能不能装上注塑机」的行程高度类,还有决定「能用多久、做多精」的材质精度类。看懂这三堆,一张图十分钟就能过完。骨架怎么搭、型腔怎么排,属于结构层面的活,流程可以参考塑胶模具设计从产品分析到出图的完整流程,这篇只盯参数本身。
先看四个数:模架长宽、板厚、方铁高度
看模架图纸先记四个数:模架长宽、A板B板厚度、方铁高度,这四个数决定模具能装多大产品。其余数据大多从这四个数派生,先把它们过完,再看别的。
型号本身就是长宽的缩写。行业里通行的叫法,2530就是A板B板250乘300毫米,前面的数是宽度,后面是长度,每50毫米一档往上排。板厚是另一套逻辑,A板B板常见从50毫米到150毫米,每10毫米一档,选型的时候像点菜一样报数。方铁(也叫C块)高度最容易被新手漏看,它是撑起顶出空间的那两块垫铁,产品要被顶出多少、水路要走多少空间,全看它留了多少余量。
我上个月核过一副2530的工字模,产品是个二百多克的外壳,A板90厚,方铁90高,够用。但同款换成带大斜顶的结构,方铁就得加到120,不然斜顶的驱动块没有行程空间。这种账只有排完结构才算得准,光看产品图拍脑袋定板厚,试模时发现顶针板干涉,返工就是一整套。
跟注塑机对号的三个参数:闭合高度、开模行程、顶出行程
闭合高度必须落在注塑机的容模厚度范围内,开模行程至少是产品高度加流道长度再加5到10毫米保险,顶出行程要保证产品完全脱出。
这三个数是给注塑机师傅看的。闭合高度是模具合紧后的总厚,机台有最小和最大容模厚度两个槛,模具矮过最小值还得垫垫铁,高过最大值直接装不上。厂里那台160T的海天,容模厚度大概180到380,我算闭合高度300出头放进去最舒服。这些数每台机不一样,别拿经验值硬套,用之前翻一下机台铭牌。
开模行程容易被低估。两板模的经验算法是产品高度加流道长度再加5到10毫米保险量,三板模还得把水口板那段行程加上,不然浇口料掉不下来。顶出行程我吃过亏——第一年独立排产,把顶出行程算少了5毫米,产品卡在顶针板上死活不掉,试模师傅当场黑脸。从那以后我核参数必带计算器,这种低级错不该犯第二次。结构层面还有哪些坑,可以对照模具结构设计里最容易出错的几个关键点过一遍,跟这篇的参数是互补关系。
材质和硬度:写在图纸角落里最值钱的字
模板常用S50C,型腔型芯按产量选P20或2738预硬钢,硬度普遍HB280到320,做透明件或有腐蚀才上S136这类不锈钢。
同参数不同材质,价差能拉开几千块。模架厂出的标准货,A板B板基本都是S50C,便宜、好加工、够用。真正花钱的在型腔型芯:产量三十万模次以内,P20系的2311或2738预硬钢就扛得住,出厂硬度HB290左右,不用你再热处理。做到了透明件、加玻纤或者带腐蚀性阻燃剂的料,就得换S136或者2316这类不锈钢,硬度能往后调,防锈防腐蚀。
我自己的倾向很明确:小批量件别迷信好钢。有回客户指定全套2738,一副2530的模架光板材差价就多了一千五到两千,结果那产品总量就五万模次,纯属浪费。反过来,玻纤料用软钢模腔那是真翻车,三个月型腔拉毛,产品表面全是划痕,整套镶件重做。钢是按寿命和料性买的,不是按预算越贵越好。
为什么参数差一点,模架价格差一大截?
模架价格对厚度和材质极其敏感,A板加厚20毫米或换成合金钢,报价能差两到四成,因为定制板要重新订料开粗。
标准模架是流水线货,尺寸全在档位里,现货三天五天到。你只要动一个非标数,流程就变了:单独订料、粗加工、重新跑精度,交期翻倍,价格跟着涨。拿我上次问的两份报价做个对比,感受一下差距。
| 对比项 | 标准工字模 CI2530 | 非标加厚款 |
|---|---|---|
| A板B板厚度 | 90毫米标准档 | 110毫米定制 |
| 方铁高度 | 90毫米 | 120毫米加高 |
| 材质 | 全S50C | A板换2738 |
| 交期 | 3到5天有现货 | 10天往上 |
| 参考价 | 一万上下 | 一万四起步 |
数字是问的东莞一家模架商,波动肯定有,量级不会骗人。所以选型的正确姿势是先拿标准档凑,凑不下了再升非标,每动一个参数前先问一句:这个改动值不值这两千块。精度参数也是同理,导柱孔的位置度、模板之间的平行度,标准货控制在两个丝左右(0.02毫米),做精密件要升到0.01,价钱又是另一档,别一上来就喊最高精度。
回到开头那个被图纸绕晕的实习生,后来我让他就按这篇的顺序读图:先四个尺寸数,再三个行程数,最后材质精度角标。两周之后他独立核完了一副模架的选型表,一个数都没来问我。模具参数不是天书,它就是一串有先后顺序的决策点,你按顺序过,每个数都会自己开口说话。
常见问题
模架图纸参数里新手最容易漏看哪一项?
吊模孔和码模槽的位置。这两个是模具往机台上装的关键,位置不对装夹就别扭,严重时压板压不到实位。我见过设计到试模才发现吊环孔和运水接头打架的,钻孔重做,白搭三天。
产品收缩率和模架参数有关系吗?
关系不大。收缩率影响的是型腔型芯的尺寸缩放,模架只是骨架,外形跟着型腔走就行。但缩水率大的料往往要加大冷却水路,方铁空间和水接头位置会间接被牵动,排布时留点余量。
两板模和三板模的参数主要差在哪?
三板模多一块水口板,闭合高度更高,开模行程要把水口部分的行程算进去,机台行程不够就拉不开。另外三板模对导柱粗细更敏感,小导柱撑大模架,用久了容易别劲。
没有选型经验,有没有偷懒的核对办法?
直接去模架厂官网下载选型表格,把长宽板厚一个个填进去,超出档位的地方它会标红提醒。填完再把闭合高度跟机台铭牌对一次,两道卡子一过,基本不会出大错。
延伸阅读
想往整体路径走的,可以先看模具设计入门:从零开始的六个阶段,把设计全流程串一遍。
图纸看懂了要动手建模,工具怎么挑是下一道坎,模具CAD软件的分工与选择那篇写得更细。