模具电磨怎么用?清角抛光的精细活
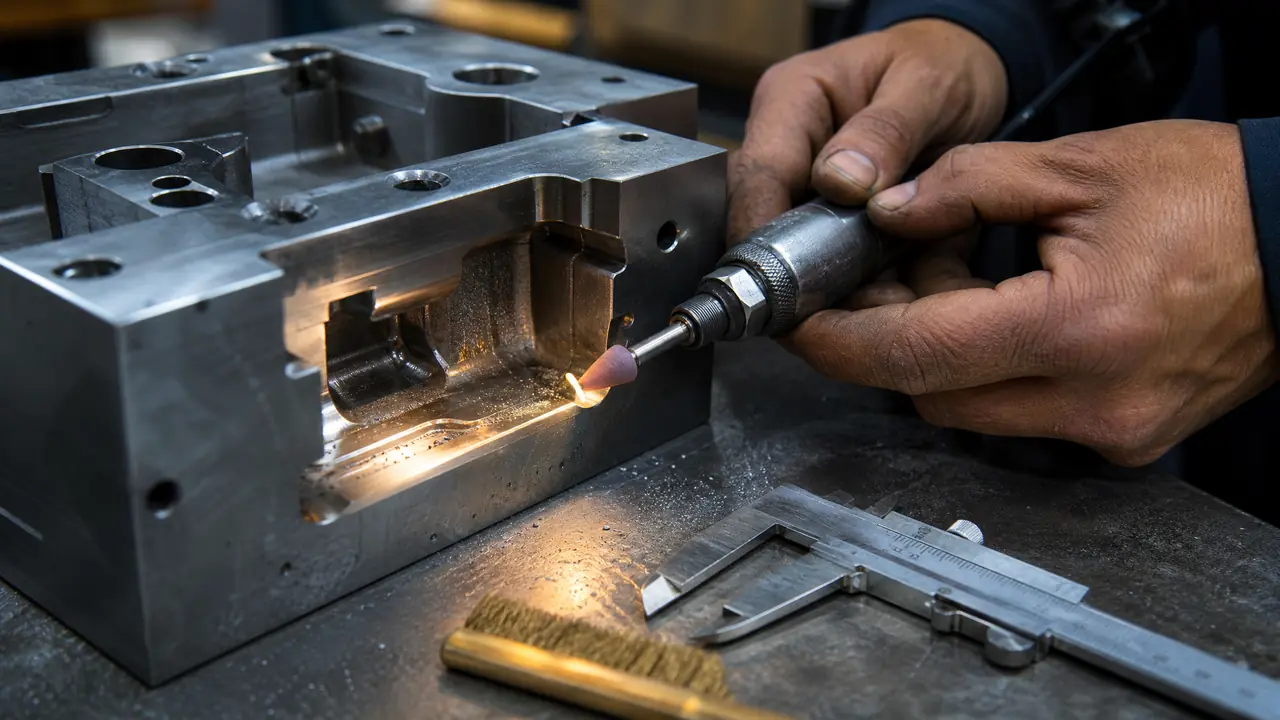
直接给结果:模具电磨的功夫一半在磨头、一半在转速,钨钢头清角、橡胶头去疤、羊毛头收光,三段接力才是正路。转速宁可压低三成也别贪快,工件烫手背就是超了的信号。上手前先在废钢料上试两分钟,磨塌的分型面可补不回来。
模具电磨这东西,车间里几乎人手一把,可真用出细活的没几个。上个月带的新学徒清一副P20注塑模的清角,三分钟就把分型面磨出一条约0.2毫米深的塌边,试模的时候产品正面拉出一道亮线,整套模返工了两天。他不是不努力,是把电磨当角磨机使了。
角磨机和电磨的逻辑完全相反:角磨机靠吃刀量干活,一刀下去多深算多深;电磨靠走刀次数干活,每次只蹭掉一丝,多走几遍。清角、修焊疤、局部抛光这些活,比的就是谁沉得住气。下面按磨头、转速、手法三块,把我这些年踩过的坑拆开讲。
磨头选型:钨钢、橡胶、羊毛各管一段
清角用钨钢旋转锉,去焊疤用烧结橡胶头,收尾抛光用羊毛头加研磨膏,三段接力是模具电磨最稳的用法。一套模从头磨到尾只用一支头,等于让一支头同时干三种活,哪种都干不好。
我最早吃亏就吃在磨头上。那年修一副压铸模,图省事拿球头钨钢锉直接抛型面,结果表面全是细密的螺旋纹,后面用油石整整推了一个下午才压下去。从那以后我抽屉里的磨头按用途分了三格,随手拿错都难。
| 磨头类型 | 适合的活 | 别用它干 | 参考转速 |
|---|---|---|---|
| 钨钢旋转锉(圆柱、球头) | 清角、开槽、去大余量 | 型面抛光,会留螺旋纹 | 两万转以下 |
| 烧结橡胶抛光头 | 去焊疤、压刀纹、过渡接平 | 深窄清角,弹性吃不住 | 一万二到一万八 |
| 羊毛头加研磨膏 | 局部收光、镜面过渡 | 去余量,膏很快甩光 | 八千到一万二 |
| 砂布页轮 | 平面去氧化皮、拉均匀纹路 | 圆角和清角部位 | 一万五左右 |
球头钨钢锉我常备R2和R3两支,模具清角的半径基本都落在这个范围。买磨头别贪便宜货,几块钱一支的钨钢锉焊接处容易飞头,转速一高就是个小炮弹,这钱真不能省。
转速开多高才不烧伤型面?
去余量两万转上下,淬硬料降到一万五,抛光段压到一万二以内,工件烫得贴不住手背就是超速信号。电磨的烧伤不是一瞬间的事,是热积累,所以宁低勿高。
有次修一副H13淬硬料的热作模,我开到两万五去碰焊疤,十几秒后磨过的位置泛出一圈蓝黑色。硬度当场就退了,那块区域后来怎么抛都拉不出亮度,最后花两天重新补焊再来。学费交过之后我立了个土规矩:手背贴工件两秒,觉得烫,立刻降档。
料质不同档位也不同。P20、718H这类预硬钢可以放开手用;SKD11、H13这种淬到HRC50往上的,转速和进给都得往下压。钨钢头每刀吃进0.05到0.1毫米就够,走刀重叠半个头宽,手不能停——停住的那一下,工件上就是一圈烧痕。说实话,电磨精细活七成靠手稳,三成才靠机器。
清角实战:焊疤、碰伤和型面过渡怎么处理
焊疤先用钨钢头粗修留0.1毫米余量,橡胶头过两遍接平,羊毛头带膏收掉色差,跳过任何一步,型面上都会留台阶。顺序错了不省时间,只会返工。
模具烧焊之后清焊疤,是最考验电磨功力的活。焊前留的余量别一次磨到数,粗修完拿百分表量一下,留0.1毫米左右给橡胶头。橡胶头走的时候压力要轻,靠头子的弹性把接缝揉平,这步急不来,一个疤快则十分钟,慢则半小时。
焊接质量本身就决定后面打磨的难度,气孔多的焊疤怎么磨都露黑点,与其在电磨上较劲,不如焊的时候就盯住。我们后来焊精密模都走激光焊,热影响区小,磨起来省一大截,具体差别在模具激光焊接机怎么选那篇里聊过。
清角磨到什么程度算完?我的标准是拿抛光等级去卡:产品面只要哑光的,橡胶头过完就算齐活;要求镜面的,羊毛头加W0.5的膏再走两遍。不同等级对应的完整工序链,可以对照模具抛光六级工艺标准那篇一起看。
握法上再补一句:双手握机,小指抵在模面上当支点,磨头和型面保持45度左右的夹角,让头子的侧刃干活,别拿尖顶着磨。别小看这个支点,塌边十有八九就是手悬空抖出来的。
这些活别用电磨硬上
大面积镜面、深腔底部和窄于1毫米的缝隙,电磨都不占优势,换超声波抛光机或者交给省模师傅更划算。工具各干各的强项,硬撑只会把活干砸。
电磨是高速旋转的,抖动天生比超声波抛光大,大平面一上去就是波浪纹。深腔底部够不着、直角清根进不去,这些硬约束磨头再好也没办法。我们车间现在的分工是:电磨管清角、焊疤和局部修整,大面和深腔交给超声波,追镜面的活最后还得手工省模压一遍。超声波、气动锉、磁力三种抛光机的实测对比我之前写过,工具选对,活就成功了一半。
回到开头那个学徒。教完磨头分级和转速规矩之后,他现在清一副小模的清角大概四十分钟,手稳了,烧蓝和塌边再没出现过。模具电磨说到底是慢工,把每一步的余量留足、把转速压住,精细活自然就出来了——省下的返工时间,比抢那几分钟值钱得多。
常见问题
模具电磨买什么价位合适?
练手阶段一百五到三百的国产调速款完全够用,关键看调速是否线性、夹头同心度好不好。气动款力矩柔和更适合长时间作业,但要多配一台气泵,车间有现成气源再考虑。
磨头装上之后总是偏摆怎么解决?
先查夹持长度,头柄伸出夹头超过一厘米就容易被离心力甩偏。装好后空转对着亮处看,头尖画圈说明夹头磨损或者柄部有毛刺,换个夹头或拿油石修一下柄再试。
电磨磨完的部位需要做什么后处理?
磨完的铁屑和研磨膏残留一定要吹净再清洗,不然合模一次就把型面压出麻点。进下一道工序前建议拿油石轻推一遍,把电磨留下的微观刀痕先压掉,后面抛光能省不少力。
淬硬到HRC55的模具钢还能用电磨吗?
能,但要换金刚石镀层磨头,转速压到一万左右,吃刀量比平时再小一半。普通钨钢锉碰这种硬度磨损极快,两下就没锋了,硬磨只会烧。