模具安装步骤有哪些?装模找正压板紧固的正确顺序
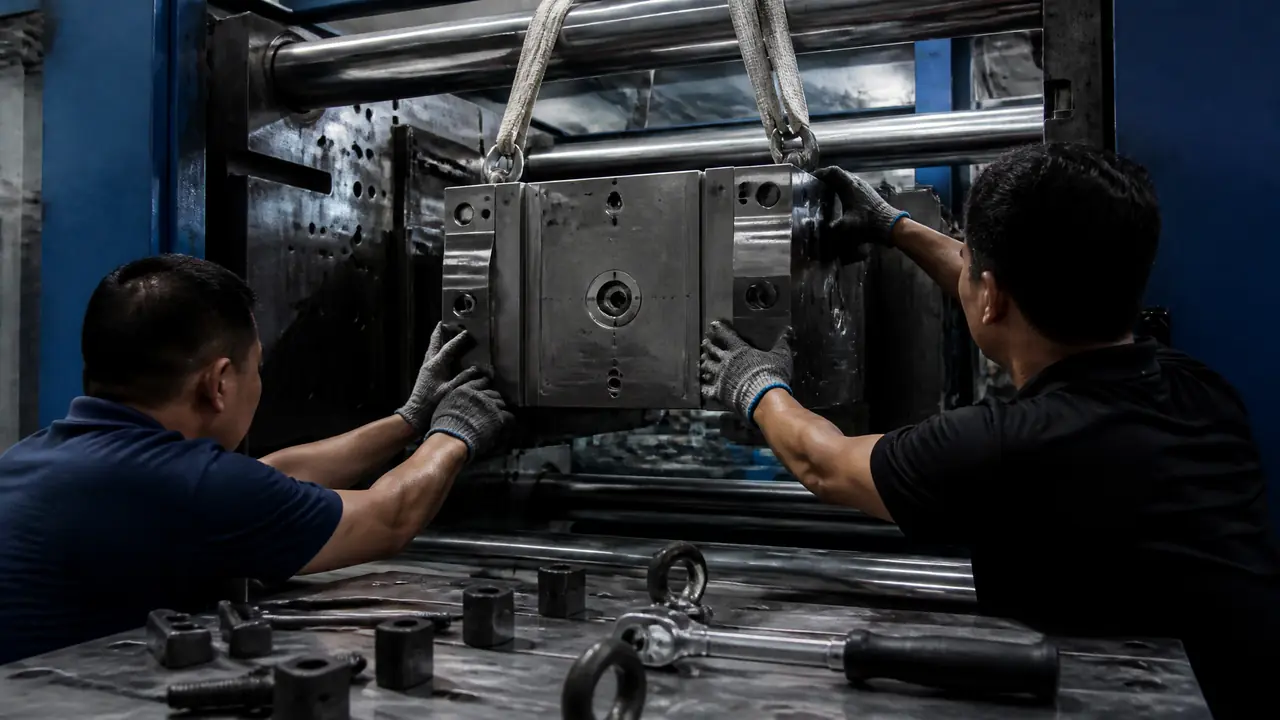
直接给结果:模具安装的顺序是先吊装找正,再对角分遍拧紧压板,接好水路油路后调低压护模,倒着来就容易压模。压板扭矩、垫块高度、低压切换点都有数可循,动手前把吊环和压板螺栓先检查一遍。
模具安装这活儿,不少车间的做法是行车一吊、压板一压、开机干活。上个月我去朋友厂里帮忙调一台160吨的旧机,正撞见装模工把压板垫块垫反了——垫块比模脚高出两毫米,压板斜着吃劲,他还在旁边拧得起劲。我没当场说破,等他拧完让他拿塞尺一插,压板和模面之间居然有条缝。他愣了半天。
这种装法当时看不出毛病,生产两三天模脚就开始劈裂,修一回少说三天工期。顺序和参数对了,装一副中型模也就半小时的事;错了,交出去的就是一张几万块的修理单。下面把整条链子拆开讲。
装模前先把模具和机台各查一遍
上机前花十分钟查吊环孔、压板螺栓和顶针孔位,比装到一半再拆下来省一小时。带锈的压板螺栓宁可换掉,断在锁模机构里才是真麻烦。这几处出问题的概率最高,先排掉。
先看模具外形。量一下长宽高,确认能进拉杆间距,很多老师傅凭目测,结果模垫角卡在拉杆上吊不进吊不出,进退两难。吊环规格要和模具重量匹配,M12吊环按行规大概承重1吨上下,3吨的模具就得上M20,这个别凭感觉。
吊环孔里如果有油泥和铁屑,拿气枪吹干净再拧。模具上机之前我习惯把分型面和型腔擦一遍,刚入库的模子防锈油没清干净,试模出来的头几模全是废品,具体清洗的讲究可以看这篇模具清洗怎么做?注塑模具的清洁保养全流程,里面有入库和上机两个时点的不同处理。
机台那边,动模板的T型槽和压板槽拿抹布过一遍,一个铁渣就能让垫块垫不平。顶针杆先空顶两三次,确认复位顺畅再谈装模。
模具安装步骤的正确顺序,一步一步列给你
装模八步:量尺寸、吊装、找正、低压合模、压板紧固、接水路、连顶针、调低压护模。顺序不能倒,尤其是压板必须在合模贴紧之后装。每步的做法和判断标准往下看。
- 确认匹配:模具长宽高、重量、顶针孔位对照机台参数过一遍,差一毫米都别硬上。
- 吊装:吊环拧到底,尼龙吊带别直接挂在导柱上,起吊后模具保持水平。大模要装两个吊环配平衡梁,单点斜吊最容易在进拉杆时磕碰型腔。
- 找正:定位圈对准定模板定位孔,慢速点动进模。我一般让动模先走半行程,肉眼看模脚和模板平行再推进去,别一口气合到底。
- 低压低速合模:手动模式把合模压力和速度都调到最低档,让分型面慢慢贴合。听到"咔"的一声闷响就是贴到位了。
- 压板紧固:动定模两侧都要压,中大型模每边四到六块压板,先预紧再对角分遍拧到位,扭矩怎么给下一节细讲。
- 接水路油路:快接头拧上后先小流量通水一分钟,拿手电照接头处有没有渗漏。液压抽芯的模子还要试油路动作方向。
- 连顶针杆:顶针杆螺纹抹点油,手动顶出复位做两三次,看顶出长度和模具图纸上要求的一致。
- 调低压护模:这是装模的收尾动作,也是防压模的保险,下一节单独讲。
我们车间两人配合装一副300公斤左右的注塑模,从起吊到调完护模大概25分钟。时间主要耗在找正上,这一步急不得,装歪了后面全白干。
压板扭矩拧多大?对角紧固怎么操作
M16压板螺栓给150-190牛米,对角分三遍拧:三成预紧、七成补紧、最后到规定值。垫块要和模脚平齐或略高半毫米,压板斜了等于白紧。这是多次翻车换来的数。
垫块是压板系统里最容易被糊弄的零件。它的高度必须等于或略高于模脚,压板才平贴受力。我吃过垫反的亏:一套718H的家电外壳模,压板斜着拧了两个班,第三天发现模脚结合面压出了发亮的压痕,拿红丹一检查,受力全偏在一边。从那以后每块垫块我都拿卡尺量一遍再上。
| 螺栓规格 | 8.8级建议扭矩 | 常见误操作 |
|---|---|---|
| M12 | 80-90牛米 | 拿短扳手加力杆拧过头 |
| M16 | 150-190牛米 | 垫块垫反,压板倾斜受力 |
| M20 | 280-330牛米 | 一遍拧到位,应力集中在单侧 |
紧固顺序按对角来,不是顺时针转圈。四个角的压板先各拧到三成力,再对角补到七成,最后逐个上到规定扭矩。这样模具受力均匀,不会局部翘起。行业里普遍这么干,道理和拧汽车轮胎一样。
扭力扳手不是摆设。我见过用加长管子硬拧的,M16拧出了接近M20的力矩,当时没事,拆模的时候螺栓断在孔里,攻丝取了整整一下午。便宜的数显扭力扳手两三百块,比这一下午划算。
低压护模是装模的最后一道保险
低压护模的判定标准:分型面放一张对折的A4纸,低压合模时护模功能要能顶开报警。调不出这个效果,这副模不许投产。我们车间按这条执行。
设定思路是先小后大。把高压锁模关掉,低压压力从最小值起步,模具快合拢前留5到10毫米切换进低压段。压不到底就往上加一点,加到刚好能完全合拢为止,宁可偏小也别偏大——护模压力给多了,异物的存在它照样硬压过去,等于白装。
纸片测试做完,我还习惯拿一块肥皂或者等厚度的塑料垫块放在分型面上空跑一个循环,确认护模能稳定顶开。装了护模装置的机台,报警延迟和灵敏度要跟着模具大小再核一遍,具体调法可以参考这篇注塑机模具保护器怎么调?报警延迟、灵敏度和开合模位置实操。
最后空运行开合模五到十个循环,听声音有没有刮擦,看分型面贴合痕迹是否均匀,再上料试产。装模这关才算真过。
回到开头那副垫块垫反的模具。那天我把塞尺递过去,装模工重新垫平、按对角分三遍重拧,前后也就多了十分钟。装模的每一步单独看都不难,难的是有人告诉你哪几毫米、哪个扭矩是底线。顺序记牢,数给到位,半小时装出来的模子比两小时装歪的强得多。
常见问题
小模具可以用磁力模板代替压板吗?
可以,3吨以内的中小模现在用得挺多,换模时间能省一半。但磁力模板对模脚平面度有要求,锈蚀或铣过的模面吸力会打折,上机前把模脚擦干净。大吨位、有振动的模子还是老老实实压板加螺栓。
吊环拧到底后回半圈对方向可以吗?
不建议。吊环回退半圈,螺纹承载就少了几扣,起吊瞬间的冲击全压在剩下的牙上。方向不对就换有转环的吊环,或者加个合适厚度的吊环垫,别拿回退来凑。
水路接头应该在合模前接还是合模后接?
压板紧固之后再接。先接水管吊装时容易被行车和吊带挂断,找正时管子也会拽着接头别劲,时间长了渗水。顺序是合模、压板、通水试漏。
装一副模具正常要多久?
两人配合,300公斤上下的注塑模25到45分钟比较正常,大头在找正和接水路。如果每次装模都超过一个半小时,多半是吊装路线或工具配置有问题,该添个平衡梁或换长一点的吊带。