模具管理流程怎么跑才不掉链子:领模到入库六个节点拆开讲
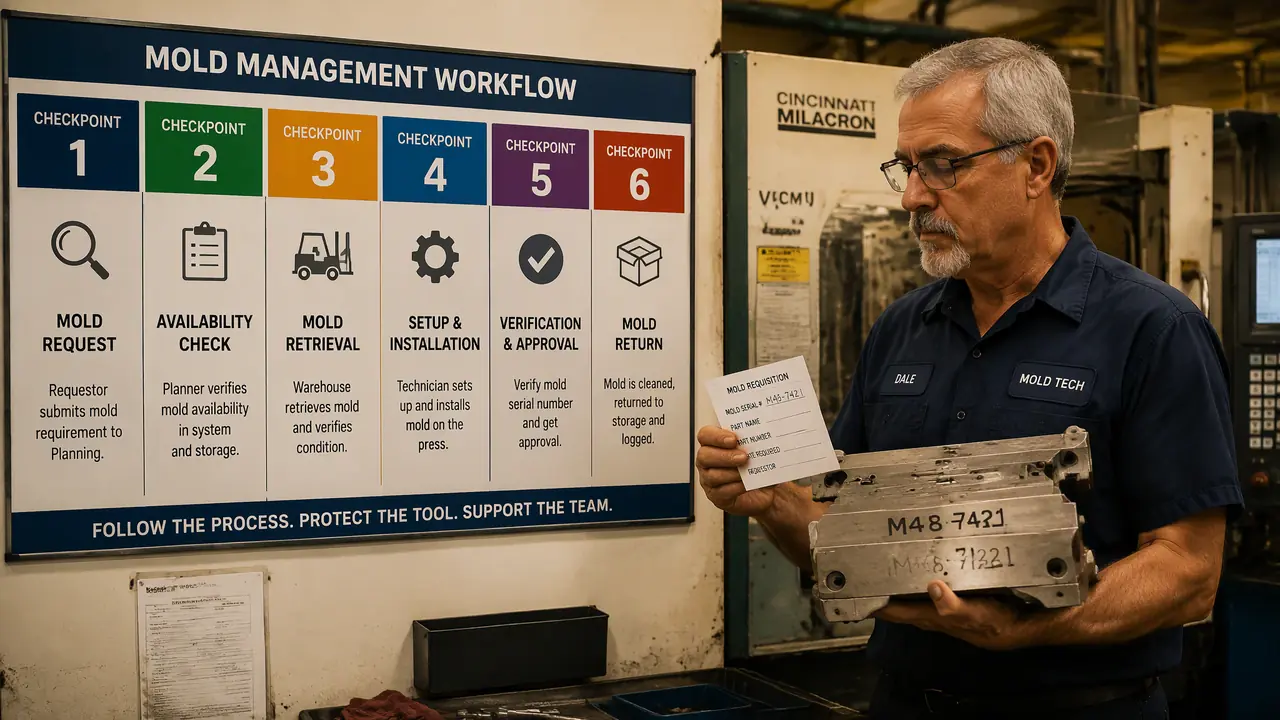
这事儿得拆开说:模具管理流程不是墙上的制度,是一副模一天里要走的六道关,领模登记、预检备件、装模上机、生产盯守、下模三查、保养归库,环环有签字,出了事才能两分钟定位到人。把六道关跑顺,一块白板几张卡就够用,跑不顺,上多贵的系统也是把糊涂账搬进电脑。
模具管理流程这词,很多老板的第一反应是买套软件。我把这单亏记在黑板上的时候就想明白了:流程是一副模从库房到机台再回库房每天要走的路,路走顺了,一块白板加几张卡能管住八成的乱子;路没走顺,上了系统也是把糊涂账搬进电脑。去年一个夜班,8号机等着换模,领用单递过去,库房那头翻遍了架子,那副632腔的化妆品瓶盖模愣是找不着。摸出来一看,顶针弹簧少了三根,谁拆的没人认。这一晚,弹簧二十块,停机两个钟头,机时费搭进去一千二。
这套流程我管了四年多,四十多副模,从120吨的小模到650吨的双色模都转过。六道关,下面一道道讲。
领模到备模四步:登记、预检、补件、装模,一步都别省
领模备模四步是整条流程的地基:领用单先写清模具编号和机台,库房十分钟预检,缺件当场补齐,再按对角顺序装模紧固。四步走全,后面生产才能不回头。很多厂把领模当成搬箱子,单子随手一塞。我们厂现在卡死一条:没有编号没有机台号的领用单,仓库不放模。就这一条,去年把模具找不到的破事从每月两三回压到了零。
预检这十分钟最容易被省。说实话,省下的十分钟后面加倍还。我们厂的预检清单贴在库房门背后,五样东西挨个过。
| 预检项 | 看什么 | 不合格怎么办 |
|---|---|---|
| 型腔型芯 | 拿手电照,看拉伤、残料、锈点 | 当场报修,挂牌黄色,不发生产 |
| 顶针回位 | 手推顶针板,回位顺滑、无卡滞 | 拆后盖查弹簧,换件再出库 |
| 水路气路 | 接气试压,看接头漏不漏 | 换密封圈,缠生料带 |
| 吊装件 | 吊环、吊孔有无裂纹变形 | 换吊环,报安全员 |
| 随模附件 | 定位圈、压板、加长水管齐不齐 | 补齐再放行 |
补件这步也有讲究。缺顶针弹簧、缺螺丝,库房当场发,领用人签字带走,别等上了机台再跑库房。装模按对角顺序紧固压板,力矩扳手打到定值,这个顺序装模的门道之前写过,照着做能省一半找正时间。对了,扯一句别的:天冷的时候模温机先走十分钟循环再合模,跟热车一个道理,硬合模容易把导柱咬出毛刺。
上机到下模:盯住首件、模次、交接三样,省下大半夜
模具上机后的管理核心是三个记录:首件全尺寸检、每小时模次数、交接班卡片。三样记全,何时保养何时修,翻本子就有数。首件必检头二十模,尺寸合格了才准连转。我见过太多厂开机就跑,跑到半夜发现缩水超标,一箱料全废,那点检验时间真是九牛一毛。
模次这东西是保养的闹钟。我们厂的规矩是接班的先把上一班的模次数抄到交接卡上,谁抄谁签字。有阵子二班嫌麻烦不记,一副发动机罩模连跑两周没人知道跑到多少模次,小料杆粘料带出来了,停机清料三个钟头。打那以后模次不记的班,出了停机自己写说明,贴看板上念。丢人不丢人?丢人。管用吗?管用。保养间隔怎么按模次去倒推,之前拆过一轮,日保周保月保的分工按那张表排班就行。
生产中途还有一样:模具监视器。锁模到位、取件确认这些它盯,比人眼靠得住,一个班盯八台机谁也做不到。没上监视器的厂,起码交班前互相喊一嗓子,把当班异常口头过一遍。
下模三查、保养、归库:顺序反了,保养等于白做
模具下模入库是流程的收口:先做下模三查,再按日保清防锈,最后对号归位挂牌。查完不清、清完不挂牌,三步等于白走。下模三查我们喊了很多年:一查水路气路关没关,二查顶针回没回位,三查型腔有没有残料。就三下,两分钟,可它挡住的亏不小,水路没关泡一星期,锈进运水道,清洗模具又是一笔外协费。
保养按级别走,不是每副模都拆开大洗。日保十分钟:清料渍、喷防锈剂、检查顶针润滑。周保看模次:30万模次上下拆顶针清积碳。月保加一项:关键尺寸复测,记进保养卡。三级的分工之前专门捋过,照着排班就行。保养卡填完随模入库,别攒到周五补,攒着补的那都是编的,我年轻时候也编过,脸红。
归库这步就三个动作:架位对号、卡片更新状态、状态牌挂上。牌子三种颜色,绿色可用、黄色待修、红色待报废。黄色牌是库房的活儿,周末就把维修单排出去。入库登记跟领用登记用同一张单,一进一出对得上,账实相符这四个字就这么来的。模架上贴张Locator卡,写清架位号,新来的学徒也能三分钟摸到模。
这套流程最常卡在哪几步?三个坑我全踩过
流程卡壳十有八九出在三处:备模和生产抢人、记录下班才补、外协修模的模不回库。三处各配一个土办法,流程就能自己转。第一处,换模和保养挤在同一拨人身上,生产催得急,保养永远让路。我们的解法是保养排进班表,白班留一人不排机,专门做预检和保养,工时单列,别让这人的绩效跟产量挂钩,一挂钩保准又让路。
第二处,记录滞后。交接卡下班一起补,补出来的全是漂亮话。卡死办法就一条:卡跟模走不跟人走,模到哪卡到哪,签字当场签,笔就拴在看板上。第三处最阴险,外协修模的模修完直接被拉去试模,绕开库房,账上还是送修状态,等到要用,谁也说不清模在谁手上。这个坑我踩得结结实实:前年一副80吨的端盖模外发修滑块,修完被业务连模带模架拉去客户那儿试机,两周后客户项目砍了,模在客户仓库躺了一个月,我们这边台账还挂着送修。打那以后定死一条铁规矩:外协回来的模,先回库房验收挂牌,再排下一站,哪怕只停半个钟头。
把这三处堵上,你会发现不用买什么系统,流程自己就转起来了。真到四十副模以上、一个月流转上百次的时候,再去考虑上软件也不迟。
回到凌晨一点那副瓶盖模。流程补上之后,同款的乌龙再没出过:领用单两个签字,预检五项打钩,弹簧缺了当场发。我算过一笔账,这套六道关每副模一天多花不到二十分钟,换回来的是停机少了、修模费用降了、月底盘点不用翻架子的底气。路顺了,账就顺了。
常见问题
小厂就十来副模具,也要走全套六道关吗?
砍一半也够用。领用登记、下模三查、归库挂牌这三样是底线,预检和模次记录等模具过二十副再加。流程是防亏空的,不是给参观的人看的,规模没到,别把自己捆死。
流转卡和台账用纸质还是上系统?
月流转五十次以内,纸质夹板加白板看板足够,胜在改起来快。超过这个量、白板写不下的时候,再对比几家软件也不迟,那时候你连自己的流程缺陷都摸清了,提需求一提一个准。
保养周期按时间还是按模次定?
按模次。一副模一个月跑5万模次和跑30万模次,磨损差着六倍,按日历一刀切要么过度保养要么带病上岗。模次数就是保养的里程表,首检和交接卡记的数直接拿来用。
师傅嫌流程麻烦,签字嫌烦怎么办?
先砍表单字段,一张卡留五个框以内,一分钟填完。再让省下来的亏算给他看:一次压模赔的料钱,够他签十年字。流程设计上少让人跑腿,卡跟模走,麻烦就小了一半。