模具修补五种手段怎么选?焊补镶件氩弧激光焊修补胶一次讲透
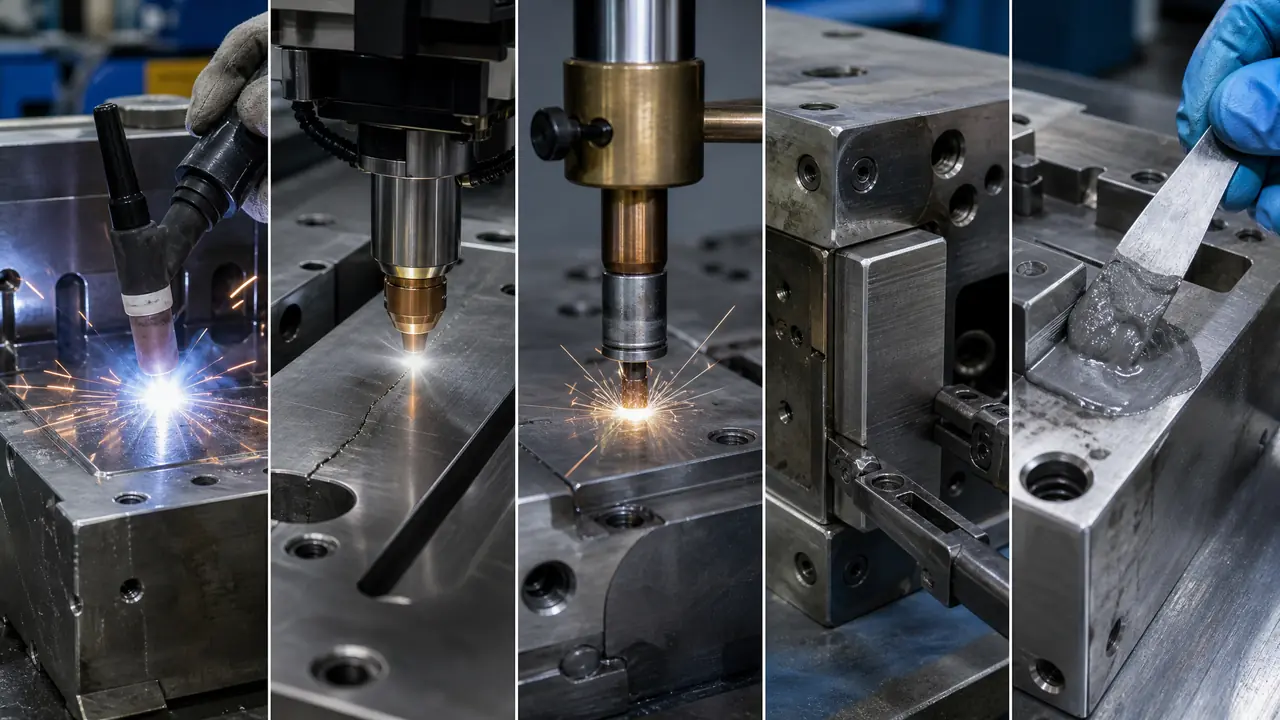
把话放这儿:模具修补没有一招通吃的办法,伤在哪、多大、压不压外观面,决定用焊还是用镶。氩弧焊扛大崩角,激光焊管小伤小痕,修补胶只救急不救量产。先定伤情再选手段,能省一半冤枉钱。
上个月夜里一点,客户一副做PPO接插件的面板模压模了,型腔靠滑块那侧崩掉一块,目测五乘八毫米,深两毫米。老板在电话里就一句话:明天必须开机。这就是模具修补最真实的处境,没时间让你慢慢研究,手段选错,补完第二次崩得更大。
我干修模十一年,经手的崩角、拉伤、锈坑没有一千也有八百。老实讲,修补这事七分靠判断,三分靠手艺。同一条裂,有人焊完用三年,有人焊完当天就裂开,差的不是焊工水平,是选手段的思路。
先分清伤在哪,再谈用什么补
动手前先问三件事:伤的位置、尺寸、要不要外观面。型腔深处的崩角和分型面上米粒大的缺口,走的是完全两条路子。判断错了,后面全白干。
我把伤情分成四类,基本能盖住九成情况。第一类是崩角和压伤,多发生在型腔角落、分型面、滑块配合位,伤得最深也最常见。第二类是拉伤拉毛,塑模里滑块和斜顶最多,冲压模就是刃口啃伤。第三类是锈坑麻点,模具放仓库受潮,或者冷却水路漏水泡出来的。第四类是砂眼气孔,铝模和压铸模特有,钢料偶尔也有夹渣。
四类伤对应的手法完全不同。崩角看大小,三毫米以内走激光,超过五毫米得氩弧或者干脆镶件。拉伤优先想镶件加涂层,光焊补治标不治本。锈坑浅的省模抛掉就行,深的才焊。砂眼最省事,很多老师傅直接上修补胶。对了,说到判断,有个土办法:拿记号笔在伤周围画个圈,补完抛光时就知道磨掉了多少余量。圈画大了伤越修越大,这是学徒最容易犯的错。
判断阶段还得问清模具是什么钢。H13、S136、P20、718H,含碳量和合金成分不一样,焊丝不匹配,焊完硬度对不上,交界处就是裂纹的老巢。这步偷懒的,我见过补三次裂三次的,最后整套模芯报废。
氩弧焊补:大崩角的主力,也最容易补出软斑
崩角超过五毫米、深度过两毫米,氩弧焊是性价比最高的选择,代价是热影响区宽,焊完必须回火。跳过回火这一步,裂纹迟早找上门。
氩弧补模的流程不复杂:清伤、选焊丝、预热、堆焊、回火、重新加工。每一步都有讲究。清伤要用砂轮把裂纹和疲劳层完全磨掉,宁可多磨掉零点五毫米好钢,也不能留一丝裂纹,裂纹留在里面,焊完就是定时炸弹。预热看钢材,H13这类我习惯升到两百五到三百度,手摸上去烫但没红。焊的时候小电流多层堆,一层别超过一毫米,堆完一层敲渣等冷。焊完回火,五百二十度保温两小时。这步能省吗?不能。我二〇一九年图省事没回火,那副模上机一周,焊缝边上裂出一条三厘米的缝,客户整套模拉回来重修,多花一万四,还赔了客户两周停机。这个学费我记一辈子。
氩弧的短板就是热影响区,一般宽两三毫米,这块硬度会掉,HRC五十二的料焊完边上可能掉到四十出头。压外观面的地方,焊补抛光后常留一圈暗印,客户验收通不过。所以外观面能不焊就不焊,能镶就镶。氩弧焊和激光焊各管哪些伤情,之前写过一篇拆得很细,两边的边界摸清了才不容易翻车。
价格方面,氩弧补一处崩角,按大小和钢种收,三百到八百是常见区间,带曲面的翻倍。快则半天,带回火和重新加工要两三天。
激光焊和冷焊机,小伤小痕别动大焊枪
三毫米以内的小缺口、分型面小坑、皮纹面修补,交给激光焊或冷焊机,热影响区只有零点一到零点三毫米。焊完基本不用回火,第二天就能上机。
激光焊是拿零点二毫米的焊丝一层层点上去的,像绣花。热输入小,变形几乎可以忽略,焊完拿油石一推,接痕都摸不出来。我厂里外发激光焊按小时算,三百到六百一小时,一处小伤连抛光两百到五百块,当天取件。皮纹面、透明件模、镜面模的修补,我只认激光,氩弧补这种面等于毁容。
冷焊机是另一条路,电火花堆焊贴片那种,机器三到八万一台,买回来学徒半天就能上手。它的强项是分型面、碰穿孔这类不起眼的位置,效率高,缺点是结合强度一般,受力位别用。要不要自购设备,我给你算笔账:一个月修不满五次的厂,外发一次两三百,一年下来比养机器和耗材便宜得多。三种修补机的选型对比我有篇专门的实测,买之前先看那篇,能少交智商税。站个队:预算够我永远偏向激光焊,贵几百块,买的是不用回火和不用返工。
镶件和修补胶,不焊的路子也得留一手
反复崩的位镶件一劳永逸,应急和小砂眼用修补胶。两者都不动焊枪,但关键时刻比焊省一半钱。
同一个位崩了三次以上,别再焊了,焊一次伤一次母材。正确做法是找客户谈,把这个位改成镶件,镶件块用同钢料或者铍铜,挂台加螺钉固定,加工三天左右。以后再崩,卸下螺钉换一块,八百块的事,模体毫发无损。我经手的一副电池壳模,滑块位改镶件后三年换了四块,模体到现在还在产线上跑。镶件从选材到固定方式的整套门道,这篇写得比我细,改镶件前值得读一遍。
修补胶是应急件。环氧类的金属修补剂,几十块钱一支,耐温一百二到一百五,对付铝模砂眼、浇道口小坑这类低压位够用了。但丑话说前头:只准用在打样和非受力位。有同行拿修补胶去补产品外观面,出模三百件就被料流冲掉了,客户当场翻脸。胶是创可贴,不是手术。
最后放一张表,五种手段一次对齐。
| 手段 | 适合伤情 | 热影响 | 价格区间 | 我的用法 |
|---|---|---|---|---|
| 氩弧焊 | 五毫米以上大崩角 | 宽两三毫米 | 300-800一处 | 必须回火 |
| 激光焊 | 三毫米内缺口、皮纹面 | 0.1-0.3毫米 | 200-500一处 | 外观面首选 |
| 冷焊机 | 分型面小坑 | 极小 | 机3-8万自购 | 受力位别用 |
| 镶件 | 反复崩伤位 | 无 | 1500起一套 | 三次崩伤就改 |
| 修补胶 | 砂眼、应急 | 无 | 几十块一支 | 只救急不量产 |
回到开头那通凌晨一点的电话。那副面板模最后走的是激光焊堆伤加局部去应力,第二天下午四点上机,客户一共花了六百五。修补这事,手段选对是几百块的事,选错就是一套模的重伤。先看伤,再动手,这六个字比什么焊机都值钱。
常见问题
模具修补后型腔尺寸还准吗?
焊补和镶件都会带来零点零二到零点零五毫米的偏差,补完必须重新省模抛光,精密件最好上三坐标复测一遍再交客户。修补胶固化有收缩,尺寸更没谱。
修补胶能顶多少模次?
低压打样撑几十到一二百模次问题不大,量产别指望。我见过最狠的一副铝模,砂眼用胶补完打了三百模,那是料温低压力小才扛住的。
焊补前预热到多少度合适?
预硬钢两百到三百度就够,S136这类不锈钢我习惯两百五左右。要点是焊完缓冷,千万别拿气枪吹,急冷必裂。
自己买一台冷焊机划算吗?
一个月修不满五次的厂别买。机子三到八万还带耗材,外发一次两三百,一年算下来比养机器省得多。
焊丝随便买一种能通用吗?
不能。焊丝硬度必须跟母材对上,差一个硬度级,交界处就是裂纹起点。买的时候按钢材牌号要对应焊丝,杂牌焊丝便宜三成但气孔多,别省这个钱。