冲压拉伸模具怎么定拉延筋?起皱与破裂
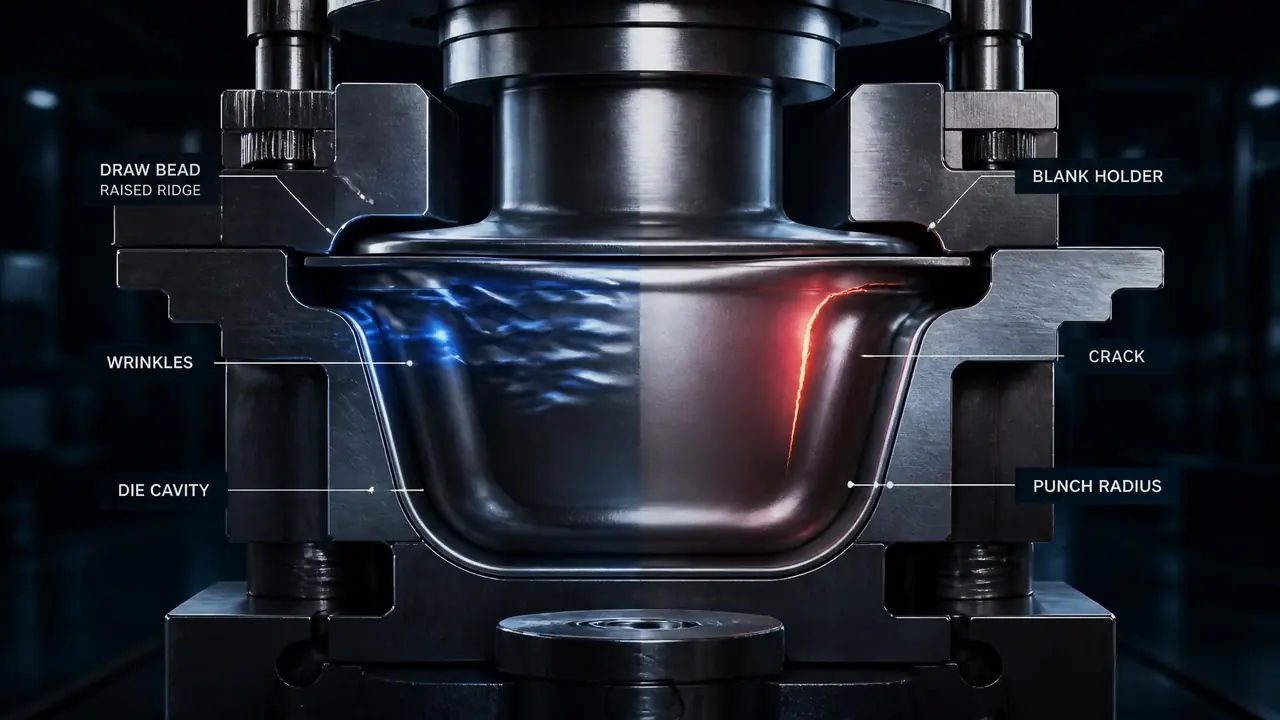
先给结果:起皱先加阻力,破裂先减阻力,总旋钮就是拉延筋,压边力只做粗调。判断依据看两点——起皱位置和减薄率,法兰边缘的波纹属外皱,减薄超过22%就该动筋了。别急着死拧压边力,先量减薄,再决定加筋还是磨筋。
上个月有套空调面板的冲压拉伸模具在我手里卡了一个星期,起皱压下去就裂,把破裂问题摁住,法兰边缘又皱回来,来回横跳。别笑,这几乎是每套拉伸模试模都躲不开的阶段,而大部分反复,最后都追到拉延筋没定对上。
新手容易犯的错,是把压边力当万能旋钮。压边力一路往上加,皱是没了,料流不进来了,凸模圆角那圈直接裂给你看。干过拉伸的老师傅都清楚,压边圈是粗调,拉延筋才是精调。筋的位置、高度和圆角大小,决定板料往凹模里流的快慢,也决定各处进料是否均匀,起皱与破裂的平衡就在这条筋上找。
拉延筋到底管什么:一条筋就是一道进料闸门
拉延筋是给板料流动加阻力的闸门,靠筋高、圆角和布置位置控制进料快慢,阻力不够法兰起皱,阻力太大会把角部直接拉裂。板料从压边面流进凹模,要绕着筋上下弯折两次再回直,每一道弯折都在消耗它前进的动力,这个消耗就是进料阻力。
阻力不足,法兰区域的多余材料失稳,形成一波一波的波浪,也就是外皱。阻力给到位,多余材料被挡在筋外,让压边圈压平,皱自然消失。可阻力过头,材料来不及往里补充,危险截面会先拉薄后开裂。一条筋,同时管着这两头。
布置上有个基本逻辑叫等阻力原则:直边区材料流动快、阻力天然小,一般要设筋;圆角区材料流动慢、阻力天然大,常常不设筋或者只设浅筋。整圈进料速度拉齐了,起皱和破裂才都有得谈。拉延这道工序在整套模子里前后的衔接,可以看这篇模具制造全流程的十二道工序梳理:模具制造全流程十二道工序详解。
起皱和破裂,先动哪个旋钮?
先看位置再动手:法兰边缘起波浪,加压边力或加高筋;壁部和凸模圆角附近发亮、减薄超过22%,就得降筋高、放大圆角。方向搞反,只会从起皱修成开裂,再从开裂修回起皱,来回白耗试模次数。
起皱要分两种。法兰边缘的波纹是压边力不足或筋阻力不够,属于外皱,好办。悬空区的皱,也就是凹模圆角以内那段自由表面起浪,说明外面进料太快里面撑不住,这时候反而要在对应位置补筋挡料,跟外皱的处理方向完全不同,别弄混。
破裂之前有征兆。料裂开之前,危险点会先发亮,出现细密的滑移线,现场拿油石轻打磨再用放大镜看,能提前半天发现问题。做覆盖件最好留一套CAE的减薄云图对照,行业里普遍把20%的减薄当黄牌线,超过22%就该动模了。我去年经手的一套冰箱内胆拉伸模,筋高5毫米时最薄点减薄量测出来24%,把筋磨低到3.5毫米、入口圆角从R8放大到R10,减薄回到19%,法兰的皱还压得住。一次试模解决两个毛病,靠的是动筋,不是死命加压边力。
外覆盖件这类对外观和刚性都挑剔的活,筋的研配更是抠到蓝丹接触率,大厂做到什么程度,看这篇瑞鹄模具的技术实力与口碑分析就有概念:瑞鹄模具怎么样?从技术实力到市场口碑的分析。
定筋的实操顺序:先估、再布、后修
顺序是估料流、布筋位、试浅筋:直边放筋圆角少放,筋高从3毫米起步,每次只改一个变量,记下压边力吨位和减薄率再动下一处。
我自己的习惯分四步走。第一步看材料,08铝、DC04这类延展好的低碳钢板,筋可以做得狠一点;不锈钢和高强板流动性差,筋要矮、圆角要大,不然没等你压住皱,先裂了。第二步布位置,按等阻力原则把筋安排在直边段,靠近凹模口但留出距离,行业普遍留15到25毫米,贴太近凹模口容易啃出毛刺。第三步定尺寸,筋高一般3到6毫米,筋的圆角R大约取筋高的一半,对面槽口R要比筋R大2毫米上下,防止啃伤板料表面。
第四步试模修筋。先做浅筋,皱了加高,裂了磨低,一点一点地压,一次只动一个变量,改完把压边力吨位和减薄数据记在本子上,下次试模有据可依。改筋不便宜,磨低容易焊回难,真要补得用激光焊控制热影响区,工模具修补机的选择和用法我在这篇里写得比较全:工模具修补机怎么用不花冤枉钱。
筋型怎么选,列张表更直观:
| 筋型 | 进料阻力 | 适用场景 | 修改难度 |
|---|---|---|---|
| 半圆筋 | 中等 | 一般深度拉伸件的首选,通用性最好 | 磨调容易 |
| 方形筋(筋槛) | 大 | 深拉延、高强板,需要强阻力挡料 | 磨损快,修理麻烦 |
| 双筋 | 最大且可分段调 | 外覆盖件、轮廓复杂的法兰面 | 占压边面积,研配费工 |
补充一句,双筋间距行业普遍取20到30毫米,两根筋可以高低搭配:外面那根做高做狠,里面那根留着微调,试模余量就是这么留出来的。
话说回来,开篇那套空调面板模,最后是这么收的场:把外侧两段直边的筋加高0.5毫米,转角处不动,压边力从机床吨位的七成回调到六成半,皱和裂同时消停,从第一次试模到交模前后15天。定拉延筋没有玄学,就是把进料阻力在整圈上摊匀。你手上那套要是还卡在起皱与破裂之间,先去量减薄率,再决定加筋还是磨筋,别上来就死拧压边力。
常见问题
拉延筋一定要绕法兰布置一整圈吗?
不是。多数件只在直边区设筋,转角区靠材料自身的流动阻力就够了,一整圈都布筋反而容易把角部拉裂。试模时看进料痕迹补缺就行。
筋一般设在压边圈上还是凹模上?
行业常规是把筋装在压边圈上,凹模压边面开槽。这样试模修筋时拆压边圈就能干活,不用吊凹模,改动快得多,也省得研配两遍。
没有CAE条件,筋高怎么估?
按料厚拍经验值:0.8毫米左右的低碳板,起步筋高3毫米上下;料厚每加0.2毫米,筋高可以往上提0.5毫米左右。先浅后深慢慢加,比一步到位省事。
筋磨低了还能恢复吗?
能,但麻烦。激光焊补后要重新机加再研配,接触率得重新打蓝丹确认,费用和工期都比一开始留足试模余量高。所以定筋宁可先浅,给加高留余地。