垫片冲压模具怎么落料?橡胶纸垫的刀口
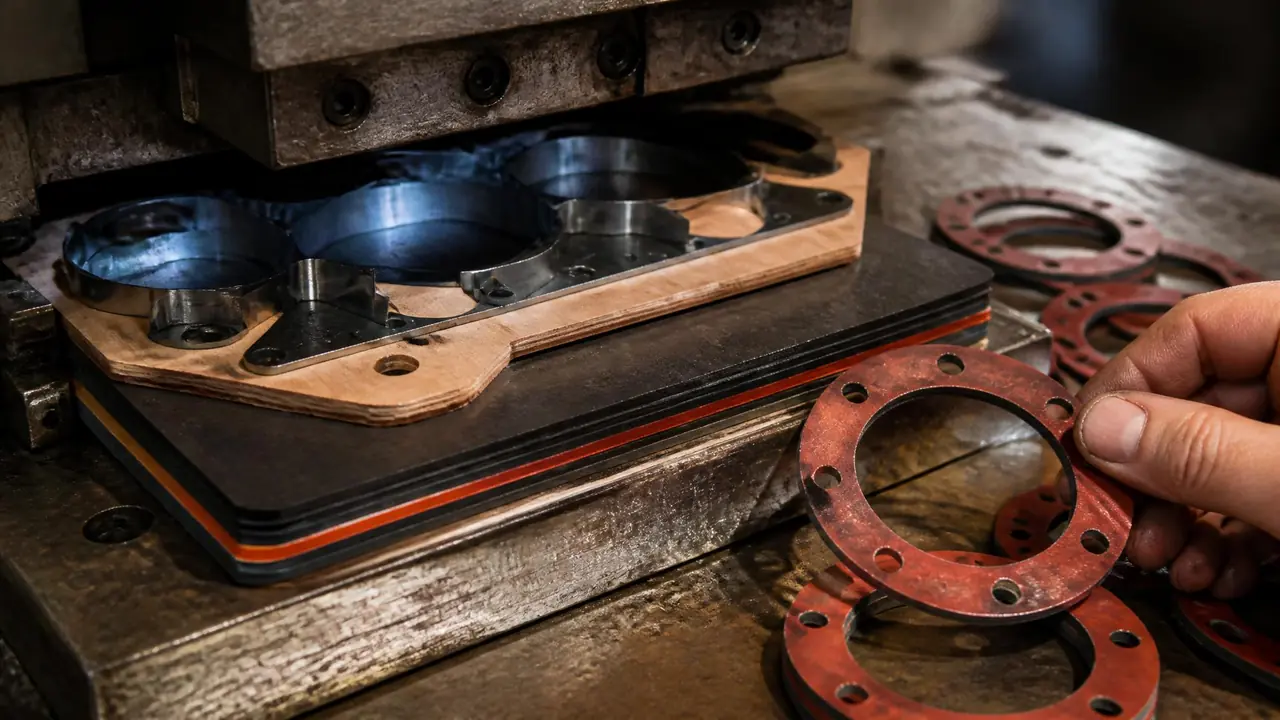
开门见山:橡胶、纸垫这类软料做垫片,别急着开钢质凹凸模。料薄、回弹大、单价低,激光刀模或尖刃冲模更划算,等月产量稳定上万再上复合模。动手前先把材料厚度、硬度和批次量摸清楚。
上礼拜有个做泵阀配件的老板,抱着一摞丁腈胶垫和纸垫来找我,开口就问:垫片冲压模具是不是开套钢模就完事了?我捏了捏料,2 毫米厚的胶垫,一张垫片出厂价三毛多,一个月也就两千张的量。判断我当场就给了:这套模不该开钢模,先上刀模。
他不太服气。这我理解,"冲压"两个字听起来就该是钢凹模配冲头。可垫片这个品类偏偏不一样,材料软、料厚薄、单价低,模具费在成本里占的比重比五金件高一大截。刀口形式选错,省下的模具钱会全部变成毛边和返工工时。我把这几年打垫片攒下的经验拆开讲,你可以对着自己的料单看。
落料和冲孔,在垫片模具里怎么分工?
落料切的是垫片外轮廓,切下来的那块是产品;冲孔打的是内孔,掉下去的才是废料。外圆带螺栓孔的垫片,量大就上落料冲孔复合模,一次出片。
这两个词在冲压行里天天挂嘴边,新入行的却经常搞混。分辨办法特别土:看你要哪块。做垫片要的是被切下来的那一大片,这叫落料;中间那圈螺栓孔属于冲孔,孔芯是垃圾。方向反了,工艺方案整个都会歪。
拿常见的 DN50 法兰垫举例,外径 92 毫米左右,中间一圈螺栓孔四到八个。分开做的话,先落外形再打孔,两套模具两道工序,垫片每多装夹一次,位置度就多飘一丝。我们给一家阀门厂做过一套复合模,落料和冲孔在一次行程里同时完成,同轴度稳定在 0.05 毫米以内,一小时能出三千多片。代价是模具贵,那套钢模收了客户八千多,是刀模的十几倍。账要自己算。
橡胶纸垫为什么多用刀模,不用钢凹模
橡胶和软纸回弹大,钢模间隙稍大断面就撕裂拉毛。激光刀模的尖刃直接压进垫板,等于零间隙剪切,一套几百块,打胶垫纸垫正合适。
钢刀模行里也叫啤模或者激光刀模。构造不复杂:23.8 毫米高、0.71 毫米厚的刀片,弯成垫片的外形,插进胶合板用激光切出来的槽里,底下一块尼龙板或者硬木垫板接刀。刀刃四周再贴一圈海绵条,行程回程的时候把料弹起来,不粘模。
它切软料好用,道理就一条:尖刃是斜着磨出来的,刃口锋利,剪切力集中在一两丝的接触线上,材料是被"割"断的,不是被"挤"断的。橡胶这种料,你用带间隙的钢模去压,断面必起毛。纸垫更明显,纤维会跟着刃口翻起来,一圈白绒绒的,客户收到货第一个电话就是打给你的。
两种模具放一起,差别摆在这儿:
| 对比项 | 激光刀模 | 钢质凹凸模 |
|---|---|---|
| 适用材料 | 橡胶、软纸、软皮革,3 毫米以内 | 钢纸、硬纸板、薄金属垫 |
| 单套成本 | 两三百到八百 | 五千到上万 |
| 寿命 | 一两万次刀线就钝 | 几十万次起步 |
| 交期 | 一到三天 | 两周以上 |
| 精度 | ±0.15 毫米左右 | ±0.03 毫米以内 |
说实话,一万片以下的小批量,精度要求又不出格,我基本不推荐客户开钢模。刀线本身的加工也归在线切割和激光那一类,《模具加工有哪些方式?车铣磨放电线割五大工艺对比》这篇把各种工艺的边界写得很细,想深挖的可以去翻。
刀口角度、回弹放尺和毛边怎么处理
刀刃斜角纸垫 40 度上下,橡胶缓一点用 25 到 30 度;橡胶回弹大,刀模按图纸放大 1.5% 到 2% 补偿;毛边超 0.2 毫米先查刀钝,别急着改模。
角度这件事没人愿意明说,都怕说错担责任,我按打过的料给个数。纸垫硬挺,斜角陡一点切得干净,40 度左右合适。丁腈橡胶软,角度太陡刃口会把料往两边挤,25 到 30 度的缓斜刃效果最好。料厚超过 2 毫米的橡胶,普通刀模就吃力了,得换尖刃冲模——刀口单独淬硬到 HRC58 以上,垂直压进垫板,靠"扎"不靠"压"。
回弹是橡胶绕不过去的坎。2024 年冬天我们打一批 3 毫米丁腈垫,硬度 70A,模具按图纸 1 比 1 开,出来外径平均大了 0.5 毫米,孔缩了 0.3 毫米,客户装配时压不进去,整批退货。后来外形放大 2%、孔缩小 1.5% 重开,尺寸才落回公差带。纸垫回弹小得多,放大 0.5% 以内就够。
毛边的处理更日常。冷切 70A 的胶垫,毛边能到 0.3 甚至 0.4 毫米,摸上去剌手。我们把刀模烘到 70 度左右再切,断面立时光滑了,一天多打两千片刀线也没崩。橡胶受热变软,刃口切进去利索。这个土办法成本几乎为零,就是多一道加热工序,冬天车间冷的时候尤其管用。
刀口钝了、崩刃了、卷刃了,也别急着整套报废。刀片可以抽出来换段新的,局部损伤走焊补修刃的路子也成熟,工模具修补机怎么选这篇里连冲剪崩刃的修法都写过,花几百块能救回一套模。
回到开头那位泵阀老板。他的量、他的料、他的单价,摆在一起就是刀模的答案:先花五百块做套激光刀模试单,热切工艺跟上,毛边压在 0.15 毫米以内。等哪天月量真冲上一万,再谈复合模不迟。模具是跟着订单走的,不是反过来。
常见问题
硬化钢纸垫也能用刀模切吗?
看厚度。1 毫米以内的钢纸勉强能切,再厚刀线顶不住,切面还容易烧焦。钢纸硬,我们一般上钢质冲裁模,双边间隙留料厚的 5% 上下,切出来才齐整。
一套激光刀模大概多少钱,能用多久?
小垫片刀线不长的话,两三百到六百块,多孔的复杂垫片也就八百上下。寿命看料,切纸垫两三万次还行,切橡胶打一万次左右刀线就明显钝了,得换刀。
橡胶垫切完尺寸偏大,是模具做错了吗?
大概率不是错,是回弹。橡胶出模后外径回胀、孔径回缩,放尺没留够而已。先量实物的回弹量,再决定补刀模尺寸还是返修,别一上来就怪模具厂。
没有冲床,小作坊能自己切垫片吗?
能。量小的用摆臂裁断机配刀模,液压的几千块一台;再省一点,刀模配木锤手打也行,就是费胳膊。一天几百片的量都应付得来。
延伸阅读
想知道一套模具从钢板到出货中间要过几道手,可以看模具制造全流程:从钢板到成品模具的十二道工序,跟本文讲的落料环节正好能接上。