绕线模具做什么用?线圈骨架与漆包线的绕制
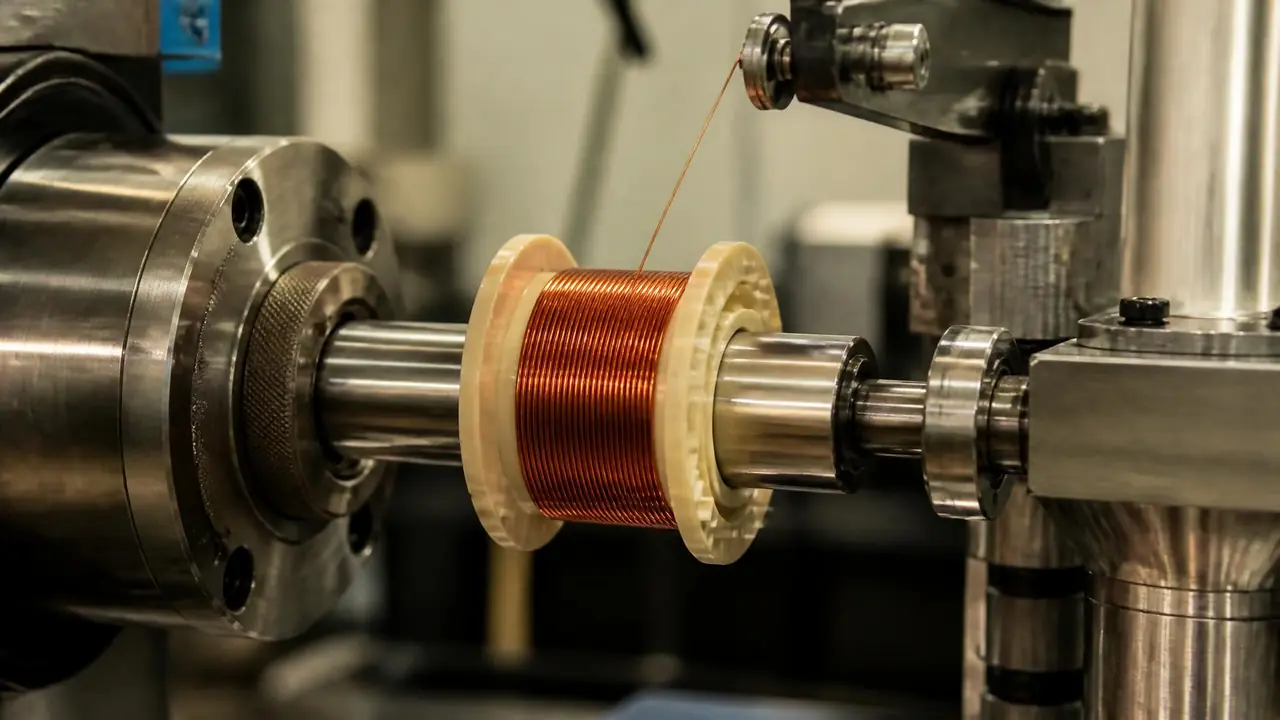
直接给结果:绕线模具管两件事,一件是把线圈骨架注塑出来,一件是在无骨架绕线时撑住内腔让线包定型。张力、排线、脱模出的毛病,十有八九能追到模具头上。拿到次品线包,先量骨架挡板,再查模芯。
线圈绕出来歪歪扭扭、两头鼓包,别急着怪绕线机,问题多半出在上游的绕线模具上。骨架挡板不平行、内孔有锥度,漆包线再会排也白搭。我见过一家厂花一万八请人调绕线机,调了三天,最后发现是新换的骨架挡板厚了0.05毫米,线爬上去就往外挤。冤枉钱。
所以这篇把绕线模具掰开讲:它到底管哪几摊活,骨架模和绕线模芯差在哪,绕漆包线时哪些参数必须抠。看完你至少能判断,线包出问题该从哪一头下手。
绕线模具到底管哪几摊活
绕线模具的活分两摊:注塑线圈骨架的骨架模,和无骨架绕线时撑内腔、绕完要抽出来的绕线模芯,钢材和精度要求完全不同。很多采购把这两样混着问价,报出来的数字能差十倍,先分清再谈。
第一摊是骨架模。电机、变压器、继电器里那些黑色或米黄色的小塑料件,两头挡板中间一圈筒,就是它注塑出来的。材料以PBT最多,耐热、电气性能稳,也便宜;要韧性高一点用PA66,薄壁高精度的微型骨架用LCP。这类模具常规一模四穴或八穴,模温60-80℃,单模周期30秒上下,摊到每只骨架的模具成本常常不到一分钱。
别看骨架小,难做的是挡板。壁厚普遍只有0.5-0.8毫米,薄到这个份上,注塑参数稍一波动就翘曲。我们车间验收骨架有条土规矩:把骨架立在平板上转一圈,挡板端面跳动超过0.03毫米直接退。跳动了会怎样?绕线时线一层层往上叠,挡板歪了,线就往矮的那边爬,绕到后面挤出来,整只报废。
第二摊是绕线模芯,给无骨架线圈用。电磁铁、分马力电机有些设计省掉骨架,漆包线直接往模芯上绕,绕满、烘烤定型,再把模芯抽出来,线包中间留下一个安装孔。模芯多是45钢或铝合金车出来,外圆留一点锥度,方便抽芯。
这两摊的思路完全是两个路数。骨架模是标准注塑模,拼浇口设计、拼薄壁防变形;模芯是工装,拼锥度和表面光洁度,抽芯顺不顺滑直接决定工人一分钟能下几只线包。想知道一副模具从钢板到出货要走哪些工序,这篇模具制造全流程拆解可以对照着看。
骨架绕线还是模芯直绕?账要这么算
月产十万只以上选骨架绕线,模具贵但下料快;量小、型号杂就模芯直绕,工装几百块一套,改型只换芯。先把账摆清楚再决定,别光听设备商忽悠。
| 对比项 | 骨架绕线 | 模芯直绕 |
|---|---|---|
| 模具投入 | 四穴PBT骨架模大概4-7万 | 模芯加挡板工装几百到两千 |
| 单只效率 | 骨架插上就绕,适合大批量 | 每只都要抽芯下包,慢一截 |
| 窗口利用率 | 挡板和壁厚吃掉空间,槽满率低 | 线包紧实,同体积多绕两成线 |
| 适合场景 | 电机、继电器大批量生产 | 电磁铁、样机、小批杂型号 |
我自己的倾向很明确:量上去了,别犹豫,开骨架模。经手的一套四穴骨架模2023年开的,连模架七万出头,当时月产三十万只骨架,模费摊到每只不到三厘,几个月就回本。另一条线做电磁铁线圈,月产不到五千只,型号还杂,老板死活不肯开模,车了六根模芯轮着用,一年多照样运转。量小硬开模才是真浪费。
模芯直绕这条路,加工门槛其实不低。外圆车完要磨,锥度要磨到位,工装挡板的平行度也得管住。车铣磨线割这几样工艺怎么分工,这篇模具加工五大工艺对比写得很清楚,找加工厂之前先过一遍,报价比对起来心里有底。
绕漆包线时,张力到底给多大?
张力按线径给:0.2毫米的漆包线控制在2牛上下,0.5毫米给到10牛左右,上限是不超过拉断力的三分之一。张力一超,线径拉细、漆膜刮伤,耐压测试当场挂掉。
这几个数是拿张力计在线上试出来的,不是抄手册。去年冬天绕一批0.2毫米的漆包线,最初按老师傅的"手感"给了3牛,抽检发现线径从0.200掉到0.194,电阻偏大,整批温升超标。降到2牛左右重绕,数据才稳下来。手感这种东西,靠不住的时候真不少。
排线间距按线径乘1.05到1.1去排。0.2的线,间距给0.21到0.22毫米,线与线之间留一线缝,散热好,也不容易夹伤漆膜。排得太密看着省地方,浸漆的时候漆渗不进去,里层等于没浸,返工起来才叫头疼。
模芯表面的光洁度别省工序,外圆要抛到Ra0.4以下,有条件上镜面更好,线抽过光洁的表面,漆膜几乎不受伤。模具抛光从粗抛到镜面的六级工艺标准这篇文章拆得细,照着做就行。抛光省下的两个小时,后面能用三百只废线包还给你。
抽芯锥度给1:100左右。太陡,线包松垮、内孔不圆;太平,抽芯时整个线包跟着变形,前功尽弃。绕完连模芯一起进烘箱,110-120℃保温一小时定型,凉透再抽,这是无骨架线包最稳的做法。
再说一次翻车。有回模芯精车完没安排抛光,表面留了一道螺旋刀纹,深大概两三微米。绕线时每圈线都从这道纹上刮过去,三百多只线包全在同一个角度破漆,匝间耐压成批报警。返查了两天绕线机参数,最后拿放大镜才看到那道纹。从那以后,我们车间的模芯上机前必过一遍手感加放大镜。
话说回来,绕线工序看着是绕线机在台上唱戏,幕后的路其实都是模具铺的。骨架端面跳动压进0.03毫米,模芯抛到Ra0.4、留足锥度,张力按线径给够不给过,线包合格率自然往上走。下次线圈又绕废了,先别急着报修机器,拿千分表去量挡板,拿放大镜去看模芯,五分钟多半就有答案。
常见问题
线圈骨架用什么塑料最合适?
量大首选PBT,电气性能稳、便宜,注塑也好调机。要抗冲击就上PA66,但它吸水,做精密线圈前得先烘料。薄壁高精度的微型骨架用LCP,就是贵,一般小单用不起。
一副骨架注塑模大概多少钱?
常规一模四穴的PBT骨架模,江浙一带报价大概3万到8万,看穴数和有没有热流道。低于3万的报价要当心,多半是挡板精度上不去,后面绕线全给它买单。
绕线模芯多久要检修一次?
我们的习惯是每绕完几千只就用量表核一次外圆和锥度,表面一有拉伤立刻停下抛光。模芯比骨架模娇气,磕一道印,后面绕的线包全遭殃。
无骨架线包绕完怎么定型?
绕满之后连模芯一起进烘箱,110-120℃保温一小时上下,让线包自己收紧实,凉透再抽芯。温度太低线包松,一抽就散。