abs模具注意什么?ABS注塑的收缩与外观
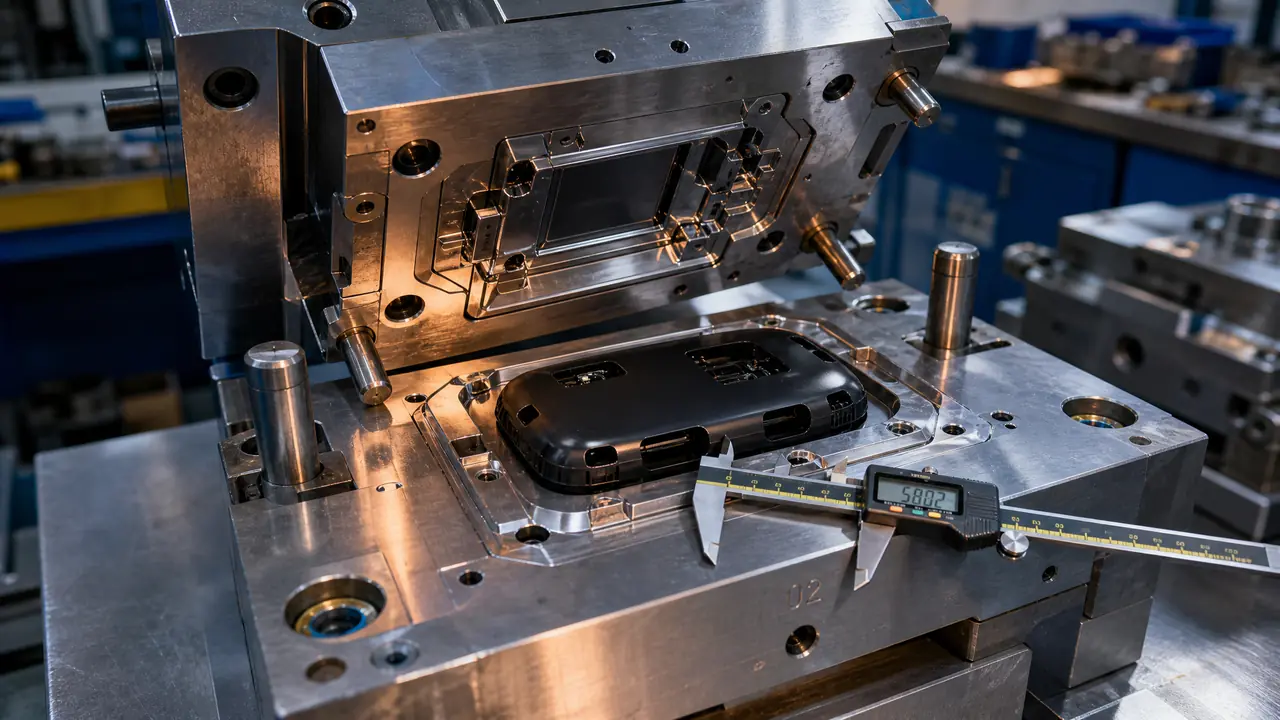
别绕了:abs模具顺利交模看两件事,收缩率取准、外观面干净。ABS收缩率0.4%-0.7%,普通件取0.5%;料花九成出在烘料。开工前先实测干燥机温度,再核对图纸缩水标注。
上周有个做小家电的朋友找我,他新开的abs模具试出来整圈料花,像撒了一层银粉,外观面直接判死刑。他第一反应是调机,压力保压来回试了两天没救回来。我去现场一看,干燥机面板显示80℃,拿测温枪打料斗出口,实际只有58℃——加热管烧了一根,没人发现。水分没烘走,在料筒里汽化,出来的就是这种银纹。问题根本不在模具。
所以有了这篇。abs模具的坑,一大半不在开模本身,而在材料特性和工艺参数的匹配上。收缩怎么取、外观问题从哪查、钢料怎么选,下面按实际试模的顺序讲。
收缩率怎么取:0.5%是起点,不是答案
ABS成型收缩率在0.4%-0.7%之间,常规壁厚取0.5%起步,厚壁件和浇口远端往0.6%靠,最终以试模实测为准。很多新人直接抄0.5%进CAD,出模后尺寸偏偏差一口气。收缩率不是固定值,它跟着壁厚、模温、保压走。
我手里有一套充电器外壳模,图纸缩水标0.5%,试模后卡尺一量,外形长度比型腔实测小了0.32mm,反算收缩率0.62%。原因不复杂:这个件壁厚2.8mm,比常规的2.0mm厚,厚壁收缩大。改型芯重做,多花了八千多,交模往后拖了一周半。行业里模具厂报价默认按标准收缩算,遇到厚壁件不提前书面说明,这笔改模费最后多半扯皮。
模温对收缩的影响也直接。同一套模,模温从50℃提到70℃,同一点位的尺寸差0.08-0.1mm。模温高,收缩大,产品偏小;模温低,收缩小,但内应力上来,装配后开裂的风险跟着涨。所以调收缩之前先把工艺锁死,模温飘来飘去就谈缩水取值,全是白忙。
料花和银纹:先查烘料,别急着动模具
ABS必须在80-85℃烘干2-4小时再用,含水量超标就出银纹料花,外观件直接报废,这条没有商量余地。开头那套模就是典型:面板显示80℃,实测58℃,水分没走掉。换加热管、重新烘三小时,料花当场消失。
怎么判断是水汽还是别的原因?土办法是对空注射看料条。料条连续光亮、气泡少,是模具或工艺问题;料条噼啪响、断续发泡,基本就是水。料筒温度也要盯着,ABS常规打到210-240℃,硬顶到260℃以上开始分解,制品发黄带黑纹,那就换方向查。
银纹之外,烧焦和夹水线也吃排气。ABS流动性中等,深腔件末端容易困气,排气槽开0.02-0.03mm深——深了跑毛边,浅了排不动。夹水线想藏,得从浇口位置和模温下手,把熔接位排到非外观区,这在DFM阶段就要提,等钢料开好了再改,代价翻几倍。
缩痕、顶白、光泽不均:模温和保压说了算
外观面缩痕靠保压补缩解决,保压时间要到浇口冻结为止;顶白多是保压过大加顶针受力不均,降保压、加顶针、降模温三选一试。两个毛病方向刚好相反,一个怕补缩不够,一个怕压力过头,别调反了。
缩痕最爱出现在筋位背面和卡扣座下面。壁厚2.0mm的面壳,筋厚超过0.6倍壁厚,背面基本必缩。图纸阶段就把筋厚压到0.5-0.6倍,比试模后拼命加保压管用。实在压不了筋厚的位置,跟客户谈晒纹面,缩痕在哑光皮纹上不明显,这是行业里常见的取舍。
顶白我踩过一回。一套遥控器面壳,顶针布局看着合理,试模就是顶白。后来把模温从65℃降到45℃,顶白淡了一半,再加宽两根顶针才彻底解决。ABS硬而韧,但外观面对顶针应力特别敏感,模温低制品硬得快,脱模时不容易粘伤拉白。话说回来,模温降太多又绕回收缩和应力的问题,平衡点只能试出来。
光泽不均多半是模温不均。型腔一侧贴近运水、一侧远离,温差一大,件面就有明暗分界。运水路设计阶段别省,该加隔水片加隔水片,模温机别一套管两台机硬扛。注塑模控温里隔热板的作用很多人忽略,装与不装温差看得见,投资很小,值得配上。
abs模具用什么钢?P20和718H是主力,阻燃料要换方案
普通ABS外壳模用P20或718H预硬钢就够了,30万模次以内没压力;做阻燃ABS或透明件,建议上S136淬硬,或者P20基材镀硬铬。钢料差价每吨大概几千块,比一次改模便宜多了。
| 钢材 | 出厂状态 | 适用场景 | 成本印象 |
|---|---|---|---|
| P20 | 预硬HRC30-36 | 普通外壳模,皮纹哑光面 | 行业基准价 |
| 718H | 预硬HRC33-38 | 大件外观模,抛光要求高 | 比P20高一档 |
| S136(淬硬) | HRC48-52 | 阻燃料、透明件、高寿命 | 明显更贵 |
P20是塑料模具里用得最滥也最稳的选择,出厂预硬HRC30-36,直接加工不用热处理,没有变形风险。P20预硬钢的成分和适用范围这里有详细拆解,选型前值得过一遍。718H是P20的加镍升级版,硬度均匀性好一点,抛光也强些,大件外观模我更愿意用它。
加了阻燃剂的ABS分解时释放腐蚀性气体,普通P20型腔用一年就起麻点,这种活必须镀铬或者直接换不锈钢。抛光到镜面的活P20有点勉强,皮纹和哑光没问题。客户要高光无痕外观,按S136报,S136的镜面抛光和耐腐蚀参数可以对照看,别硬省——省下的钢钱不够两次重新抛光。
回到开头那套料花模。问题解决花了半天:换加热管、补烘料,第二天出的件外观面干干净净。abs模具的难,不在某项高深技术,而在于图纸、钢料、烘料、模温这几环都得对上,缺一环就全盘返工。开模前把收缩率按壁厚分区域标注,把干燥机实测温度列进每日点检,这两个动作花不了十分钟,能挡掉大部分翻车。
常见问题
abs模具试模后尺寸偏小还有救吗?
偏小说明实际收缩比预期大,先别急着改模。把模温往下调、保压时间拉长,0.1mm以内的偏差有机会压回来;差得多的位置只能烧焊或换镶件。烧焊前先和客户确认外观区域,焊痕抛不好会留影。
ABS制品出现黑点和黄纹怎么处理?
黑点多半是料筒里残留的碳化料,用PP或清洗料把料筒过干净再生产。黄纹是温度过高的分解前兆,把料筒温度降10-20℃、缩短停留时间。停机超过半小时,记得把料筒温度降下来或清空。
abs模具一般能打多少模次?
P20预硬钢做普通ABS外壳模,行业普遍说30万模次上下,保养到位能更多。顶针和滑块是易损件,按周期换就行。要上百万模次就得换淬硬钢,成本另算。
做透明ABS件,模具要注意什么?
型腔要镜面级抛光,钢料直接上S136这类不锈钢。烘料比外壳件更严,水分超标透明件里就是一丝丝银线,很扎眼。顶针位置尽量放非外观面,顶白在透明件上藏不住。