铝合金模具能做什么?铸铝件与散热件的应用
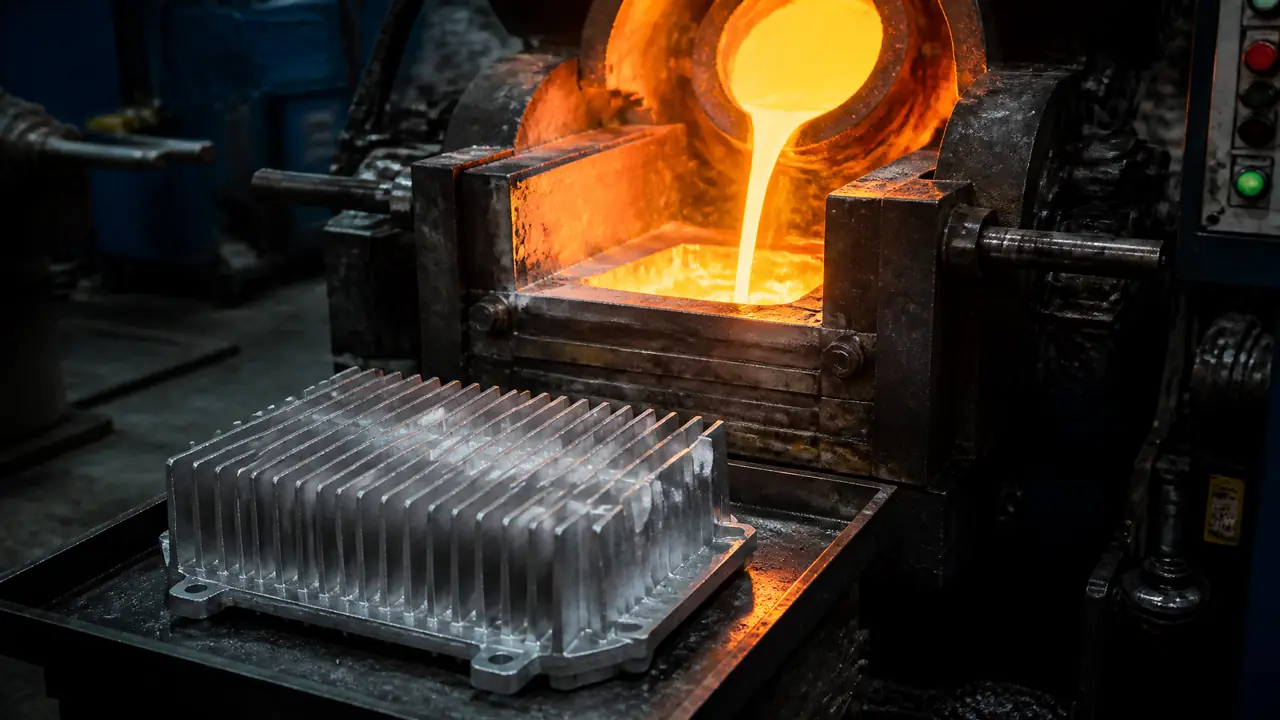
先说结论:铝合金模具的大头是给铸铝件开的压铸模,散热件是其中难度最高的一类;铝合金本身当模具材料用,集中在试制模和吸塑模。模温和排气决定良率。下单前先分清你要哪一种。
干压铸车间的人,每个月都会接到几句让人哭笑不得的询价。客户张口就是「帮我做一套铝合金模具」,我第一反应不是报价,是反问:你说的铝合金模具,是给铝件开的模,还是拿铝合金当模具材料?这两回事经常被搅在一起,报价能差出一个数量级。我的判断很干脆——市面上九成的「铝合金模具」指的是压铸模,把六百多度的铝水高压射进钢模,做出电机壳、支架、散热器这些铸铝件;真正用铝合金做模具本体的,集中在试制模和吸塑模两个场景。
去年秋天有个客户要「铝合金模具」,图纸发来一看是LED路灯散热器,一圈密密麻麻的散热齿。聊到第三轮才对上频道:铝是产品的材料,不是模具的材料。这类误会不稀奇,所以先把两个方向掰开讲清楚。
铸铝件是怎么从压铸模里出来的
铝合金模具的主力是压铸模:650℃上下的铝水在高压下充填钢制模腔,几十秒出一件电机壳或结构支架。模具本体是热的钢,铝是过路的客,别把主客弄反了。
压铸的节奏很快。铝水在保温炉里保持在640到680℃,勺料入缸,压射冲头一推,充填时间按毫秒算,一件几百克的电机端盖从合模到开模也就四五十秒。模具这边常年泡在热循环里,工作模温靠模温机压在180到230℃这个区间,太高粘铝,太低充不满,冷隔就是这么来的。
所以压铸模芯的材料清一色是热作钢,H13、8407、SKD61这几家轮着用,淬硬到HRC44-48才敢见铝水。为什么非得是这几位,H13的性能参数和热处理我之前单独写过一篇,H13模具钢的性能参数和应用场景,感兴趣可以翻。热作钢这个门类里各家牌号怎么分,也整理过一份热作模具钢的适用场景对比,选料之前看一眼心里有底。
模架就随便多了,45号钢或者球墨铸铁都能顶。钱要花在刀刃上,刀刃就是模芯和浇排系统。我们车间一副保养得当的单腔电机壳模,能扛到8万到12万模次;过5万模次回一次火去应力,模芯就不容易过早龟裂,这是老师傅交班时留的规矩,一直没改。
小批量铸铝件另有活法。几百件以内的支架、装饰件,上重力铸造,用砂芯或者石墨模就够,开模成本压到压铸模的零头。真要大批量、薄壁、带嵌件,那还是压铸的天下。
还有一步别漏:机台吨位要跟模具投影面积对上。粗算是每平方厘米投影面积吃四到八吨锁模力,300克的电机壳一般落在280到400吨的机台上,再留两成余量。锁模力不够,飞料溅得满机台都是,那是真危险,不是省电费的地方。
散热件最吃模具功底
散热器、电机壳这类散热件是铝合金模具里的高难活:散热齿又密又薄,充填、排气、脱模全在齿位上见真章。模温低十度,良率可能掉一半。
散热件为什么扎堆用铝压铸?ADC12的导热在96W/m·K上下,压铸一次成型,安装孔、加强筋连同散热齿一起出来,后加工几乎不用碰。灯具散热器、变频器壳体、电机外壳,全是这个路数。
难也就难在齿上。LED散热器的齿厚普遍1.0到1.5毫米,齿深15到30毫米,深宽比一超过10:1,充填就开始赌运气。去年那副路灯散热器模,齿厚1.2毫米、齿距2.5毫米,头三模良率只有六成,欠铸和冷隔全出在齿尖。排查下来两件事:内浇口从1.0毫米加厚到1.4毫米,模温机从180℃提到210℃,高速切换点再提前一点,良率一个多月爬到九成以上。这几个数是试模记录本上抄下来的,比任何样本都准。
齿尖还得留排气路子,排气片或者真空阀二选一,不然气体憋在齿窝里,出来的件表面看着光,一打气密检测全是漏点。齿位粘铝是另一桩烦心事,模芯氮化处理之后表面硬度能上HV900,配合脱模剂浓度往上调一档(我们常用1:12兑水),粘模会收敛很多。齿一粘,铝屑拉出来就把齿根撕裂,模芯一裂就是大修,别硬撑。
铝合金自己做模具,什么时候划算
铝合金当模具材料,主打快和省:CNC直接铣6061铝做试制模和吸塑模,开模周期从几周压到几天,寿命几千到上万模次。量没起来之前,别急着开钢模。
最典型的是注塑试制模。产品结构没定型,开一副钢模十几万,赌输了全打水漂。用6061-T6铝板直接加工模仁,价格大概钢模的三分之一,做几百到几千模次验证装配、验证外观,绰绰有余。我们给一个客户做过一副铝模仁,三天出货,客户试装两轮提了四处改,定型之后才开的钢模,这一来一回省的钱够再开半副钢模。
吸塑行业里铝模更是标配。吸塑靠模面导热快速冷却,铝的导热好、密度低,模具还轻,真空孔一排排打起来也方便。厚片吸塑、EPP发泡成型,模具体基本都姓铝。
两种路线放一起看更直观:
| 对比项 | 铝合金模(6061类) | 钢模(P20/H13类) |
|---|---|---|
| 开模周期 | 3-10天 | 3-6周 |
| 模具造价 | 约为钢模三分之一 | 高,视腔数和结构 |
| 寿命 | 几千到上万模次 | 几十万模次起 |
| 适合场景 | 试制、小批、吸塑、发泡 | 量产、压铸、高光面 |
| 可修改性 | 好焊好铣,改型快 | 焊补要回火,改动贵 |
一条实用路径:结构未定先用铝模试跑,定型后转钢模量产。钢模那一侧的牌号怎么挑,之前写过一篇常用模具钢牌号性能对比与选用指南,转量产之前补补课不亏。顺序别倒过来,倒过来就是拿量产的钱买试制的教训。
回到开头那通询价电话。铝合金模具能做什么,现在可以答得干脆:给铸铝件开压铸模,是它的主业,电机壳、支架、散热器全从这里出来,散热件最考验模温、浇口和排气的功夫;铝合金自己当模具,则把试制和小批量的成本打下来。下次拿到图,先数散热齿的深宽比,再问清楚预期模次,这两件事定下来,报价单才谈得下去。
常见问题
一副铝合金压铸模大概要多少钱?
中小件单腔模,行业普遍行情在8万到20万之间,散热件模具因为齿位多、电极和CNC工时翻倍,报价还要往上走。投影面积、腔数、齿深每变一档,价格就是另一个量级,拿实物图去问才算数。
压铸铝件气孔多,从模具上能解决吗?
能解决一大半。先查齿尖和末端的排气是否通畅,再上真空阀,最后把高速切换点往前提。料这一侧把铝水除气做好、脱模剂喷完留足烘干时间,气孔率能明显往下掉。模具和工艺两头一起动,单改一头都有限。
铝模可以顶替钢模直接量产吗?
吸塑、发泡这类冷成型工艺,铝模量产完全没问题,本来就是标配。注塑要看量,几千模次以内的订单用铝模反而更省。压铸另说,压铸模芯见的是650℃铝水,铝合金本体扛不住,必须上热作钢。
散热齿最密能压到什么程度?
我们实压过的最密是齿距2.2毫米、齿厚1.0毫米,再往下充填良率就不好看了。更密的结构行业里一般改走型材挤压或者铲齿工艺,别在压铸模上硬刚,费模费料不讨好。