铝压铸模具多少钱一副?从几万到几十万的价格构成拆解
简单说:铝压铸模具没有"标准价",简单小件模3-8万,中型汽车件模10-25万,大型结构件模30万起步上不封顶。价格里材料费占三四成,其余是加工、热处理和试模的钱。把报价单拆开看,你才知道哪一刀砍下去会伤到模具寿命。
去年有个做铝合金外壳的客户拿着两份报价单来问我:同一个产品,一家报11万,另一家报6万5。他第一反应是前者太黑。我的反应正好相反——6万5这副模具大概率活不过5万模次。铝压铸模具价格就是这么个东西:看起来差价离谱,其实每一分钱都对得上实物。你要是不明白钱花在哪,砍价就等于闭着眼睛砍寿命。
干模具这十几年,压铸模的报价单我经手过没有一百也有八十份。说实话,这行信息差大得吓人。同一个宁波北仑的模厂,老客户和新客户拿到的价能差15%。这篇文章把我攒下来的价格构成、档位规律、报价单门道一次性写清楚,你看完再去找模具厂谈,底气会完全不一样。
铝压铸模具价格分三档:你在哪一档?
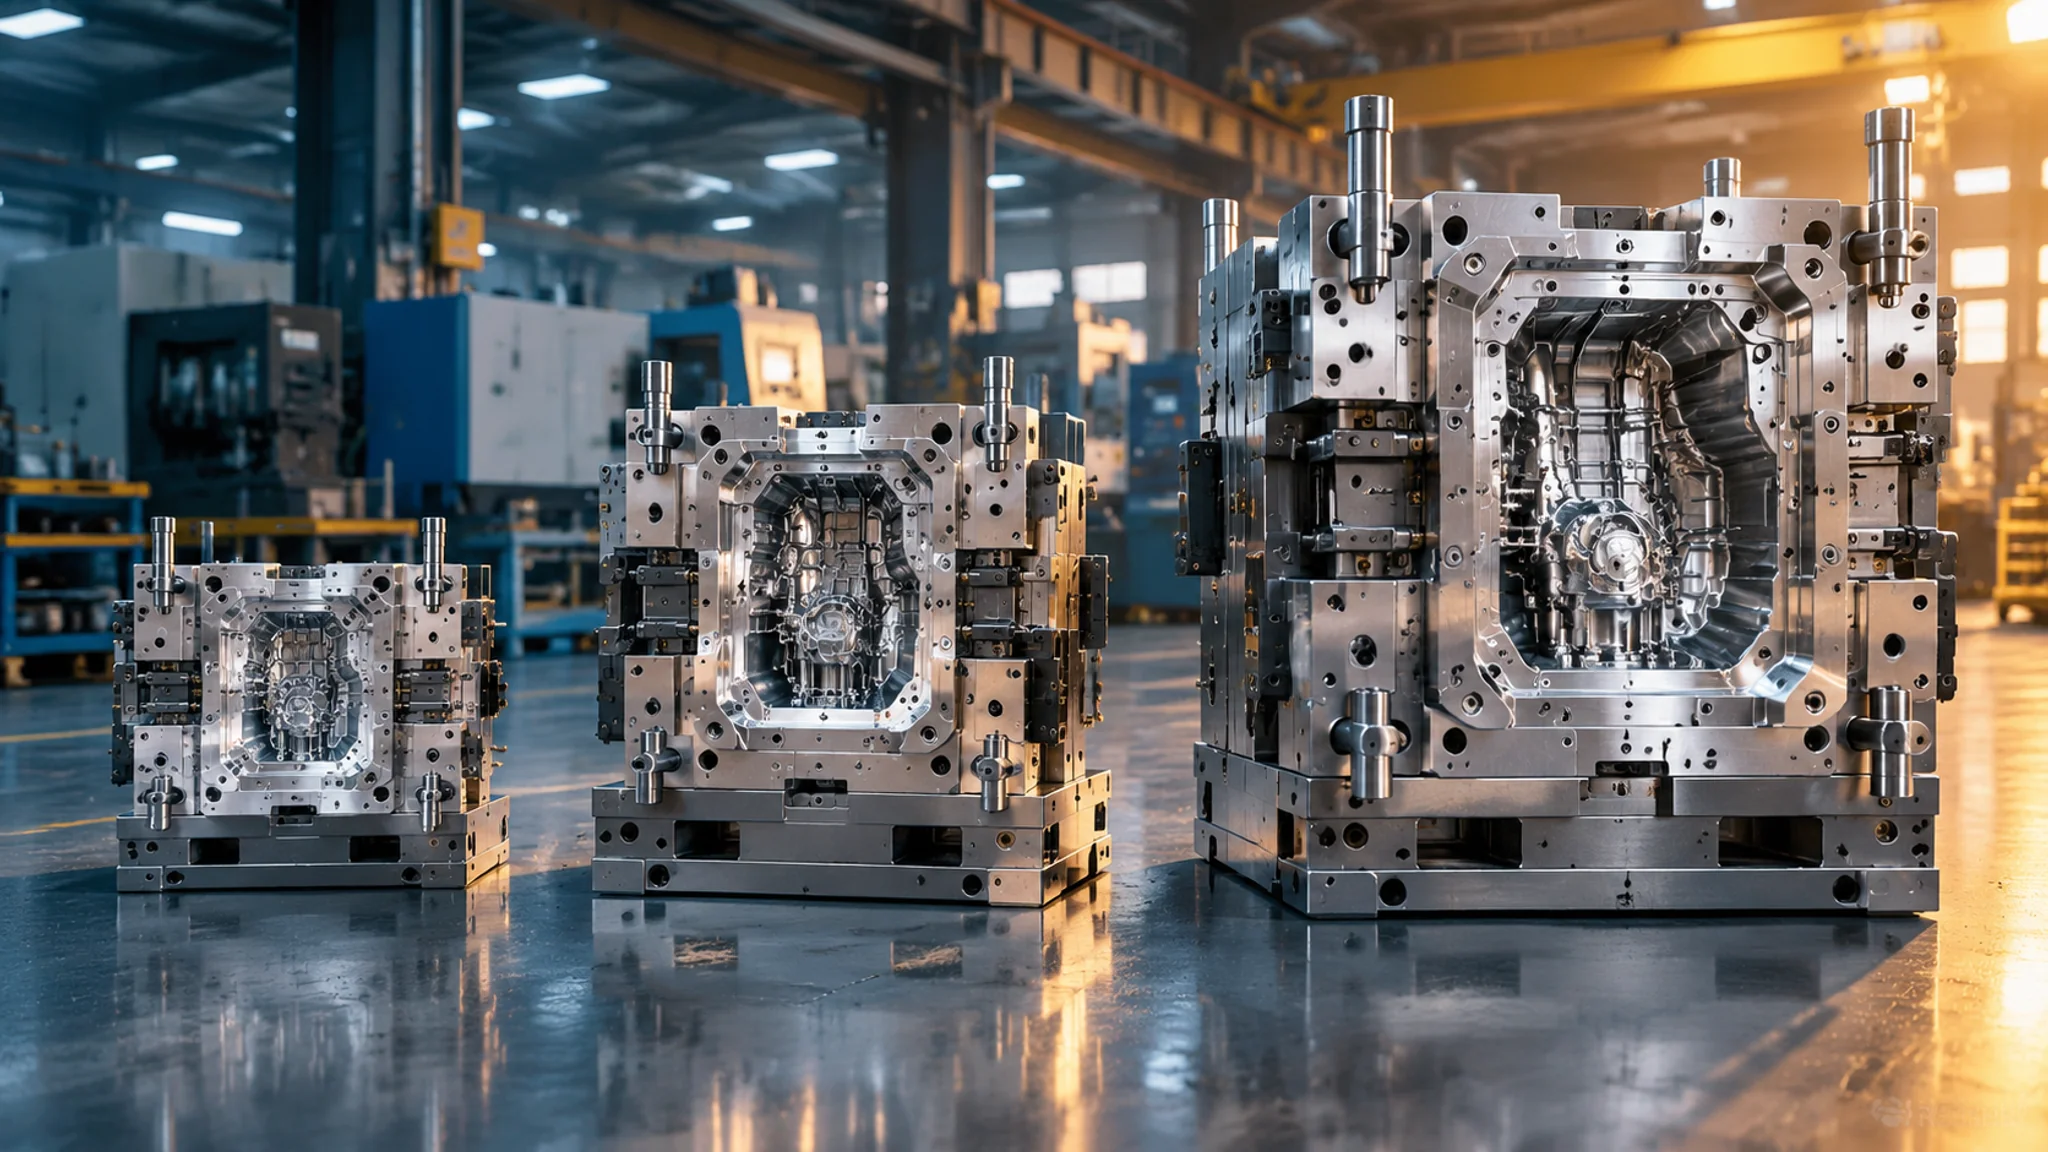
铝压铸模具按大小和复杂度分三档:小件模3-8万,中型汽车件模10-25万,大型结构件模30万以上。决定档位的第一因素是模架尺寸,第二是滑块数量,产品本身的材料费反而不是大头。
先说第一档。锅铲手柄、小家电支架、LED散热外壳这类巴掌大的件,一模两腔或四腔,没有滑块或者只有一个小滑块,模架用LKM标准模架,模仁料H13。这种模具在佛山、宁波询价,3-8万能落地,工期25-35天。注意,这个价位的下限——3万左右的——你要留个心眼,后面细说。
第二档是量最大的:汽车水泵壳、变速箱阀体、电机端盖。产品投影面积去到400×300以上,一模一腔或两腔,滑块两到四个,有的还要加液压抽芯。10-25万这个区间跨度大,主要看缸数。我经手过一个油底壳模具,两家中标价差了整整7万,差就差在一家的模仁用了电渣重熔的H13,另一家用普通电炉料。
第三档是新能源车带起来的。电池托盘、后地板、减震塔这类一体化结构件,模架动辄2米×1.5米,几十吨重,一副模具上八九个滑块是常事。30万只是入场券,做到100万以上的我都见过。这种模具基本是主机厂和一级供应商的天下,普通模厂接不了——不是技术接不了,是垫资垫不动。
顺带说一句,报价高低和地区也有关系。珠三角压铸产业链齐,压机台时费便宜,试模成本低一截;长三角模具加工精度口碑好,价格也硬气一点。
一副压铸模的钱都花在哪了?
一副铝压铸模具的成本里,模架加模仁材料费占30-40%,CNC和电火花加工费占30%左右,剩下的是设计、热处理、装配和试模。材料是大头,但加工决定精度,热处理决定寿命。
材料这块最实打实。压铸模工作条件恶劣——660度左右的铝液高压高速往型腔里打,模仁没有用普通P20的,最起码H13,讲究一点上8407、SKD61,一体化大件直接上一胜百的8418。模仁料按公斤计价,电渣重熔的H13和普通电炉料价差能到一倍,这个坑我在H13那篇文章里专门写过。一副中型模具,光模仁材料就要2-4万,加上模架、镶件、滑块料,材料总账很容易突破10万。想知道模仁钢怎么挑,可以看这篇H13模具钢的性能参数和应用场景。
加工费是第二大块。粗加工开框、精加工铣型腔、深腔窄槽上电火花、斜顶孔线切割,工时摆在那里。型腔越深、筋位越窄,EDM时间越长,钱越多。一个带密集散热筋位的电源外壳模,光电极加工费就1万多。加工精度的水也很深:同样是精加工,超精密公差对到±0.005mm和普通±0.02mm,工时费差一倍不止。
设计费在压铸模里经常被单列,复杂的3000-8000元。别觉得这是白花钱,压铸模设计要算浇排系统、模拟充型,浇道做错了轻则气孔报废率高,重则整套方案推倒重来。
热处理容易被忽略但千万别省。H13的淬火加三次回火,真空炉做下来一副中型模具8000-15000元。想再延长寿命就做氮化,表面硬度上到1000HV以上,一次3000-5000元。滑块和型芯这些活动件,氮化基本是标配。
试模费是压铸模独有的坑。注塑模试模找台注塑机就行,压铸试模必须上压铸机,还得把铝熔化。一个280吨压机台时费200-350元,一副新模具来来回回试三到五轮,调浇道、改排气、修飞边,加上材料损耗,试模总费用1-3万很正常。这笔钱合同里一定要写清楚由谁出——我就见过客户以为含在模具费里,结账时两边扯皮的。
为什么同一副模具,报价能差出一倍?
影响铝压铸模具价格的核心变量有五个:一模几腔、滑块数量、产品复杂度、模具寿命要求、还有压机吨位。其中寿命要求是最隐蔽也最容易被坑的一项。
一模几腔最好理解。一模四腔不是比一模一腔贵四倍,但模架、模仁料、加工工时全都跟着涨,穴数翻倍,价格大概涨60-80%。腔数多了还要考虑浇道平衡,设计费也往上走。
滑块和抽芯是吞金兽。一个滑块等于多一套斜导柱、滑块座、耐磨块、弹簧限位,还得加工对应的成型部位。普通机械滑块一个加8000-15000元,液压抽芯更贵,30000元起步。产品侧面孔位多、倒扣多,滑块就下不来。这也是为什么阀体这种浑身是孔的件贵——我拆过一个阀体模,六个滑块加两个斜顶,光活动机构的加工装配就占了整副模具工时的四成。
寿命要求这条,是报价单上最看不出来、事后最要命的一条。客户说"做10万模次"和"做50万模次",模具厂用料和工艺完全是两套方案:10万模次的模具,模仁用普通电炉H13就行,氮化一遍凑合;50万模次的,必须电渣钢、真空热处理、型腔全面氮化,关键镶件甚至要求钢材按NADCA标准验收,模仁整体硬度对HRC48-52的均匀性要求严得多。反映到价格上,寿命翻五倍,模具贵40-60%。北美压铸协会对压铸模钢材和验收有公开的标准体系,出口北美的模具基本绕不开它,想深挖可以去NADCA官网翻他们的技术文档。
还有个行规:模具要装到哪台压机上。模具外形尺寸和吨位定了,报价就定了基准——模具厂会按你提供的压机规格设计模架和安装尺寸。你换了压机,对不起,改模另算钱。
报价单拿到手,这五行必须逐项核对
看压铸模具报价单,先盯五行:模仁材料牌号及产地、热处理方式及硬度、模架品牌、试模轮次及费用归属、质保模次数。这五行写含糊的,一律要求重报。
第一行看材料。只写"H13"不行,要写清楚电渣还是电炉、哪个钢厂、是否带材质证明。抚顺特钢、长城特钢的电渣料和钢贸商手里来路不明的"H13",一公斤差十几块,一副模具差出上万。掺假重灾区的辨识方法,之前在H13模具钢多少钱一公斤那篇里写过,回头看一眼就明白水在哪。
第二行看热处理。要写明淬火方式(真空炉还是普通炉)、回火次数、成品硬度范围。外发热处理厂做的和自带热处理的车间,质量稳定性完全两个概念。
第三行模架。LKM(龙记)标准模架是行业默认,但报价低的模具厂会用小厂模架,外观差不多,钢性和精度差一截。模架这东西不直接成型,但压铸模几百吨的锁模力全压在它身上,省这个钱等于给地基偷工。
第四行试模,前面说过了,重点看费用归属和轮次。第五行质保,正常质保是"保质保量至合同模次数内无偿修模",模次数条款和你的产量规划要对得上。做50万件产品的项目,配一副标称10万模次的模具,中途大修两次的停机损失远比模具差价高。
材料行情也有波动。模具钢价格跟着镍、铬这些合金元素走,根据中国模具工业协会发布的行业信息,模具上下游价格联动很紧密,赶上涨价周期,报价单的有效期常常只有15天。所以拿到低价报价别压着不签,过期重报,可能就回不去了。
拼命压价的人,后来都怎么样了?
压铸模具压价压掉的不是利润,是寿命。低价模具最常见的三种缩水:模仁换普通电炉料、热处理次数减少、滑块用便宜钢。表面验收看不出来,三五万模次后开始教做人。
我亲历过一次。前文说的那个6万5的报价单,客户图便宜真下单了。模具前3万模次一切正常,之后型腔开始出现龟裂纹,压出来的产品表面拉伤、飞边变厚。开模检查,模仁硬度只有HRC44——真空淬火被换成了普通炉子,回火大概也只做了一次。修模换模仁花了4万2,停机11天。里外里算,比一开始贵的那副还多花了钱。这还算运气好的,龟裂要是往深处裂,整套模仁报废重来。
所以我的态度很明确:压价可以,砍人工周期可以商量,动材料和热处理的钱一分都别让它动。合同里把材料牌号、热处理硬度、质保模次数写成验收条款,附材质单和热处理曲线,交付时逐项对。麻烦吗?麻烦。但这点麻烦比停机11天便宜多了。
还有个隐蔽的坑:有些模具厂第一副模具报低价抢单,赌的是你后面的修模和复制模订单。修模按市场价收,复制模也别指望多便宜。这种策略本身不违法,但你得知道自己在参与一个什么游戏。
付款节奏怎么谈不吃亏?
压铸模具行业惯例是3-4-3:签约预付30%,模具验收合格付40%,试模合格且连续生产一段时间后付尾款30%。尾款压住质量,预付控制风险,两头都有抓手。
这个节奏是几十年磨合出来的平衡点,模具厂要买料开工,30%预付差不多覆盖材料和前期加工;40%在验收节点,模具厂拿钱有底气,客户验货有依据;最后30%等试模和生产验证,等于给质量留了个尾巴。中型以上的模具有时候谈成2-4-4,尾款比例更高,客户更安全,但模具厂配合度会打折扣——修模响应速度这个东西,账期是会说话的。
两点实操建议。第一,试模合格的定义要写具体:连续生产多少模次、产品合格率多少、尺寸CPK达到多少,别写"试模合格"四个字就完事,到时候扯不清。第二,尾款别拖。我见过客户压尾款压得太狠,模具厂直接在复制模上把钱找回来,最后两败俱伤。做生意,让别人有钱赚,你自己的模具才有人用心修。
模仁钢如果想配好一点的材料,一胜百8407这类进口料的性能和价格区间,可以参考一胜百模具钢选型指南,算材料账的时候心里有谱。压铸模用钢的选择面比注塑模窄,热作钢就那几个牌号,热作模具钢H13和8407的对比这篇里有更细的选材思路。
常见问题
铝压铸模具多少钱一副?
看大小和复杂度。简单小件模3-8万,中型汽车件模10-25万,大型结构件模30万起步,新能源一体化件上百万的也有。你拿产品3D图去询价,报回来的价差如果超过一倍,多半是寿命方案不同,先问清楚模次数要求再比价。
为什么压铸模具比注塑模具贵?
三个原因。一是压铸模工作温度高,模仁必须用H13这类热作钢,材料比P20贵;二是铝液高压冲击,模架和锁模结构要更粗壮;三是试模必须上压铸机熔铝,试模费比注塑高出一截。同样的产品结构,压铸模贵30-50%是正常的。
模具寿命10万模次和50万模次的模具差多少钱?
大概差40-60%。差的不是外形,是里子:电渣钢对电炉钢、真空热处理对普通处理、全面氮化对局部氮化。产量小的项目没必要上50万模次的配置,产量大的千万别省这个钱,中途换模仁加停机的损失远超差价。
开一副铝压铸模具要多久?
小件模25-35天,中型模45-60天,大型结构件模3-5个月。图纸确认后材料采购占一周,加工和热处理占大头,试模来回调三轮又半个月。赶工期可以加钱插单,但热处理的时间压缩不了,回火次数不够,模具寿命直接打折。
我的习惯是,预算卡得紧就先把模次数需求算清楚,再决定哪一档模具,别一上来就砍价。模具这东西,买的时候贵一点,用的时候都还给你了。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。