bmc模具压制什么?团状模塑料的电器件
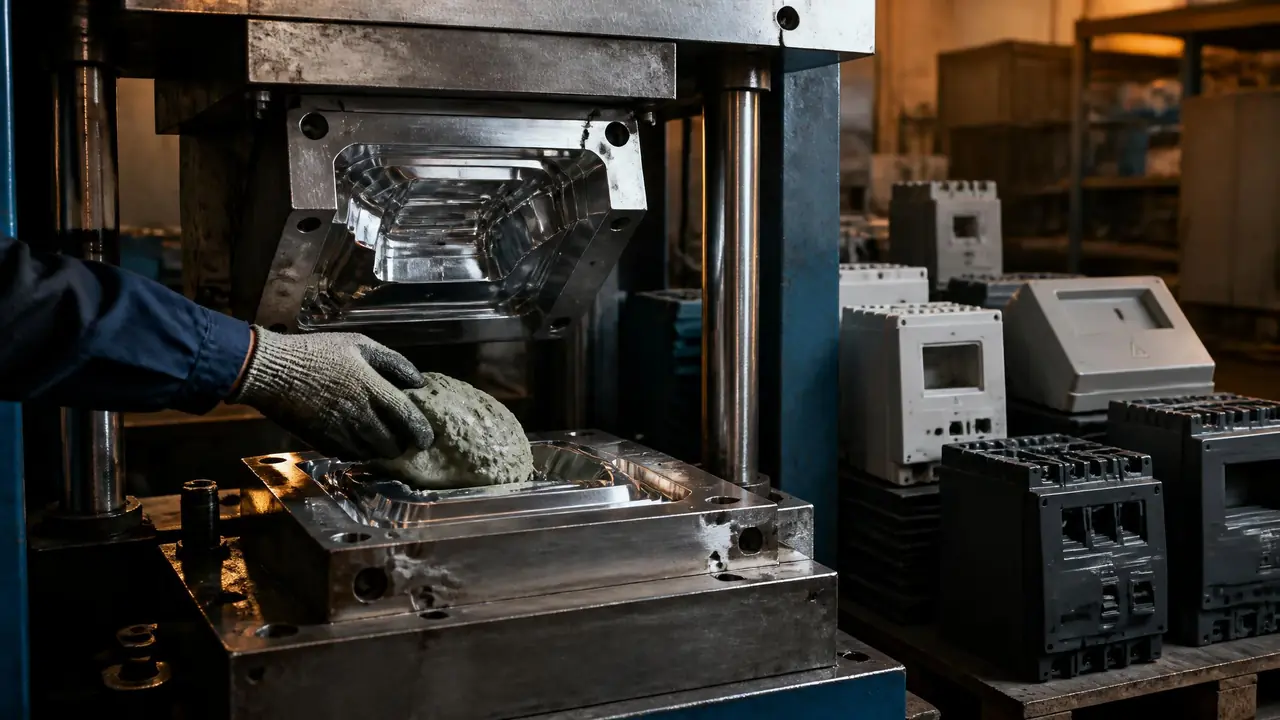
开门见山:bmc模具压的是热固性电器件,断路器外壳、接线端子座、电表箱、电机滑环这类高绝缘要求的活,多半出自它手。依据是BMC固化后不熔、耐电弧等级远高于普通工程塑料。手头有件要过耐电弧指标的,先按BMC的思路选模。
bmc模具压出来的东西,你在配电箱里天天摸。断路器的外壳、接线端子的座子、电表箱的盖板,十有八九是团状模塑料压的。上周有个做低压电器的老客户,拿来一个烧黑的阻燃尼龙断路器壳问我能不能换个便宜料顶一顶,我直接劝他换BMC。这种天天过电流、还可能被电弧舔到的件,注塑省下的那点钱,不够赔一次事故。
先把料说清楚。BMC全称Bulk Molding Compound,中文叫团状模塑料,不少老厂也叫它DMC。配方是把不饱和聚酯树脂、短切玻璃纤维(长度大概6到12毫米)、碳酸钙填料、固化剂和脱模剂捏在一起,成品像一团潮湿的面团。室温下它是软的,进了热的模腔才固化,固化之后就再也不会熔。正因为是团不是粒,它喂不进普通注塑机的螺杆,主流做法就是压制成型,bmc模具指的也基本是这类带加热的压缩模。
bmc模具到底压制哪些电器件
bmc模具主要压制断路器外壳、接线端子座、电表箱壳体、电机滑环、继电器骨架这类绝缘要求高、耐电弧、常年带电的电器件。低压电器行业是最大买家,一只塑壳断路器从外壳到灭弧室的隔片,一套下来好几副BMC模。
把清单摊开看更直观。低压电器这边:塑壳断路器的壳体和弧隔片、交流接触器的骨架、接线端子的座子、按钮开关的面板,全是BMC的传统地盘。计量这一块,电表箱、互感器的外壳也大量在用。电机里头,滑环和换向器相邻的绝缘件、接线板,看中的是它烧起来只留白痕不导电。
汽车和新能源那边也别漏掉。分电器盖、点火线圈外壳这类老件一直在压,这两年充电桩里的绝缘隔板、接线防护罩订单明显多了。我接触的一家浙江厂,光充电桩配件就开了四副bmc模具,最忙那套两班倒,一天能压三千多件。别小看这些灰扑扑的疙瘩件,单件利润不高,走量。
为什么这些件不直接用注塑塑料
电器件不直接用注塑塑料,差距集中在耐电弧和耐温:热塑塑料被电弧烧过会碳化导电,BMC烧后只留白痕,长期150℃不软化。阻燃尼龙改一改,看着也能用,真放到电弧旁边就露馅了。热塑塑料被电弧一烧就碳化,碳化层是导电的,电弧顺着这条碳路越爬越远,最后整个对地短路。BMC相反,电弧烧过只留一道白痕,绝缘还在。行业里常用漏电起痕指数来卡这个指标,BMC做到600V级别的料很常见,阻改尼龙多数停在400到500V这一档。
温度也是一道坎。固化后的BMC是网状结构,没有熔点可言,长期150℃不变形;阻改PA66长期用到100℃上下就开始吃力。收缩率差距更夸张,BMC压完冷到室温收缩普遍只有0.1%到0.3%,玻纤增强尼龙是0.3%到0.8%,对带铜排嵌件的电器件来说,嵌件定位精度直接决定废品率。
两个方向的短板摆一起看:
| 对比项 | BMC(团状模塑料) | 阻改PA66/PP |
|---|---|---|
| 长期使用温度 | 150℃以上不软化 | 100℃上下开始吃力 |
| 耐电弧表现 | 180秒量级,烧后不导电 | 几十秒量级,碳化后导电 |
| 漏电起痕CTI | 常见600V级别 | 多在400到500V |
| 成型收缩率 | 0.1%到0.3% | 0.3%到0.8% |
| 可回收性 | 固化后不可回收 | 水口料可回用 |
| 单件成型周期 | 1到3分钟 | 几十秒 |
注塑赢在快和能回收,BMC赢在电气指标和尺寸稳。做电器件,电气指标是入场券,快省不回来。
bmc模具本身长什么样,和注塑模差在哪
bmc模具是没有流道和浇口的加热压缩模,靠凸模把定量的料团压进型腔,模温140到160℃,固化时间按壁厚每毫米30到60秒估。加料靠称重,嵌件靠人工预放,这两点最考验车间纪律。
结构上它简单得多:凸模、凹模、加料腔,按排气方式分溢式、半溢式、不溢式三种。电器件薄壁又带嵌件,厂里最常用半溢式——分型面留一条窄的挤压边缘,料多往外挤一点,压力还吃得满。嵌件是个手工活,压之前得把螺母、铜排按定位销摆好,摆歪一个,整模报废。
加料量我劝你盯紧点。料团是湿的,密度不匀,多塞一克飞边厚得打磨半天,少一克件上就缺肉。我在黄岩见过最较真的师傅,每模电子秤称料,误差控制在两克以内,他那套电表箱模压出来的件,飞边薄得用手指就能抠掉。同行里随手抓料压的,飞边厚一倍,后道打磨工钱直接翻番。
模温和时间有行规可循。模具普遍打到145℃上下,上下浮动5℃以内最稳,固化按每毫米壁厚30到60秒估,4毫米厚的电表箱盖压110秒左右,出来断面实心没气孔。合模到还差几个毫米时抬起放一次气,把固化产生的气体排掉,不然件面鼓泡。这套参数是我们跟着料厂试出来的,换料方记得重新试。
钢材和磨损也得提一句。BMC里的玻纤每模都在刮型腔,料口和挤压边缘磨损最快,硬度不够的钢压几万模就拉毛。批量大的模具不少厂用淬硬的H13再镀一层硬铬,扛磨也方便脱模,选材思路可以看这篇H13模具钢的性能参数和应用场景。模具加热靠上下加热板里插的加热管,功率留够余量,这块怎么选可参考模具加热管选型与安装的经验数据。压机和模板之间记得垫隔热板,不然热量全被压机工作台吸走,模温烧不上去还费电,原理见模具隔热板的作用和选用。
回到开头那个烧黑的断路器壳,它的问题不是料不好,是岗位派错了人。带电、贴着电弧、常年发热的件,入场券就是耐电弧和耐温,这两项BMC全是优等生。真要动手,顺序建议这样:先查件的耐电弧和CTI指标要求,再定料,料定了才开模,别倒过来。
常见问题
bmc模具和SMC模具有什么区别?
料的形态不同。SMC是片状模塑料,像一张张毡毯,适合盖板、保险杠骨架这类大面积件,模具台面大;BMC是团状,适合中小型电器件。SMC模常配真空辅助,BMC压缩模一般靠半溢式分型面自然排气,结构更简单。
BMC料买回来能放多久?
料里兑了固化剂,室温下有效期通常一两个月,温度越高死得越快。不少厂夏天把料进冷柜5℃左右存放,用前拿出来回温到室温再开封,不然料团表面结露,压出来全是气泡。
压出来的件有气泡和缺料,先查什么?
先查排气动作,合模差几毫米那次放气有没有做足;再查料量是不是少了、料有没有超期变干发硬。模温偏低也会装病,固化慢导致表面结皮早,里面的气体排不出来,把温度回调5℃试试。
BMC件的单件成本怎么估?
三块加起来:料钱按件重乘每公斤料价,注意热固料不可回收,水口飞边全是损耗;模具钱按寿命摊,一套BMC模压十几万模次不难;人工和电费按成型周期摊,周期越长越贵。报出去之前把废品率按5%到8%预留,别按理想状态算。