eva模具怎么发泡?EVA一次二次发泡的模具差别
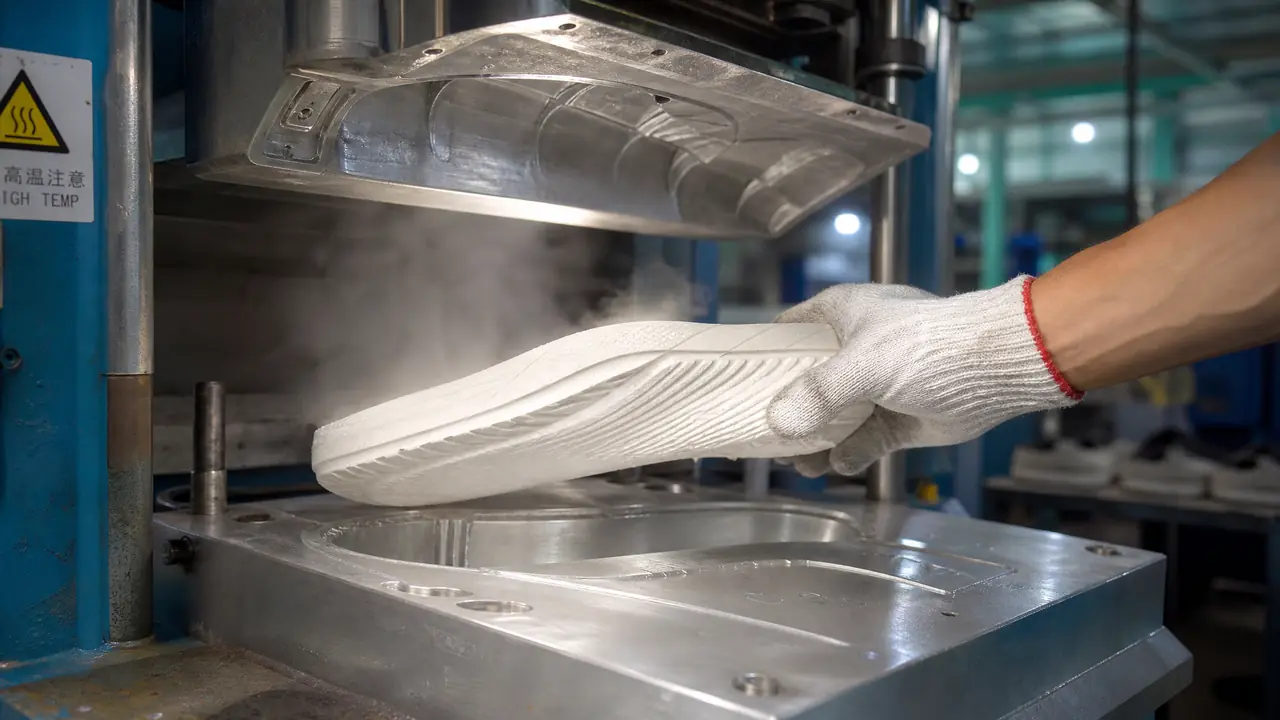
先说结论,eva模具发泡分两条路:一次发泡是物料在密闭模腔里直接胀满成型,模具得当压力容器去做;二次发泡只是把发过泡的坯料热压定型,模腔浅、压力小。开模前先弄清自己做哪种工艺,再谈材质和价格。
eva模具发泡这事,不少刚入行的朋友栽在同一处:把一次发泡模和二次发泡模当成一种东西去询价,结果模具拿回来根本接不上自己的产线。我之前在东莞一家做EVA鞋材的厂里帮过忙,隔壁有个老板就吃过这个亏。他做的是二次发泡定型,却按一次发泡模的规格去订,多花了一截钱不说,模腔开得太深,坯料放进去压不实,边角全是空泡。
说白了,两种工艺的差别不在机器,而在进模那一刻料是什么状态。一次发泡,进模的是混好发泡剂的实心片料;二次发泡,进模的已经是发过一道的软板。料不一样,模具的设计逻辑就完全不同。下面掰开讲。
一次发泡:料在模腔里自己胀大,模具按压力容器做
一次发泡是把混好发泡剂的EVA实心片料放进密闭模腔,加热到170℃上下让它在腔内直接膨胀成型,模具要扛内压,还得算准排气和余料。整套动作都在一台平板油压机上完成,模具既是加热体又是承压体。
流程不复杂。EVA粒子加架桥剂和AC发泡剂,先在密炼机里混炼成片,裁成比模腔略小的料片,称重。称重这一步很关键,料多了溢料满地跑,少了产品缺角。料片放进模腔,合模,蒸汽打进压板加热,饱和蒸汽压力大概0.8到1.0兆帕,对应模温170℃到180℃。发泡剂在这个温度段分解放气,料在密闭腔里往四面八方胀,一直胀到填满整个型腔。保温保压的时间看厚度,行业普遍按每10毫米厚压4到6分钟估,我经手的一双25毫米厚的中底,压12分钟左右比较稳。
这套工艺里模具的难点有三个。第一是密封,分型面必须贴合得严实,腔内压力能顶到好几个兆帕,合不严就滋料,产品边上一圈厚厚的毛边,打磨工有的受了。第二是排气,型腔死角要开排气槽或排气孔,不然困住气体,那里就是一个凹陷坑。第三是余料槽,沿分型面一圈开出来,收容挤出来的余料,余料槽开多大得跟投料量配套。
材质上,一次发泡模以铝为主,铸铝或者6061锻铝都有人用。图的是导热快、轻、不生锈,蒸汽一停通水冷却,十几分钟就能开模取件。压板和模框之间垫一层隔热板很有必要,不然热量全传到压机台面上去了,机台温度降不下来。合模靠导柱导向,导柱的配合公差怎么定是另一门学问,可以看看这篇模具导柱选型避坑指南。
二次发泡:它其实是块带型腔的热压板
二次发泡的料已经发过了,进模只是加热加压让表面熔结、压出花纹和准确外形,模具更像一块带浅型腔的热压定型板。压力和模温都比一次发泡低一档,追求的是定型而不是胀满。
二次发泡的来路是这样的:先把混炼料做一遍低倍率发泡,压成发泡板,或者直接外购发泡板材。把板材裁成坯料,放进成型模,加热加压。这时候料已经膨胀过了,不会再大举放气,模具的任务是把坯料压到图纸尺寸,把花纹、LOGO压进表面,同时让切面熔结起来。模温低一点,时间也短,单模几分钟搞定,基本在3到6分钟这个量级。
所以两种模具长得就不一样。一次发泡模型腔深、壁厚实、密封结构复杂;二次定型模型腔浅,有的产品甚至只做一面花纹,另一半就是块平板。合模吨位也小得多,同样的中底,二次定型用的小压机就能干。
材质上倒是二次定型模更宽容,铝的钢的都行,反正不扛什么内压,选便宜耐用的就好。一次发泡模就挑得多,主要嫌钢导热慢、笨重,冷却时间一拉长产能就掉。钢和铝这两类材料在模具里各自的用处,这份模具材料速查手册里写得挺全,开模前值得翻一遍。
| 对比项 | 一次发泡模具 | 二次发泡定型模具 |
|---|---|---|
| 进模的料 | 混好发泡剂的实心片料 | 发过一道的发泡板坯料 |
| 模腔里的动静 | 料在腔内膨胀,扛内压 | 只是压定型,内压小 |
| 模温 | 约170-180℃ | 约150-160℃ |
| 单模周期 | 每10mm厚约4-6分钟 | 约3-6分钟 |
| 常用材质 | 铸铝、6061锻铝为主 | 铝或钢板都行 |
| 型腔特点 | 深腔、密封严、带余料槽 | 浅腔、可单面花纹 |
| 典型产品 | 一次发泡中底、发泡块 | 二次发泡鞋底、瑜伽垫、卡通垫 |
产品性能上我偏向直说:二次发泡的料确实比一次发泡轻一截,回弹也好一些,这是我上手捏过几百双鞋底之后的感受。一次发泡胜在便宜、密度高、更耐造,厂里走量的大路货基本都走一次发泡。别信"二次一定比一次好"这种话,看你的产品卖什么价。
开一套eva模具要多少钱、多少天能拿到
一套EVA一次发泡中底铝模,行业普遍报价八千到两万,开模周期15到25天;二次定型模便宜不少,多数一周上下就能交。价格里最大变数是型腔复杂度和花纹深浅。
价格先看结构。简单一双拖鞋底的铝模,一万以内能拿下;中底带复杂曲面的,做到一万五六很正常;要是产品大、一模出多腔,两三万也不稀奇。二次定型模结构简单,三五千的都有,具体看要不要双面花纹。这些是我在珠三角一带听到的行情价,各地有浮动,就当个参考刻度。
周期上,一次发泡模从下单到交模大概15到25天。我经手那套拖鞋模,19天交的,试模打了两轮。第一轮花纹压浅了半毫米,鞋面纹路发糊,模修师傅拿油石重新修了一轮,第二轮才算过关。
还有个新手最容易踩的坑:缩水。EVA发泡件出模后不老实,24小时内一直在缩,尺寸没定型之前量了也不算数。开模的时候模具尺寸要预放缩水,行业里常按1.5%到2%放,厚件放得多一点。你要是看到刚出模的产品和图纸对不上就急着找模厂吵架,先等它凉透了放一天再说,很多"尺寸不对"其实是没缩完。
对了,定投料量的时候记得把发泡倍率报清楚。倍率越高,同样的模腔投料越少,但尺寸稳定性越差;倍率低则反过来。模厂是按你给的倍率算型腔和投料的,这里报错一个数,整套模都白开。
回头再看开头那个隔壁厂老板的亏,根子就一个:没搞清自己的工艺就下单。一次发泡模扛内压、重密封,二次定型模管定型、图省料,两种模的型腔深度、合模吨位和价格差得远。先确定产线走哪条工艺,再拿着工艺去谈模具,报价单你才看得懂。
常见问题
EVA发泡模具一定要用铝吗,钢模行不行?
行,但少见。钢导热慢、重,冷却时间拉长,一机一天少出好几模,算总账不划算。实际做法是铝模为主,型腔易磨损的局部镶钢或者做渗氮处理,两头兼顾。
一次发泡和二次发泡的鞋底,到底哪个好?
看定位。二次发泡更轻、更软、回弹好,适合卖价高的款;一次发泡密度高、耐磨、成本低,走量的产品用它更划算。同一双鞋还会混着用,外底一次发泡、中底二次发泡。
产品刚出模尺寸偏小,是模具开错了吗?
八成不是。EVA发泡件出模后还会持续收缩,24小时左右才稳定。先放一天再量,还是小得离谱,才轮到查模具缩水率放得对不对。
发泡倍率报错了,模具还能救吗?
看差多少。倍率差得不大,调投料量和模温还能压出合格品;差得远就只能改模或者重开。所以下单前把密度、倍率、产品克重三项白纸黑字写进合同,比什么都管用。