FDAC模具钢是什么钢?快削预硬钢在顶针撑套上的应用
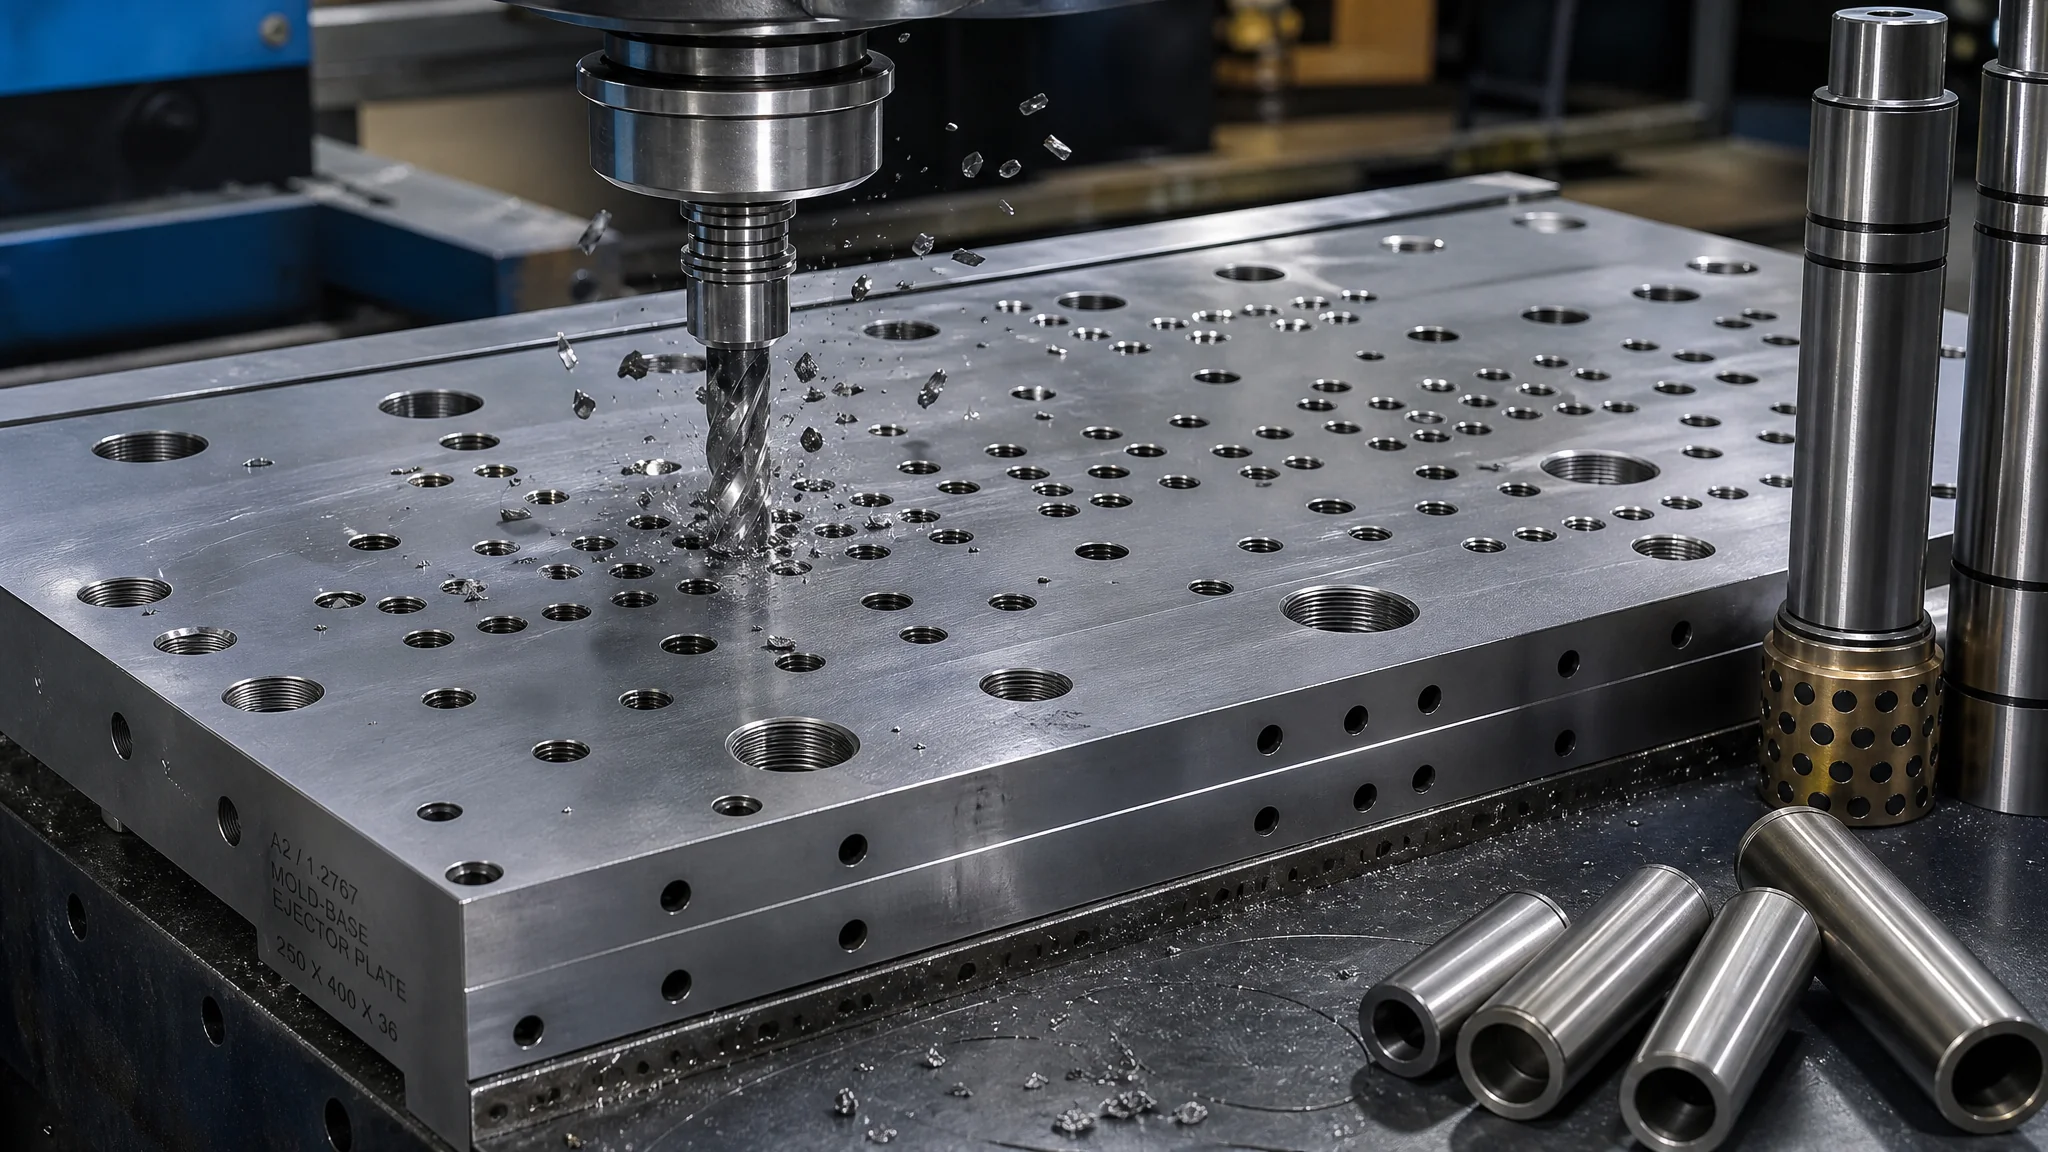
简单说:FDAC是按日本JIS标准生产的含硫快削预硬模具钢,出厂就硬到HRC33-38,买回来直接车铣钻攻,不用热处理,含硫让它切削起来特别"脆爽",钻孔攻牙效率比45钢调质料快一半左右,模具上顶针孔越多的板,用它越省工时,但它韧性差抛光一般,不做模仁。
你有没有干过这种活:一块顶针板,上面密密麻麻七八十个顶针孔,每个孔还要钻孔、扩孔、攻牙,料是调质过的45钢,HRC二十多,丝锥进去就跟和面似的,攻到第三十个孔手都麻了。我们车间之前就是这状况,钳工攻牙攻到请假。后来换了一块FDAC的料,同样七八十个孔,同样的摇臂钻,攻牙时间直接砍掉将近一半,钳工原话是"这料攻起来跟切萝卜似的"。
FDAC模具钢是什么钢?简单讲,它是按日本JIS标准体系里的快削预硬钢,台湾中钢和日系钢厂都有对应产品,出厂状态就是预硬的HRC33-38,买回来不用淬火不用回火,直接上机加工。它的核心本事就一条:好削。为这条本事,它在成分里故意加了硫,也正因为这个硫,它有一堆干不了的事。这篇就把这笔账摊开算清楚:好在哪、差在哪、哪些件该用它、买的时候怎么防假。模具钢整体牌号怎么分类的,可以看我之前写的模具钢种类与牌号选用指南,这里只聚焦FDAC这一个牌号。
FDAC到底是什么钢?预硬+快削两个词拆开看
FDAC属于JIS体系里的硫系快削预硬模具钢,出厂经调质处理到HRC33-38交货,用户不需要再做热处理,切削加工后直接使用;含硫量比普通模具钢高出一截(大概0.06%-0.12%这个量级),硫化物夹杂让切屑一碰刃口就断,这就是它"快削"的全部秘密。
先把"预硬"说透。普通模具钢买回来是退火态的软料,加工完再淬火回火,淬火会变形,变形就得磨,一来二去工期翻倍。预硬钢是钢厂替你把热处理做完了——钢厂大截面调质,硬度均匀性比你自己小炉子淬好得多,你拿到手只管加工,加工完就是成品硬度。P20、718H走的都是这个路线。FDAC在这个路线上多加了一个硫,专门伺候钻孔攻牙这种孔加工工序。
硫这个东西在炼钢里本来是杂质,钢厂都在拼命往下压硫含量,怕硫化物破坏韧性。FDAC反着来,故意往里加。加了硫的钢里布满细小的硫化锰夹杂,切削时这些软点就像预先划好的折痕,切屑瞬间断裂,刃口受力小、温度低、排屑顺。代价当然是韧性——横向性能掉得厉害,受冲击的部位用它就是自找麻烦。所以FDAC从出生那天起就定位成模板料、辅助件料,不是受力结构件料。
顺便交代下出身,省得有人拿牌号来历抬杠:FDAC这个叫法源自台湾及日系厂商的产品目录(大同制钢、日立金属的快削预硬钢系列里都有同类钢种),对应JIS里的快削钢思路,各厂成分略有出入但性能档位一致。想系统了解日标和国标牌号对照的,看我之前整理的国标与进口钢号对照表。
含硫快削到底快多少?我们拿45钢对着攻过
同一个钳工、同一台摇臂钻、同一批M8机用丝锥,调质45钢(HRC22左右)攻一个M8孔平均一分十几秒,FDAC(HRC35)平均四十秒上下,效率差一半;钻头顶针孔(直径4mm、深60mm)FDAC退屑利索不用频繁退刀排屑,45钢得退两三回,综合工时差距只会更大。
这是我们自己车间里的对比,不是抄样本。当时做一套出口的家电外壳模,顶针板370mm见方,74个顶针孔加36个M8螺牙孔。第一套用45钢调质料,钳工班组攻牙攻了一整个下午;第二套改FDAC,同样的孔数,中午饭前就完事了。攻完的牙用通止规检,FDAC的牙面明显更干净,没有撕扯出来的毛刺,45钢攻急了牙里总挂点毛边,装配时顶针螺丝还得过一遍牙修整。
钻孔那边差别更直观。深孔最怕糊屑,钻头顶针孔钻到四五十毫米深,45钢的切屑又长又韧,缠在钻头上跟弹簧似的,不退刀就憋断钻头。FDAC的切屑是碎的,一小节一小节往外蹦,冷却液一冲就干净。那批活下来,FDAC这块板断了一根钻头,45钢那块断了四根。钻头钱是小,取断钻头的时间是大——干过的都懂,一根断在孔里的钻头能吃掉你一个钟头。
价格上给个实在区间:国产正牌FDAC现在一公斤大概十几到二十块,比45钢调质料贵一截,比P20略贵或持平。听着贵,但算上省下的攻牙工时和丝锥钻头消耗,孔多的板子基本是省钱的。孔少的板就别凑热闹了,两三个孔的料,45钢该用还用。这也是我说选料要看工况的原因——没有哪块料是万能的。
顶针板、撑套、滑块底座:FDAC的主场
模具上凡是"孔多、受冲击小、硬度要求HRC35档"的辅助件,都是FDAC的地盘:顶针板、顶针固定板、撑套撑柱、定位件、滑块底座、限位块、模架辅助板,这串名单基本覆盖了它的全部价值。
为什么顶针板是头号应用?你数数一块顶针板上有多少孔就明白了。顶针过孔、螺丝孔、回程杆孔、弹簧孔,孔径从3mm到30mm都有,一块板几十上百个孔稀松平常。这些孔精度要求不算苛刻(顶针过孔留0.5-1mm间隙),但数量多,全靠钻和攻堆出来,攻牙效率就是钱。FDAC出厂HRC35左右,做顶针板硬度正好——够耐磨够支撑,又没硬到难加工的程度。顶针本身怎么选规格、为什么断,模具顶针的类型规格与断裂原因那篇讲得更细,这里不重复。
撑套(撑柱)是另一个刚需场景。撑套在注塑模里顶着动模垫板和顶针板之间那段空间,靠端面和孔径支撑,受的是静压不是冲击,FDAC的韧性短板完全暴露不到。以前撑套用45钢车完调质,调质完了发现孔歪了还得校,校完硬度又不匀,折腾。FDAC一道工序下来料就是硬的,车完铣完直接装配。滑块底座、耐磨垫块同理,滑动摩擦的场合HRC35档够用,真要重磨损场合那是铜合金和耐磨钢的事。
再说一遍边界:模仁、型腔、镶件,别用FDAC。含硫钢抛光性能差,硫化物在抛光面上就是一条条发丝纹,镜面想都别想。滑块本身受侧向冲击的,也别用它,省的那点料钱不够一次开裂的返工费。
和P20、45钢摆在一起比:贵一点,省一截
同样做模架辅助板,45钢调质最便宜但加工最慢且硬度只能到HRC22-28;P20硬度档位和FDAC接近(HRC30左右)但不含硫,攻牙钻孔没那种脆爽感;FDAC单价最高,孔加工效率也最高——孔越多,FDAC的综合成本越占优,孔少则反之。
P20是塑料模具钢的基本盘,做模仁预硬料,这个它擅长。拿它做顶针板行不行?行,很多厂就这么干。但P20的孔加工性能就是普通预硬钢的水平,攻牙该费劲还是费劲,钻深孔该糊屑还是糊屑。P20真正的价值在型腔抛光和蚀纹,用在顶针板上属于高射炮打蚊子——你为用不到的性能付了钱。P20的底细我写过一篇P20预硬钢详解,对照着看更清楚。
45钢调质是老一辈的标准配置,成本确实低。两个问题:一是硬度上限摆在那,HRC28顶天,耐磨档位差FDAC一截,顶针板长期往复摩擦的孔位容易磨椭圆;二是上面说的加工效率,孔一多工时吃亏。我给自己定的规矩挺简单:孔数低于二十个的辅助板用45钢,超过二十个或者客户催得急的,直接FDAC,别犹豫。犹豫的那点料钱,加班费早超了。
有个细节容易被忽略:FDAC加工完不需要任何后续热处理,这意味着整块板没有热处理变形风险,孔位精度就是你机加工的精度,加工完什么样装配时就是什么样。45钢若走"先加工后调质"路线,变形补正的工时经常被成本核算漏掉,那才是隐性大头。
FDAC的短板和禁区:含硫的账有两面
含硫让FDAC好削,也让它韧性和抛光性双差,冲击件、型腔件、镜面件是三条红线;含硫钢还不适合渗氮强化——氮化层与硫化物夹杂的界面容易剥落,想加硬表面基本只能走涂层路线。
韧性这块多说两句。硫化锰夹杂在钢里相当于无数个微小的"断点",切削时是折痕,受力时就是裂源。FDAC做的件要是挨冲击,比如压板被锤、吊装孔受剪切,它的表现比同硬度普通钢差一截。所以受力件、吊模孔周围、受冲击的结构件,老实上45钢或者P20类的料。
渗氮这个坑我专门问过热处理厂的老师傅:含硫钢渗氮后表面脆性大,白亮层容易起皮剥落,正经热处理厂看到FDAC件要求渗氮都会劝你改工艺。想提高FDAC件表面耐磨性,离子镀TiN涂层是可以的(温度低、不依赖基体扩散),不过说实话,HRC35的板件用到涂层场合的真不多,犯不着。
抛光前面提过,这里定个量:FDAC目测抛到Ra0.8都勉强,硫化物纹路在Ra0.4以下全是缺陷,普通哑光面凑合,高光面免谈。焊接性也一般,焊补部位容易出气孔裂纹,下料前想清楚尺寸,别指望焊补救。这些短板不是FDAC的锅,是含硫钢这个物种的共性,只是买料之前你得知道自己在买什么。
买FDAC怎么防假?45钢调质冒充是重灾区
假FDAC最常见的两种:45钢调质到HRC30冒充(便宜、量大、不攻牙根本发现不了)、普通P20改头换面(硬度对但不含硫,攻牙不快);防假三个抓手——要质保书核硫含量、到货打光谱、上机攻两个牙试试手感。
硫是FDAC的身份证。质保书上硫含量低于0.05%的基本可以直接判死刑——要么是冒充料要么是走样料。到货有条件打个光谱,硫含量在0.06%-0.12%区间、碳0.4%上下、还有铬钼的,成分谱对得上才算过关。没光谱仪的小厂别慌,土办法很好使:拿废料边角钻个孔攻两牙,真FDAC攻牙的手感是"咔咔"的脆,普通钢是"粘粘"的韧,干过一天钳工的手都能分辨出来。
价格也能当筛子。正牌国产FDAC十几到二十块一公斤,市面上报八九块的,你就想想那是什么料做的顶针板。模具钢掺假的通用套路我在2738掺假重灾区那篇里写过不少,套到FDAC上一样适用:钢厂原厂质保书、可溯源的批次号、供应商敢让你送检,这三条占不住两条的直接换供应商。进口料的话,日立金属、大同制钢这类原厂的产品目录里都有快削预硬钢的成分表,官网(日立金属官网、大同制钢官网)可以查到对应牌号的出厂硬度区间,对单子的时候别嫌麻烦。
行业体量顺带说一句,给你个防身数据:根据中国模具工业协会的统计口径,2024年国内模具行业营收已超三千亿元规模(中国模具工业协会官网有行业运行情况的公开信息),这么大盘子里模架辅助件的钢材消耗常年稳定,快削预硬钢这块的需求一直是跟着注塑模具走的,认准料比压价重要。
常见问题
FDAC出厂硬度是多少?还需要热处理吗?
出厂就是预硬状态,HRC33-38这个区间,直接加工直接用,任何热处理都不需要也别做。它就是为"省掉热处理"设计的钢种,你要再淬火反而坏事——含硫料淬火开裂风险高,好好的预硬状态被你毁了。
FDAC能做模仁或者型腔吗?
不能,想都别想。含硫钢抛光不行,镜面高光面全是纹路;韧性又差,型腔里那些受冲击的筋位槽位它扛不住。模仁该用P20、718H、2083这些正经型腔钢,别在关键件上省这个钱。
FDAC和45钢调质做顶针板,到底选哪个?
孔多选FDAC,孔少选45钢,我的分界线大概在二十个孔。FDAC贵一点但攻牙钻孔快一半,丝锥钻头还省,孔多了综合成本反而低。另外FDAC不用热处理没有变形风险,赶交期的单子这个优势更明显。
FDAC可以做渗氮加硬吗?
不建议,含硫钢渗氮后表层容易脆性剥落,行业里基本不当它是渗氮料。真要表面加硬走TiN涂层这类低温工艺。不过顶针板撑套这些件,HRC35的基体硬度本来就够用,多数场合不需要再加硬。
写到最后说句我的偏好:FDAC这料我越用越顺手的点在于它"诚实"——出厂什么样就什么样,不跟你玩热处理变形那一套,孔攻起来又脆又快,钳工不骂人。它的边界也清楚,模仁别碰、冲击件别碰,老老实实做你的顶针板撑套,它是把好刀。硬要说遗憾,就是市面上冒充料太多,采购这关得自己把严。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。