玻璃钢拉挤模具怎么选?钢口模加热区与粘模维修实战
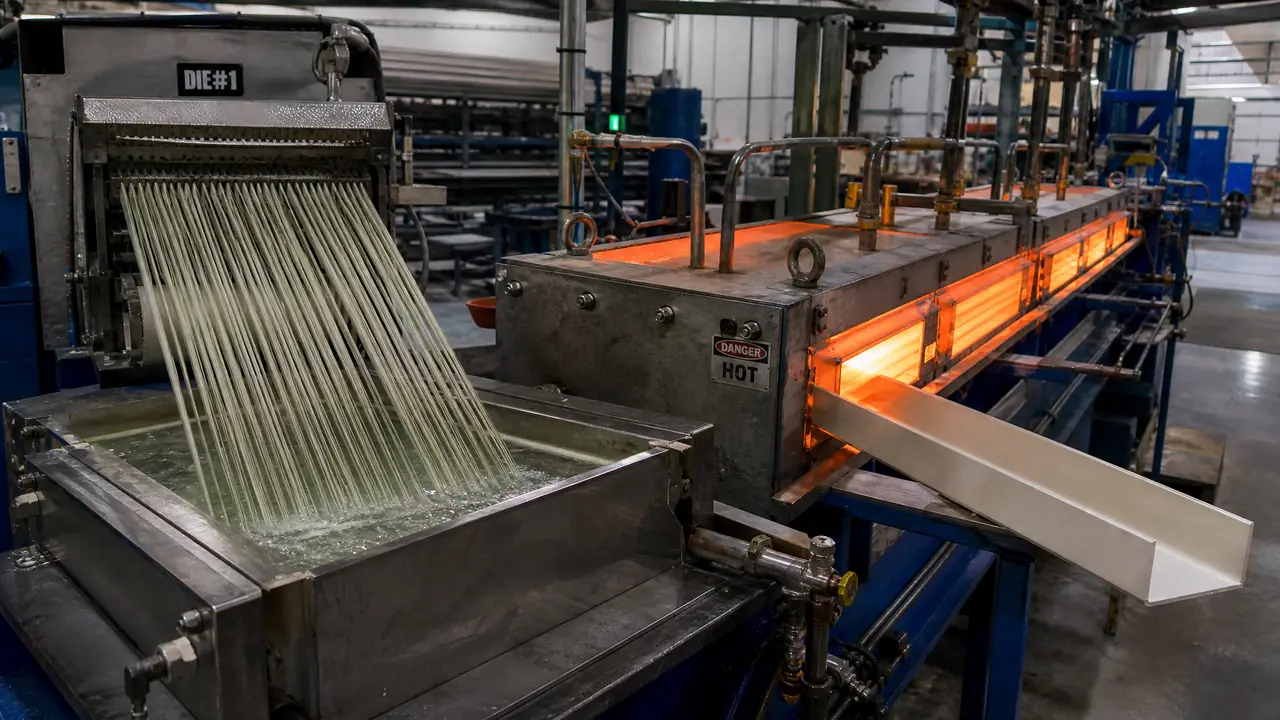
直接给结果:玻璃钢拉挤模具就是一段带三段加热区的钢制口模,型材质量先看钢种和镀铬层硬不硬,再看温控准不准。手糊玻璃钢那套翻模开模的思路,在这套模具上完全不适用,别拿错了地图找路。想订模具的,把腔体公差和镀层厚度写进合同,比谈价更要紧。
玻璃钢拉挤模具一粘模,先别急着怪树脂配比。上个月我们车间一套檩条模就是这样,班长吵着要换料,我把模具拆下来一看,镀铬层后段一条亮痕,元凶在这。先给判断:拉挤线的废品,七成找模具,三成才轮到料。
很多人一听玻璃钢,脑子里就是手糊那种,师傅戴着口罩,一层玻璃布一层树脂地刷,晒几天脱模。拉挤完全是另一码事,它是连续牵引成型:纱架上的纤维束先过树脂槽浸透,再被牵引机拽着穿过加热的钢口模,出来就是定型材,一分钟不停。跟灌香肠一个道理,肉馅这头灌进去,那头拽着走,出来就是一根肠。模具不一样,路数就不一样,想对比手糊那边的积层做法,可以看这篇玻璃钢模具制作流程详解,两边别混着套。玻璃钢模具制作流程详解:母模到脱模修整的积层实战参数
一根口模,一条线,一天几百米型材就这么出。值钱的也就是这一米钢。
玻璃钢拉挤模具是怎么干活的
模具主体是一段一米多长的钢制口模,前端进料、中段加热加压、后段固化定型,型材在腔体里走完从软到硬的全过程,牵引机在外面拽,线就连续出活。
拆开讲。一套典型的拉挤模具,本体长一米到一米二,腔体形状就是型材的负形。前段有个喇叭口,浸好树脂的纤维束在这里收拢压实,多余的树脂从回收口挤回去。中后段是加热区,一般分三段:前区模温一百三四十度,管树脂起步反应;中区一百六十度上下,是放热峰所在;后区降回一百度左右,让型材收着收缩,免得出模就翘。
温度是命门。模温低了,型材出模还是软的,一牵引就断;高了,树脂在腔体里提前凝胶,粘模断纱全来了。我带的线,三块温控表误差要求±2度以内,热电偶插孔每季度校一次,这钱不能省。
牵引速度也得跟固化时间配平。常规壁厚拉0.4到0.8米每分钟算正常,薄壁装饰条能上1米,厚重的栏杆扶手,0.3米都嫌快。速度每提一档,三区炉温就得跟着重算,这个平衡靠试模磨出来,没有现成公式。
对了,插个题外话,有人问中空型材的芯模怎么固定?靠芯棒从模具前端悬臂伸进腔体,纱绕着它走,空腔就这么留出来的。芯棒根部是应力最大的地方,断纱多断在那里。
模具钢种怎么选,镀铬和氮化差在哪
常规型材上40Cr本体加镀硬铬就够用,含填料狠的料直接上38CrMoAl氮化或H13,一味省钢钱,后头的修模费和停机会加倍还回来。
拉挤模具不冲不撞,吃的全是磨。玻璃纤维加填料在腔体里以每分钟半米的速度蹭,一年下来就是几万米,普通钢面撑不住。主流就三条路,我按自己经手的账摆出来:
| 方案 | 本体材料 | 表面处理 | 寿命(延米) | 一套成本 |
|---|---|---|---|---|
| 经济档 | 45钢 | 镀硬铬0.03-0.05毫米 | 3-5万米 | 2-4万 |
| 主流档 | 40Cr | 镀硬铬加镜面抛光 | 5-8万米 | 4-6万 |
| 高配档 | 38CrMoAl或H13 | 氮化,硬度HV900以上 | 8万米以上 | 6万起 |
说实话,八成的常规型材,40Cr镀铬够用到退役。但填料下得狠的料,比如加氢氧化铝阻燃剂的建筑板材模,磨损快一倍,我更偏向直接上氮化,省下的停机修模钱早把差价盖住了。铬层还有个好处:能抛到Ra0.2以下,腔面跟镜子似的,脱模阻力小,型材表面才亮。各类模具钢的底细,这篇对比写得比我全。模具钢有哪些种类?常用牌号性能对比与选用指南
粘模、拉毛、内芯发白,毛病出在哪一区
型材粘皮先查内脱模剂用量和铬层光洁度,表面白杠是拉毛前兆要立刻降速,内芯发白是中区温度不够固化不透,先摸清症状再动手。
粘模最常见。树脂里内脱模剂少了,正常要加1.5%到2%,或者铬层磨出毛面,型材就会跟腔体撕扯。土办法是看位置:粘在四个棱上,多半是前段喇叭口刮的;粘在中后段大面,查铬层。
拉毛最伤模具。腔面一旦拉出亮痕,越拉越深,型材表面跟着一道白杠,几天就能废一套模。发现白杠先降速,内脱模剂往上提0.5个百分点试两卷料,压不住就得下模重镀铬,一次三五千块,耽误一周产量。这个坑我们踩过,硬撑了两天,最后连腔体都修了。
内芯发白是另一码事,固化不透。中区温度提十度,或者降速0.1米每分钟,比动模具管用。别什么毛病都往模具头上推。
订一套模具多少钱,交期和合同怎么谈
常规角钢檩条类一套两到四万,带芯模的中空型材四到八万,复杂异型腔十万往上,交期二十五到四十天,腔体公差和镀层厚度必须白纸黑字写进合同。
报价水分集中在两处。一是钢材,口头说40Cr,实际给45钢,价差几千块,验收让厂家报炉号、附材质单。二是镀层,合同只写"镀铬"两个字的,大概率是0.02毫米以下的装饰铬,得写明硬铬0.04毫米以上、硬度HV800以上。我经手过一回便宜的,镀层三个月就见底,返修的钱早超了当初省下的价。
试模这步别省。新模到厂先慢速引头拉二十米量尺寸,对角线和壁厚公差±0.05毫米以内算合格,超了当场提。等上机量产才发现腔体偏了,返修又是一个月,谁耗得起。
那套粘模的檩条模,重镀完铬上周刚回来,三区温度重新校了一遍,型材表面又亮了。拉挤线挣的就是连续出活的钱,模具一趴窝,一天少出几百米。把模具体检当日常,比换什么高级配方都实在。
常见问题
一套玻璃钢拉挤模具能用多久?
按延米算比按年头算靠谱。镀铬模正常三到八万米,快慢看填料含量和保养,中途重镀一两次铬还能续命。氮化模更耐蹭,可一旦氮化层磨穿,修复比镀铬麻烦得多。
拉挤模具能一模多用吗?
不能。腔体是型材的负形,截面差一毫米都对不上,一套模只拉一个规格。市面上有可调口模,间隙是能调,刚度和表面质量都差一截,量产别碰。
开机前模具要预热多久?
各区到设定温度后再稳二十分钟起步。冬天车间冷,钢体内外温差大,直接上料头几米必废,先空载升温,再慢速引头,等型材过牵引机夹稳了再提速。
型材出模后弯曲,是模具的事吗?
多数不是。先查牵引上下夹块速度是否一致、后区温度是不是偏高、冷却段水量是否对称,这些排完了还翘,才轮到怀疑模具后段磨损不均。