石墨模具厂家怎么挑?电极与热场用途
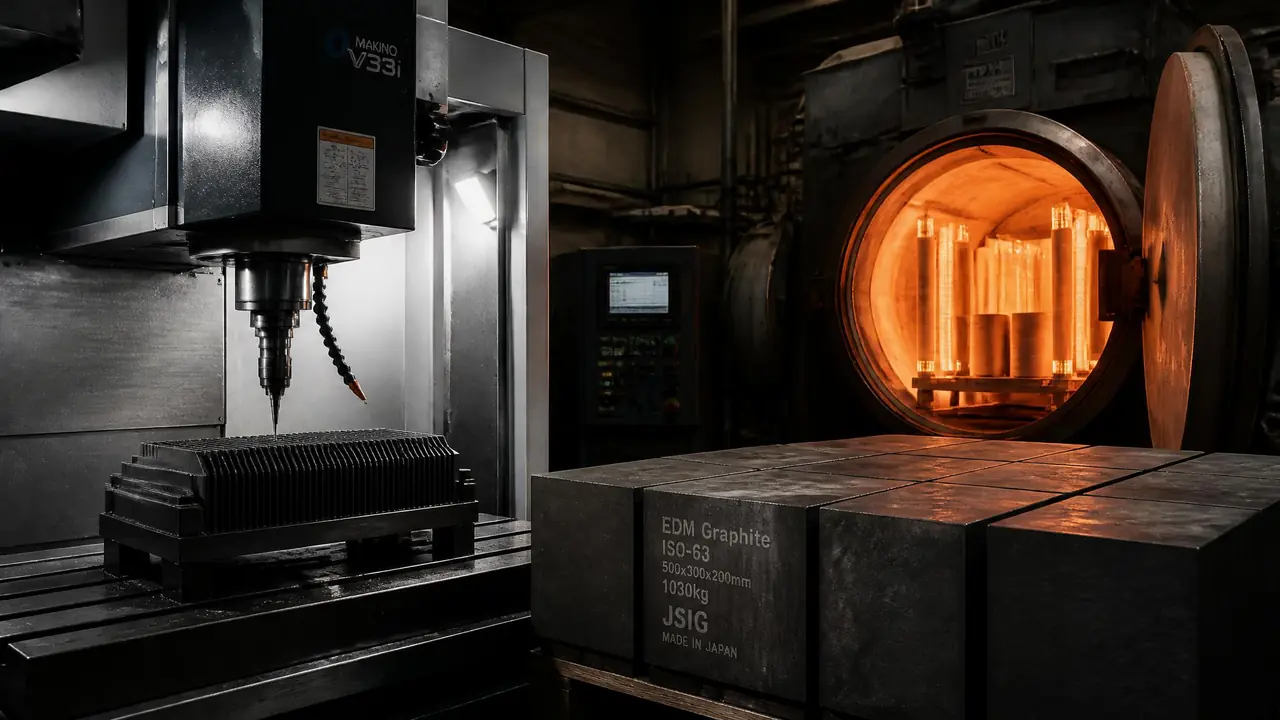
我的判断是:挑石墨模具厂家,先按用途分线——打放电电极看抗折强度和放电损耗,做热场构件看灰分和高温强度。核对密度与灰分检测报告之后,再给一笔小批量试单,试单过关才谈长期合作。
石墨模具厂家给的报价单,有时候看着像天书:同样叫等静压石墨,一公斤有人报六十五,有人报一百四。我在苏州一家放电加工车间管过几年电极和石墨件采购,前后换过四家供应商,交的学费不算少。最肉疼的一回,一批热场保温筒上炉不到三个月就氧化掉渣,拆开看料色发毛,送去一测,灰分超标好几倍——料根本不是热场级的。
先把概念捋直。石墨在模具这行主要干两件事:一是做电火花加工的电极,二是做真空或惰性气氛里的高温构件,单晶炉热场、烧结模、连铸模都算。两条线用料不同、考的指标不同,混着选必然踩坑。想先补材料基础的,翻翻这篇石墨模具的材料原理,回来看怎么筛厂家。
电极料和热场料是两条线,先分清再谈价格
选石墨模具厂家,先按用途分线:打放电电极看抗折强度和放电损耗,做热场构件看灰分和高温强度,直接问对方主做哪条线。报价单上只写「等静压石墨」四个字,信息量等于零。用途不同,好料坏料的定义都是反的。
电极这条线我熟一些,多聊两句。石墨电极比铜电极好加工,铣削速度能快出三四倍,刀具磨损还小,粗加工一刀切深1.5毫米在车间里很平常;放电损耗低,同一支电极能多打几套模芯。损耗和强度又是一对死对头:料越细越抗折,损耗一般越低,可切削越费刀,价格也越贵。我们试料有个土办法,同一支手机中框电极图,两家料各铣一支,先看精铣后棱边毛不毛,再上机放电记录单支损耗,一个下午分高下。
| 用途 | 核心指标 | 常用料 | 验收关注点 |
|---|---|---|---|
| 放电加工电极 | 抗折强度、放电损耗、切削性 | 等静压细粒料,粒径5μm以内 | 精铣棱边、表面粗糙度、单支损耗 |
| 单晶炉热场构件 | 灰分、高温强度、尺寸稳定 | 等静压中细粒大规格坯 | 灰分检测值、真空烧结记录 |
| 烧结模、连铸模 | 导热、抗热震、抗氧化 | 中粗粒料,表面做抗氧化处理 | 涂层附着力、抗热震次数 |
热场线对粒度宽容,对灰分苛刻。灰分高在电极上顶多影响一点放电稳定性,放进热场就是要命的事——高温下杂质挥发,沾到硅液里,整炉单晶都可能报废。我们给热场供应商定的底线是每批附灰分检测,炉号能对回坯料。谈厂家之前先把这条线画清楚,后面很多扯皮就没了。
三个数定档:粒度、密度、灰分
等静压石墨看三个数:体积密度1.80以上、抗折强度45MPa上下、灰分热场件压到50ppm以内,半导体级5ppm以内。厂家口头报数不算数,要带炉号的检测报告。
粒度决定表面和棱边。粒径越细,放电面越细腻,薄壁电极越不容易崩;热场件反过来,粒度可以粗一点,规格要大,坯料得有整块一米的产能。挑厂子时问一句最大坯料规格,答不上来的,大件热场基本是外协转单。
密度和抗折是硬账。体积密度行业普遍落在1.78到1.90g/cm³之间,数值越高孔隙越少,高温下抗氧化也稍好;抗折强度45MPa是条参考线,低于它的细粒料,铣薄筋电极容易颤刀。光看宣传册没用,要检测报告,最好带第三方章。只肯给一张手写合格证的,我直接划掉。
灰分单独说。常规工业件几十个ppm够用,热场件压到50ppm以内,半导体级热场要5ppm以内,价格翻着倍往上走。这里有个坑要提醒:模压料冒充等静压料是小厂惯用手法,模压料各向异性,一个方向收缩大,薄壁件和大件用着用着就变形。验的时候切一片测两个方向的电阻率,差得多的直接退货。
报价差一倍,差在哪?拆开料和检测看
差价大概率省在原料粉、焙烧浸渍遍数和检测环节:进口细粒料比国产贵一倍往上,转单贴牌的差价另算。便宜不是白来的,是从工艺里抠出来的。
同样叫等静压石墨,进口的东洋、西格里牌料一公斤一两百,国产大厂的细粒料六七十到一百出头,小厂的报价能低到四五十。差在哪?原料粉纯度、等静压机的吨位、焙烧浸渍的遍数,一道道都是钱。浸渍多一轮,密度上去了,气孔少了,成本也跟着上去。2024年我拿两家料做过一次对比,同一支电极图,进口料精铣面Ra0.8,国产细粒料Ra1.2,放电损耗差零点几个百分点,寿命上进口料多扛两成左右。
是不是必须追进口?看用途。打精密型腔、薄筋位多的电极,进口料省心;粗打、大面积电极,国产细粒料完全够,账算下来便宜一半还多。热场件更不用迷信进口,国产大厂的等静压坯在单晶炉上用得很普遍,关键是盯灰分和检测,不是盯牌子。石墨件怎么铣、怎么放电,这篇石墨模具加工工艺里写得细,下单前值得翻一遍。
筛厂家最后落在一笔试单上。我的习惯是给一支中等复杂度的电极图,加一件热场小件:电极盯三个点,精铣棱边、放电损耗、单支加工耗时;热场件盯灰分检测和尺寸稳定。试单别贪大,几百块成本,能替你挡掉几万的学费。谈价的时候把检测和试单写进合同,比什么都管用。
回到开篇那批氧化掉渣的保温筒,后来换的供应商报价贵了两成,上炉一年半没再出过事。挑石墨模具厂家,先分用途线,再用粒度、密度、灰分三个数筛掉一半,最后一笔试单验货。步骤不复杂,别在报价单上省事就行。
常见问题
石墨电极和铜电极放电,到底怎么选?
看加工量和结构。石墨好铣、损耗低,大电极成本优势明显;铜电极放电面更细腻,极窄的缝和小深孔还有一席之地。车间主流做法是常规电极全上石墨,特殊窄缝才请铜出场。
等静压石墨一公斤多少钱算合理?
分档次。国产常规细粒料六七十到一百出头,进口料一两百起步,中粗粒的热场坯便宜一截。远低于行情的报价,先怀疑是模压料冒充,切两个方向测电阻率就能现形。
厂家只肯给合格证,不给检测报告怎么办?
退一步,让双方各送第三方检测,费用几百块,谁出都可以谈。连这个都不肯配合的厂家,他自己心里也没底,这种单不接也罢。
热场石墨件用多久该换?
没有定数,跟炉次、气氛和维护习惯关系最大。我们的单晶炉保温筒大概一年半到两年换一次,加热器盯电阻变化,阻值涨超一成就备新件。别等裂了再换,热场件带伤运行,炸一次的损失比整套新件贵得多。