模具脱模剂怎么选?硅油蜡系水性区别
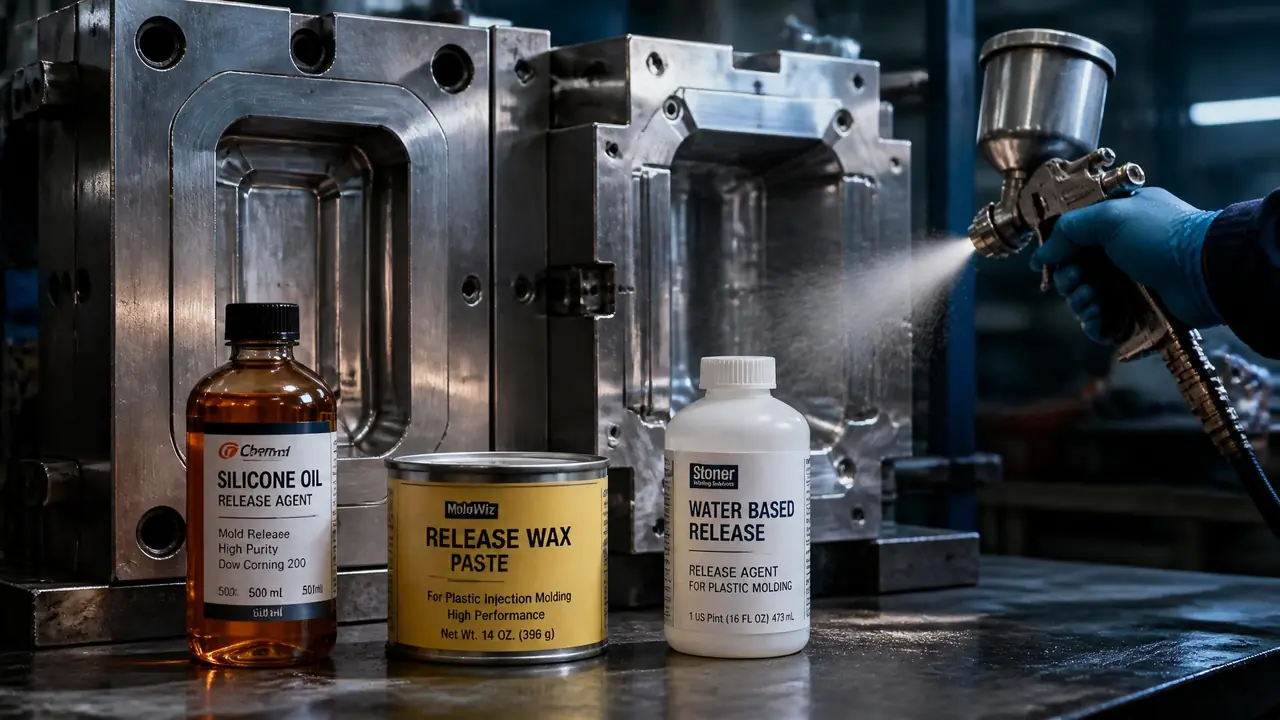
先说结论:模温高、量产大的压铸和注塑活,蜡系和硅油更扛用;小批量外观件和后工序多的,直接上水性。选型的三把尺子是模温、产量、产品表面处理。投产前先拿小桶试模,别整桶上。
车间里最容易被低估的耗材,脱模剂肯定排得上号。一桶几十到几百块的玩意儿,管着产品亮不亮、模具掉不掉皮、交期赶不赶得上。我见过太多老板在钢材和机床上舍得砸钱,到了脱模剂这一环随手抓一桶就开喷,结果产品拉白、模面结垢,返工的工时费比省下的料钱多出好几倍。
这事不复杂,但也不能闭眼买。我的判断很直接:先看模温和产量,再看产品后头还有没有喷涂电镀这类后工序,最后才轮到挑牌子。硅油、蜡系、水性这三大类的边界搞清楚了,九成的坑就绕开了。下文按这个思路一层层拆。
硅油、蜡系、水性,三种脱模剂到底差在哪
硅油扛高温,蜡系耐磨抗粘连,水性干净好清洗,三类脱模剂按模温和产量分工,不存在谁全面碾压谁。表格里是行业普遍水平,具体到某个牌子会有出入,拿到货先看说明书上的稀释倍数和适用温度再下结论。
| 类型 | 耐温能力 | 耐磨性 | 残留与后处理 | 常见形态 | 单次成本 |
|---|---|---|---|---|---|
| 硅油系 | 200℃以上仍稳定 | 一般 | 有机硅残留,后喷涂电镀前必须清洗 | 油性喷雾、乳液 | 低 |
| 蜡系 | 大概120到180℃ | 强,适合连班 | 蜡膜偏厚,要定期洗模 | 浓缩液、固体蜡 | 中 |
| 水性 | 常规100℃上下,改性型能到150℃左右 | 中 | 残留少,清水可洗 | 浓缩液兑水 | 兑水后极低 |
我自己的偏向很明确:压铸和大件连班注塑,蜡系确实比硅油强一截,这是我用下来的感受。蜡膜耐磨,不用每模补喷,产量一上来差距就拉开了。硅油的软肋在残留,产品后面要喷油漆或者电镀,有机硅膜清不干净,涂层必出缩孔。这个坑我踩过实打实的一回,一批ABS外壳返喷了两次,光返喷人工就搭进去小两千,从那以后后工序多的件我一律绕开纯硅油。
水性脱模剂这两年用得多了,环保查得严是个原因,更实际的是车间气味小、模具清洗省事。它娇气的地方在模温:喷上去要靠模具余温把水分烘走,模温忽高忽低,水膜干不透就合模,粘起来比不用还难看。模温想稳,除了温机本身的功夫,模具和模板之间垫一层隔热板也管用,原理和选型可以看这篇模具隔热板的介绍。
价格上顺嘴提一句。油性硅油喷雾一桶18L的大概一百到三百块,蜡系浓缩液居中,水性浓缩液看着单价贵,兑水二十倍之后摊到每模就几厘钱。别光比桶价,算单模成本才公平,这是采购最容易犯的糊涂账。
存放也提一嘴。水性浓缩液冬天别放户外,冻过之后破乳,兑出来浑得像米汤,只能整桶报废。这笔冤枉钱我们交过一次,两百来块,心疼了好几天。
兑水比例和喷涂手法,比牌子更要紧
脱模剂喷不好,换什么牌子都白搭,兑水比例、雾化程度、补喷周期这三件事,比挑牌子更影响最终效果。很多厂换了三四个牌子都嫌粘模,问题多半出在手法上,不在料上。
去年我们车间试过一桶水性蜡系浓缩液,厂家建议按1比20兑。第一批照做,外壳件每50模补喷一次,挺稳。后来手贱,把比例调到1比35想省点料,大概300模之后开始粘模,型腔面拉白,停机擦模搭进去小半天的产能。改回1比22左右,一直用到那桶液见底,没再出过事。这个教训值两百块学费,比听十堂课管用。
喷涂手法上,别对着型腔猛灌。枪距保持20到30公分,雾要细,走枪要匀,喷完看型腔挂上一层薄薄的均匀雾面就够,表面能反光说明喷多了。喷多了轻则产品表面发花,重则堆出橘皮,还得拿清洗剂把模洗了重来,一圈下来比不喷还费时间。
设备上也有一点讲究。静电喷枪出来的膜更匀,省料三成上下,批量大的车间值得上。小厂舍不得这套投入也没关系,把走枪的节奏练稳,匀速两遍薄喷,效果差不了太多。怕就怕图快,一枪怼到底,膜厚薄不均,产品合格率跟着抖。
按工艺对号入座:压铸、注塑、玻璃钢各用哪类
压铸优先蜡系或油性硅油,普通注塑水性够用,玻璃钢手糊靠蜡打底,硅胶模具翻树脂要用专用脱模剂。工艺变了,脱模剂跟着换,别一套料打天下。
压铸模面温度动不动200℃往上,普通水性喷上去,水一碰钢面就汽化,膜根本挂不住。这个场景蜡系和油性硅油是主流。压铸模钢一般用H13这类热作钢,钢面自己扛得住高温,脱模剂负责的是隔热和润滑两件事:喷少了铝液粘模,喷多了型腔积碳,分寸只能试出来。钢材那头的门道,看这篇H13模具钢的详解就够用了。
普通注塑模温60到90℃,正好是水性脱模剂舒服的区间。PP、PE这类软胶本身就容易脱,稀释浓一点都行;工程料和带皮纹的型腔,浓度往上调一档,补喷周期也得缩短。我们车间的土办法是记录每次补喷的模次,三班下来平均值就出来了,以后照着执行,不用靠老师傅的鼻子和手感。
玻璃钢和树脂翻模是另一套路子。手糊件常用蜡系打底,讲究的再补一层聚乙烯醇水溶液做隔离。用硅胶模翻树脂制品的,脱模方案要在做模具之前想好,硅胶本身吃哪些脱模剂、吃多少,都得提前定,选模具硅胶的时候就把这一环谈妥,别等模具做完了才发现粘得死死的,那份钱就白花了。
回到开头那个判断:脱模剂是小事,也是大事。模温、产量、后工序,三样对着查一遍,类型基本就定了;剩下的是兑水比例和手法,拿小桶试,拿废模练。别整桶买回来直接怼生产线,那不叫省事,叫给自己埋雷。
常见问题
水性脱模剂能用自来水兑吗?
有条件用去离子水或者纯净水。自来水里钙镁离子多了,喷嘴容易结垢堵住,型腔上也可能留白点。应急用自来水没事,长期用建议加个小过滤,或者直接买厂家配套的稀释液。
脱模剂喷多了,产品表面发花怎么救?
先用配套清洗剂把型腔的旧膜洗掉,再把兑水比例调稀一档重新试。发花多数是膜太厚,不是料坏了。别想着加温把多余的膜烤掉,烤完更花,只能重洗。
硅油残留会影响后续喷涂电镀吗?
影响很大,有机硅膜是涂层缩孔的头号元凶。后面要做喷涂、电镀、移印的件,最好一开始就避开纯硅油,选蜡系或水性。实在要用,就得把在线清洗的工时和成本先算清楚。
多久补喷一次才算合理?
没有死数,看模温和脱模手感。注塑大概每30到80模补一次,压铸可能每模都要薄喷。判断办法很土:脱模开始费劲、顶出有异响,就是该补了,别等粘模才动。
延伸阅读
模具控温这件事,除了隔热板,加热管的选择同样有讲究,这篇模具加热管的多年经验数据可以直接抄。
顶出不顺畅有时候不全是脱模剂的锅,顶针的选型和维护占另一半原因,参考这篇模具顶针的断裂原因分析。