硅胶模具定制要什么?原型与硬度
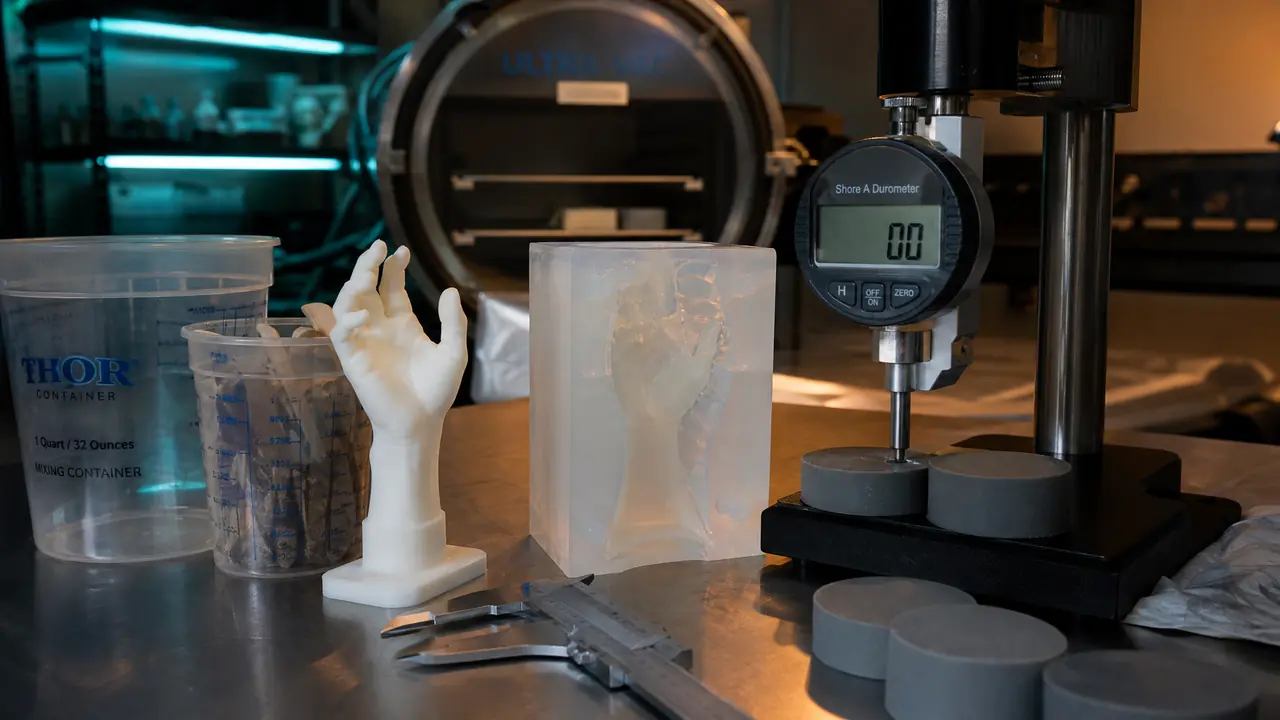
直接给结果:硅胶模具定制的核心就是原型和硬度两件事,原型管精度,硬度管寿命和脱模手感。这两项没定之前别急着谈价,先把手板或实物样品备齐,再按产品用途锁邵氏硬度,试模返工的钱能省一大截。
硅胶模具定制到底要准备什么?见过太多客户,一上来甩张照片就问多少钱,连实物样品都拿不出来。我的看法很直接:原型和硬度没定之前,任何报价都是空中楼阁。原型决定模腔精度,硬度决定能用多久、好不好脱模,这两件事落定,其余参数都是顺藤摸瓜的事。
去年秋天我们接过一个翻模单子,客户做GRC构件,非要最软的胶,理由是好脱模。结果构件自重太大,A15的胶被拉得变形,整个腔体塌了。换成A45重浇一套,一次过。打那以后,我们报价单第一栏永远写着同一句话:先看你的产品,再选硬度。
先备原型,精度才有得谈
定制硅胶模具必须先有原型:树脂3D打印、CNC手板或者现成的实物件都行,尺寸公差控制在±0.2毫米以内,表面别喷厚光油。为什么这么较真?硅胶是1:1复刻,原型上有道划痕,翻出来的每件产品都带着这道划痕,一百个腔一百个疤。
原型材质也有讲究。光固化树脂打印的手板表面最细腻,但有些低价树脂固化不完全,跟加成型硅胶碰上会抑制固化,接触面永远发黏。我们的做法是打印完再二次紫外固化十分钟,然后涂一层封闭底漆。金属件和成品塑胶件最省心,擦干净直接翻就行。
拿不准原型效果怎么办?花半天先浇一个巴掌大的测试块。我们车间管这叫打样模,成本不到一百块,能把打印层纹、缩水、拔模角度的问题提前暴露出来。这一步省下来的,往往就是整套大模的返工费。
原型之外还得想分模线在哪。定在哪条线上,直接决定你每天脱模要跟哪道毛边较劲。经验做法是顺着产品的最大轮廓走,倒扣多的件宁可做成两瓣模加模框,也别拿一整块胶硬掰。我见过有人为了省一个模框的钱,把能做两瓣的活干成了一体模,脱一次模撕一次,第十次整套报废。
硬度选错,翻模次数直接腰斩
硅胶模具硬度按邵氏A选:复杂花纹、倒扣结构用A10-A25,常规手工艺翻模A30上下,大件和平面件用A40-A55,别凭手感拍脑袋。硬度高的胶抗撕裂、耐用,但细节处脱模容易拉伤产品;硬度低的胶柔软好脱,寿命就短。这是笔明白账,看你更心疼哪头。
| 邵氏硬度 | 适用场景 | 大致翻模次数 | 脱模难度 |
|---|---|---|---|
| A10-A20 | 复杂倒扣、树脂工艺品 | 15-30次 | 轻松 |
| A25-A35 | 手工皂、滴胶、蜡烛 | 30-80次 | 容易 |
| A40-A55 | GRC构件、石膏大件 | 80-200次 | 需要熟练手法 |
这张表是我们车间这几年的经验值,各家配方的说法大同小异,具体还得看浇注质量。食品级和工业级也在这一步分岔,选型细则可以看这篇模具硅胶怎么选的文章。我自己的习惯是同一款产品备软硬两套模,小批量用软的省事,上量了换硬的顶寿命。
还有个常被忽略的点:硬度是拿试片测的,跟你实际大件的手感会有出入。同一批A40的胶,浇成薄模片手感偏软,浇成厚模又显硬。所以我们交模时会附一小块随炉试片,客户验货就按试片对,别拿指甲掐模具边缘下结论。夏天车间三十多度时固化的模,硬度会比冬天低两三个点,验收标准得提前说死。
原型和硬度之外,下单前还要定什么?
还要定固化体系和配比:加成型常见10:1,缩合型100:3左右,可操作时间半小时到两小时,灌注前先算清用料公斤数。缩合型便宜、耐高温稍弱;加成型收缩小、精度高,但对硫和胺类物质极敏感,碰到就固化不良。
这个坑我吃过。有次图省事用普通橡皮泥固定原型,浇进去一整桶加成型胶,三天不固化,整桶倒掉,多花六百多。橡皮泥含硫,就是这么霸道。现在车间立了规矩:接触加成型胶的原型,夹具只用PP板、玻璃或铝。配比误差也别超过5%,固化剂多一分胶变脆,少一分三天不干,秤必须准。
用料量同样要算:灌注法一套巴掌大的模具大概用胶0.5-1.5公斤,工业级料一公斤四十到八十块,食品级要翻倍往上。刷涂法省料但费工,适合大件外包。不同胶型的脾气差别不小,拿不定就翻翻这篇工业级和食品级硅橡胶选用指南。算不准灌注量的话直接报产品尺寸,让商家帮你核,比自己拍靠谱。
排泡这一步也别省。胶混好以后放进真空箱抽三到五分钟,看着气泡鼓起来再瘪下去,浇出来的模腔才干净。没有真空箱的,把胶杯举高让胶呈细线流进模框,也能带走一部分泡,效果差一截但聊胜于无。气泡混在腔壁上,翻出来的每件产品都带凸点,后期打磨能把人累趴。
回到开头那张照片:光有图,报价给不准,模更做不好。先把原型备齐,再按产品用途锁硬度,固化体系和用料量跟着定,下单前三句话就能说清需求。这么走流程的客户,我们试模基本一次过;跳步骤的,返工花的钱往往比模具本身还贵。
常见问题
硅胶模具定制一般要多久?
常规单子从确认原型到交模大概7-15天。小件刷涂模三五天能出货,大件灌注模要等胶彻底熟化,赶工期的话最好提前两周下单。
自己在家能做硅胶模具吗?
小件完全可以。买缩合型硅胶和配套固化剂,按说明配比搅拌后静置或抽真空排泡,常温四到八小时就能脱模。失败多半出在配比不准和没排泡这两件事上。
一套硅胶模具能用多少次?
看硬度和产品形状。A30左右的常规模翻30-80次很正常,每次涂脱模剂、用完清洗干净晾干的能过百次。花纹深的模损耗快,翻十几二十次就得评估更换。
翻出来的产品有气泡怎么办?
先查胶有没有排泡,再查灌注方式。从最低点缓慢灌注、把原型稍微倾斜摆放,能带走大部分气泡。要求高的件可以在抽真空环境下固化,气泡基本绝迹。