搪胶模具怎么做?搪塑空心的炉温
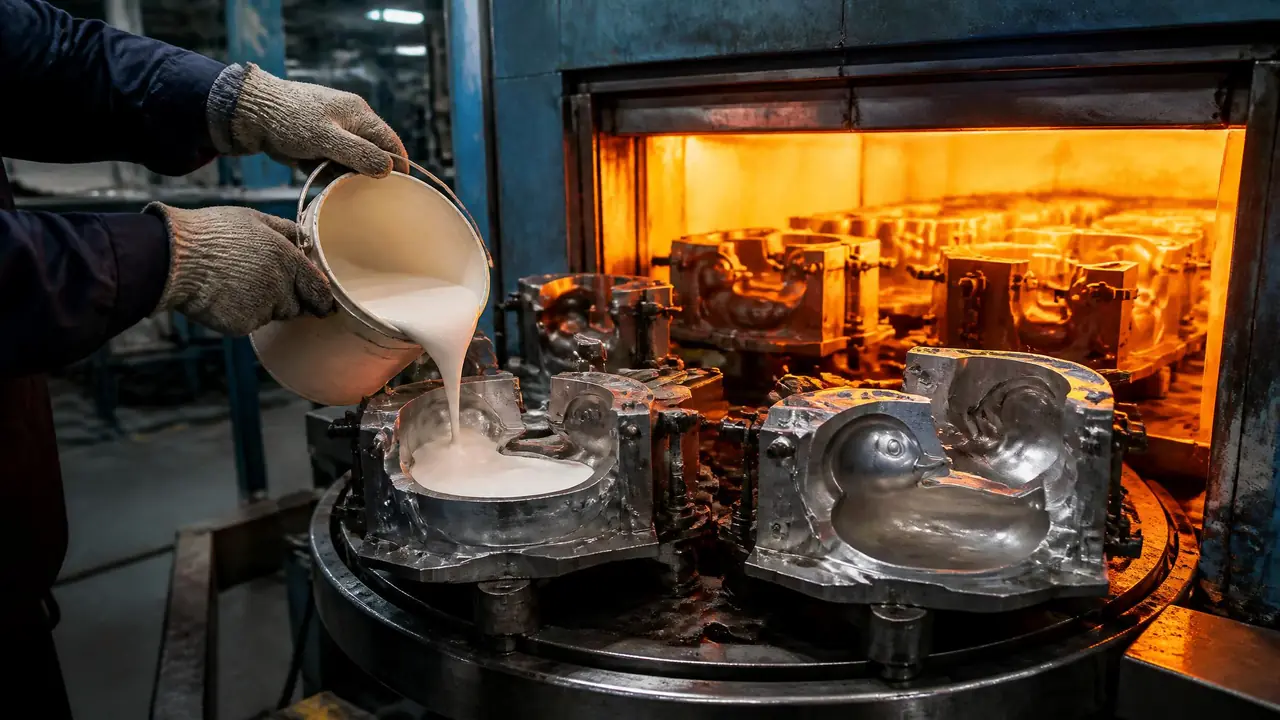
直接给结果:搪胶模具的难点一半在开模,一半在炉温。定型段模温150到160度凝皮,塑化段170度左右烤透,两段曲线守不住,空心壳不是发粘就是发脆。开模之前先想清楚订单量,再定硅胶模、铝模还是电铸铜模。
搪胶模具怎么做?去年有个客户拿着一只网红鸭来问我,说找了几家厂都报不清炉温,我听完就知道他之前踩过坑。做搪胶这一行,模具只是半篇文章,另一半全在炉子里,温度差个十来度,产品要么发粘,要么发脆。
跟注塑不一样,搪胶用的是糊树脂,也就是 PVC 粉加增塑剂调出来的浆料。浆料倒进热模里转一圈,模壁上凝一层皮,多余的浆倒掉,再回炉烤透,出来就是个空心的软壳。洗澡鸭、搪胶公仔、好些盲盒配件,走的全是这条工艺。这篇文章按我们车间那套双炉线的实际参数,把做模和控温两头一次讲清。
搪胶模具怎么做:从原型到上炉五步走
搪胶模具的做法是先雕原型、翻过渡模,再电铸或浇铸出金属模腔,上炉前模温要预热到150度上下,温度不够糊料挂不住壁。下面按顺序拆开讲。
第一步做原型。手办厂多用油泥雕,现在更多直接3D打印,打印件表面要补灰打磨,打印纹路会原样带到成品上,偷不得懒。第二步翻过渡模,小作坊用硅胶翻一遍就够,选材之前可以先翻翻模具硅胶怎么选那篇,食品级和工业级差别不小,做玩具嘴巴里咬的东西更得留神。
第三步是关键,用过渡模翻出金属模腔。路子有两条:一条走电铸,往导电的母模上通电沉积金属,慢慢长出三四毫米厚的铜壳;另一条浇铸铝,铝水灌进砂型,出来再精抛。电铸周期长,我们上回那套等了差不多四个星期。第四步分片合模,空心件基本都是对半开模,耳朵尾巴这类细碎结构单独做活块。第五步上转台,接气管接电,空转几圈看配重平不平,歪着转出来的东西准偏心。
炉温怎么定?两段温度曲线定生死
搪胶炉温分两段:定型段模温150到160度,糊料在模壁凝出一层皮;塑化段170度左右烤透,低了脱模发粘,高了发黄变脆。两段不能省,也混不得。
先讲定型。模具在炉里预热到155度上下,浆料倒进去,转台带着模子转,料挂壁一分钟左右凝住,多余的浆倒回料桶。这一步定的是壁厚骨架,挂壁时间多十秒,壁就厚那么一丝丝,上手一掂就知道。空心成型这个原理跟滚塑模具是一路的,都是转着让料铺匀,只是搪胶的浆稀得多,靠模温凝皮而不是靠冷却结壳。
再讲塑化。定型完的半成品回炉,170到175度烤八到十二分钟,糊树脂在这段才真正熔合,出来才是皮实有弹性的壳。我吃过亏:有一回温控表显示168度,实际炉膛早飘到190度往上,那批鸭子的边角全发黄,一掰就裂,客户验货直接整批退回。打那以后炉门口挂一支独立温度计,温控表说多少不算数,实测量到多少才算数。
炉温稳不稳,很大程度看加热硬件。加热管老化是炉温漂移的常见原因,我们那条线换过一轮管子之后,炉内温差从十来度收到三四度,选型和安装的门道可以翻模具加热管那篇,这里不展开。
气泡、积胶、壁厚不均,先查这三处
搪胶件出问题八成在料和转模上:气泡查糊料脱泡,底部积胶查停转时机,壁厚不均查转轴倾角,最后才轮到动炉温。排查顺序别搞反。
气泡最烦人。浆料搅拌的时候卷进空气,不脱泡直接用,成品表面就是一片针眼大小的麻点。我们车间的规矩是搅拌完抽真空静置十分钟,赶工期也不省这一步。增塑剂受潮一样起针孔,料桶敞口放过夜,第二天准出事,别问我怎么知道的。
积胶出现在最低点。转台停早了,没流走的浆全堆在模底,冷却下来一坨硬块,扔都扔不得。转速一般控制在八到十二转每分钟,倾角压在30到45度之间,让料在模腔里兜得开、流得动。壁厚不均则是另一码事,多半是转轴不正或者配重偏了,厚薄差到0.5毫米,上手一捏就露馅,软壳捏着一边厚一边薄,客户投诉的头号就是它。
铝模、电铸铜模、硅胶模怎么选?
打样和限量款用硅胶或树脂模最省,几百块一套;中小批量走铸铝模;潮玩量产上电铸铜模,纹路最细寿命最长,就是贵和慢。按订单量定,别按感觉定。
三类的差距摆在一起看更直观:
| 模具类型 | 开模成本 | 寿命 | 表面细节 | 适用场景 |
|---|---|---|---|---|
| 硅胶或树脂模 | 几百到两千 | 几十到两百次左右 | 还行,细纹会糊 | 打样、限量款 |
| 铸铝模 | 三五千起 | 上万次 | 要精抛才好看 | 中小批量 |
| 电铸铜模 | 上万,周期三四周 | 数万次 | 纹路最细 | 潮玩量产 |
真要偏心的话,我站电铸铜模。去年开过一套,客户给的样品表面带皮纹,电铸连指纹都拓下来了,成品拿出来人家还以为是手绘的。贵是真贵,一套上万,可按寿命摊到每只鸭子上,比反复修铝模划算得多。
回到开头那只网红鸭。后来那单我们拿旧铜模改的腔,定型155度、塑化172度,试了三轮小样才定版,交货那天客户把鸭壳捏来捏去,说跟原版手感一个样。搪胶模具这事说到底就两层:模腔开得准,炉温守得住,两样都在,空心的软壳才立得住。
常见问题
搪胶模具能用3D打印件直接当模腔吗?
短期打样勉强行。普通光敏树脂耐温一般也就一百零几度,糊料定型要150度上下,撑不了几炉就发软变形。要试也得选耐温树脂,心里有数:搪两三炉就得换,别指望它扛量产。
炉温到了,产品却发粘不熟是怎么回事?
炉温表到了不等于模具到了。模腔是厚金属,热得慢,塑化时间要按壁厚加,两毫米以上的壳普遍要多烤几分钟。拿不准就砍个角看断面,芯部发白就是没透。
增塑剂加多少合适?
行业里常见55到80份,加得多就软,鸭子要软乎乎的手感就往70份上下走。每换一批糊树脂都重打小样试硬度,纸面参数只能当起点。
一套搪胶模具从下单到交模要多久?
硅胶过渡模三五天,铸铝模两周左右,电铸铜模光沉积就得三四周,加上试模调炉温,整个周期普遍一个半月上下。急着出货的,先问清对方电铸池排到哪天。