模具压铸常见缺陷有哪些?气孔冷隔缩松的成因和对策
先说结论:模具压铸的报废件里,气孔、冷隔、缩松三类能占九成,共同抓手是浇口速度、模温和增压建压这三处参数。参数之外先查设备和真空阀,再动手调模。正被批量废品压着的话,先按排查顺序走一遍再动手。
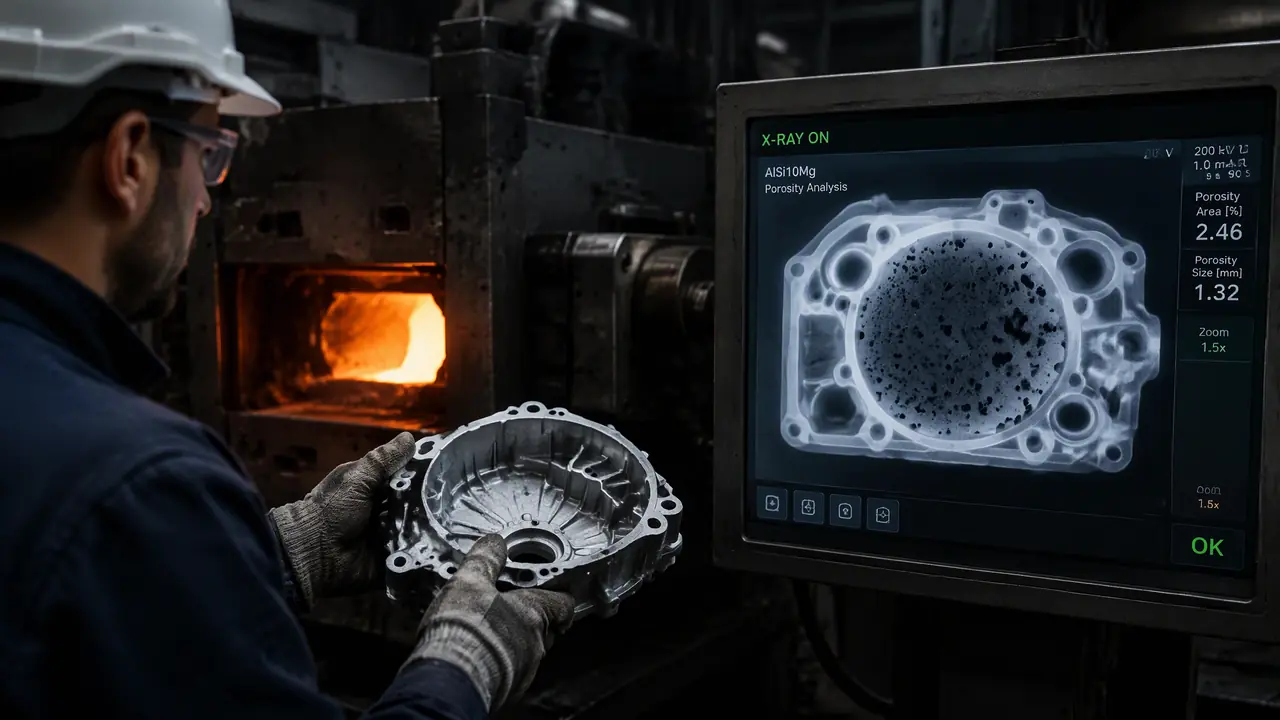
压铸车间最气人的一件事:件从机器上取下来光亮完好,X光一照,里面全是洞。模具压铸的毛病大多长在皮下,肉眼看不出来,等客户探伤报告寄回来,一整批已经躺在待报废区了。我的判断很直接:要抓报废率,先盯气孔、冷隔、缩松这三样,抓到就是大头。
我们车间去年算过一笔账,全年压铸报废件里气孔大概占了六成,冷隔和流痕加起来两成上下,缩松占一成多,剩下的才是拉伤、飞边这类小头。跟同行聊天,听来的比例也差不多。数字不精确,方向不会错:这三类治住了,报废率就剩零头。
气孔:皮下针孔多半是卷进去的空气
气孔八成是卷气,两成是铝液含气量超标。先把浇口速度从55降到40米每秒上下,再查真空阀有没有堵,别急着抬浇注温度。展开讲之前,先把两个来源分开,处理路子完全不同。
卷气的过程你可以想象成倒啤酒。倒太急,杯子里的泡比酒还多。铝液以几十米每秒的速度冲进型腔,料流一旦卷进空气,排气槽又来不及放,高压一压,这些泡就永远留在了件里。浇口速度是最直接的旋钮,行业里铝合金一般圈定在20-60米每秒,我们做电机壳的经验是38-45米每秒最稳。去年一套端盖模从55降到42之后,X光探伤一次合格率从88%拉到了96%,就动了这一个参数。
铝液本身的含气量也躲不掉。回炉料掺多了,氢含量就往上走,压进去照样是针孔。熔炼那头要旋转除气,我们按炉次做密度当量检测,高于2.5就直接回炉重新除气,不做件。这条纪律执行了两年,皮下针孔类的客诉基本绝迹。
真空阀是另一个容易被忽略的环节。装了真空压铸不等于一劳永逸,真空阀每班得吹一次,铝渣一糊住,抽气量悄悄往下掉,气孔跟着回来。我拆过一台机器,真空表读数明明正常,阀片缝里全是铝屑。从那以后车间定了规矩:换班先试抽,真空度上不到-90千帕就停机清阀,不许带病生产。
冷隔:铝水还没汇合就凉了
冷隔的根子多在模温不在铝水温度。模具工作面低于150℃冷隔就批量冒头,模温机打到190-210℃,当天多半能压出合格件。先别急着抬浇注温度,那是下下策。
冷隔长什么样你肯定见过:两股料流的汇合处一道发暗的缝,或者件末端一圈流痕,掰开断面能看出分层。成因说白了就是金属液在充型途中温度掉太快,前沿已经半凝,两股料碰上融不到一块去。
很多人第一反应是把浇注温度往上加,从630℃提到680℃。有用,但副作用大,温度一高,含气量和粘模跟着来,等于拆东墙补西墙。我们试下来更划算的路子是管模温:一套变速箱壳体模,模温机从160℃提到205℃之后,冷隔不良率从6%直接掉到0.5%以内,浇注温度反而降了20℃。模温机的水路要按图纸走通,堵了一条水路,件上对应的位置准出流痕,一找一个准。
水路怎么布置、点冷放哪,压铸模具设计阶段就要定好,模具都开好了再想改,基本等于重开一套。这话不夸张,我们交过学费。
缩松:厚壁处的内伤
缩松是补缩没跟上,增压建压太慢是头号原因。建压时间压到30毫秒以内,热节部位配点冷或局部挤压,比加大浇口管用。缩松和气孔在X光上容易混,后面教你怎么分。
缩松几乎总长在厚壁和热节处:两个凸台交接的根部、螺孔柱子底下、件壁最厚那一段。道理不复杂,最后凝固的地方没有铝水来补,收缩留下的就是海绵状的空洞。位置是它最大的破绽。
补缩靠的是压铸机的增压段。料饼压下去之后,增压要在30毫秒内建起来,把半凝固的铝水往热节里挤。我们翻过一台老机器的记录,增压建压时间从25毫秒劣化到60毫秒,同一套模子缩松批量冒出来,查了三天,最后发现是蓄能器氮气压力掉了。设备老化对缩松的影响,比调浇口大得多,别光盯着模具找原因。
模具侧的办法是给热节降温:点冷管对着厚壁处走,或者干脆改产品,把两壁交接的直角改成圆弧过渡,壁厚比控制在1:2以内。实在压不掉的大热节,局部挤压销也是常见做法,模具复杂度上去了,成本得权衡。铝合金压铸成型的完整原理,压铸模具是什么那篇里拆过,这里只讲跟缺陷相关的部分。
三类缺陷怎么快速区分?
看位置就能初判:气孔散布全件、冷隔贴着料流末端、缩松守在厚壁热节,再用X光确认,别靠断口瞎猜。下面这张表建议存在手机里,车间用得上。
| 缺陷 | 高发位置 | X光与断口特征 | 头号成因 | 首选对策 |
|---|---|---|---|---|
| 气孔 | 分散全件,皮下偏多 | 圆形光滑孔洞,断口见亮皮 | 卷气加铝液含气 | 浇口速度降到40米每秒上下,查真空阀 |
| 冷隔 | 料流汇合处、充型末端 | 发暗线缝,断面有分层 | 模温偏低,前沿过冷 | 模温机打到190-210℃,理顺水路 |
| 缩松 | 厚壁热节、凸台根部 | 海绵状蚀孔,位置集中 | 增压建压慢,补缩不足 | 建压30毫秒内,热节点冷或改圆弧 |
顺序比参数更重要。我的习惯是先看位置定类型,再查设备状态,最后才动工艺参数。见过太多反着来的:一出废品就改浇注温度,温度越加越高,缺陷没好,粘模和飞边先来了。
回到开头那个场景,压铸件的毛病都藏在皮下,猜是猜不出来的。三类缺陷对应的三个抓手,浇口速度、模温、增压建压,都是能落到具体数字上的东西,比凭感觉调机靠谱得多。你手头要是有一批反复修不好的废品,先切两件做断面,靠位置定类型,这一步花不了半小时,方向对了,后面全是在省时间。
常见问题
气孔和缩松在X光片上怎么区分?
看孔洞的形状和分布。气孔偏圆、边缘光滑、散得开;缩松像海绵,一堆细孔挤在一起,而且总在厚壁处。实在拿不准就切一件做断口,气孔的断面能看到光亮的孔壁,缩松是灰暗的撕开面。
浸渗处理能补救气孔吗?
能堵漏,不能恢复强度。浸渗是把密封剂压进连通的孔道,解决泄漏测试不过关的问题,气压壳体类件常用。受力件别指望它,孔洞还在那里,疲劳寿命照样吃亏。做浸渗前先跟客户确认图纸允不允许。
上了真空压铸是不是就没气孔了?
想得简单了。真空只是把型腔里的空气抽掉一部分,铝液里溶的氢它管不着。真空度不够、阀被铝渣糊住,效果照样归零。真空和除气两样都做到位,气孔才能真正压下去。
铝液除气多久做一次?
按炉做,我们是一炉一测密度当量。连续生产超过4小时建议复测一次,回炉料比例一变,含气量马上跟着变。别信目测,铝液吸氢没有任何外观征兆,等看到针孔已经晚了。