拉伸模具视频怎么看门道?起皱、压边力和润滑的细节一次讲透
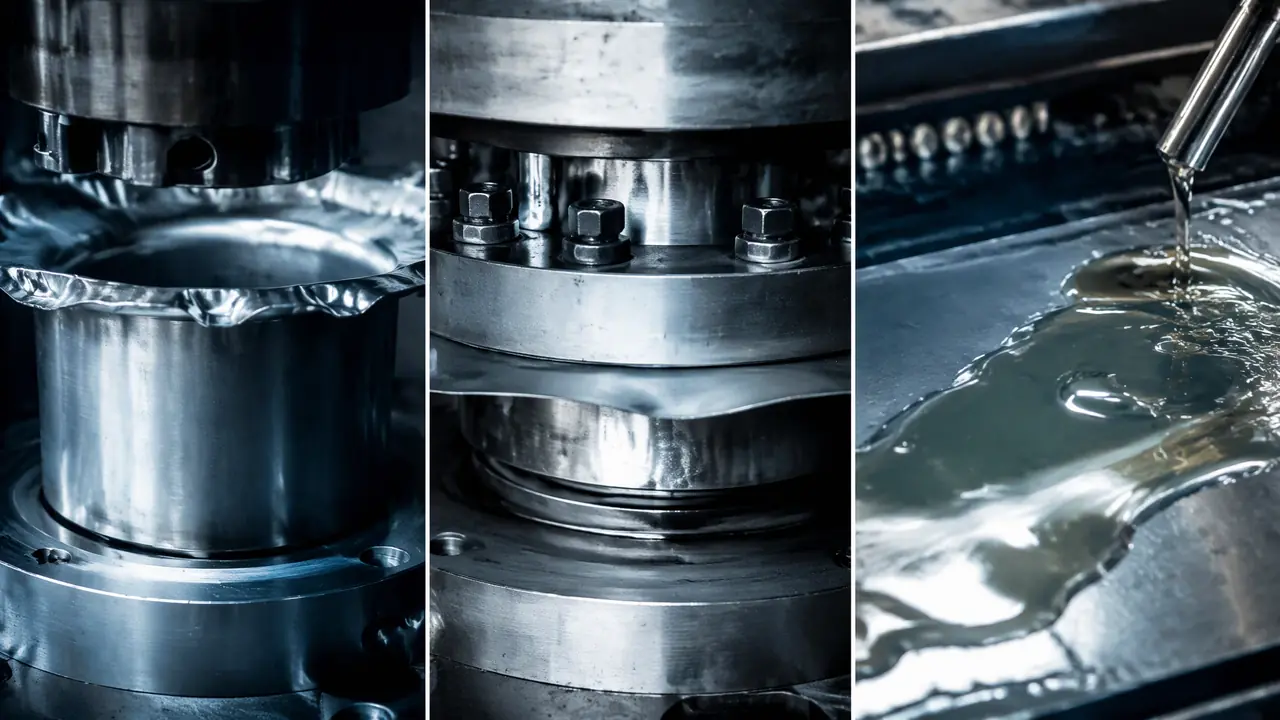
把话放这儿:拉伸模具视频能不能学到东西,取决于你会不会盯起皱时机、压边力变化和润滑状态这三处画面细节,再按行程完整、带参数、敢给失败件三条标准去筛片。实拍调模录像比动画演示值钱,配乐慢放和解压向剪辑基本学不到参数。
上周夜里刷到一条拉伸模具视频,评论区一片"解压""牛",我盯着看了三遍,看的是别的东西:第五秒法兰边开始冒皱,第十一秒皱没了,说明调模的人中途加了压边力。这么关键的六秒,评论区没有一个人提。我干冲压十几年,带过两个徒弟,他们看视频最大的问题就是只看热闹,看完一条记不住一个参数。
这篇就把我的看法摊开讲:拉伸模具视频值得看,但得会挑、知道盯哪里。不会盯的人刷一百条也学不会拉深,会盯的人一条完整调模录像能看出半本工艺手册。
拉深视频里最值钱的三个画面
先盯三处:起皱在行程前段还是后段冒头、法兰料流匀不匀、料面油膜够不够,这三处直接反映压边力和润滑状态。逐个说。
先说起皱时机。法兰起皱不是坏事,它是料流不畅的信号弹。视频里如果行程刚走到三分之一,皱就大片冒出来,说明压边力偏小,或者压边面间隙太大;如果前段料流顺滑,后段突然起皱,多数是润滑被蹭干了,或者凹模圆角附近料温上来了。我见过最典型的一次是拉1.2毫米的DC04料,拉深系数做到0.52,行程后半段皱全集中在四个角,后来把凹模圆角从R4改到R6,皱就散了。这种前后对比的视频,一条顶十条纯展示的。
压边力在视频里看不到数字,但能推断。经验值是压边力大约占拉深力的两到三成,反映到画面上是法兰边的状态:压边力给够了,法兰料的皱很浅、一闪而过;压边力小了,皱会一路带进行程中段。有的视频里机台边上有压力表,或者字幕标了吨位,这种是宝贝,截下来对着自己的机台换算。我们车间200吨液压机拉0.8毫米的SPHC,压边力我一般给到拉深力的25%上下,视频里要是能对上这个量级,发视频的人是真上过机的。
润滑状态最好认。拉得顺的料面在灯光下有一层均匀油膜,反光是连续的;油不够的地方反光断开,料面发白,再严重点出现一道道拉伤的亮线。有的视频用刷子刷油,刷得厚不代表好,油太稠会在凹模圆角堆积,反而压出印子。老实讲,我更偏向看那种拉到一半停机、伸手抹法兰料的镜头,油膜状态一览无余。拉伸油我常用40号这个黏度档,夏天车间温度高就换稀一档的,这个细节视频里很少有人讲。
什么样的拉伸模具视频值得反复看
值得反复看的视频有三个硬指标:完整行程不剪、画面带压力表或吨位数据、敢展示失败件和拉伤痕迹,缺一条就当消遣看。三条全占的,存下来。
先把话说死:实拍调模的完整录像,比任何动画演示都值钱。动画把料流画得再漂亮,也不会告诉你这台机今天压边圈不平、料涂了什么油。我的习惯是看完一条先问三个问题:行程完整吗?有参数吗?敢给失败件吗?三个问题过不了的,看完就划走。
| 视频类型 | 值钱的地方 | 要小心的地方 |
|---|---|---|
| 模具厂实拍调模 | 能看到起皱到消皱的全过程,常带吨位和板厚 | 部分镜头剪掉了前段,看不到初始压边状态 |
| 展会试机录像 | 设备参数全,动作规范 | 打样料和你手里的料差距可能很大 |
| 动画仿真 | 凹模凸模压边圈的结构关系讲得清楚 | 料流过于理想,起皱时刻常常失真 |
| 解压向剪辑 | 没有 | 慢放配乐,全程无参数,纯流量 |
去哪找?设备厂商的试机视频、模具展上现场录的、高校冲压课件里截出来的段落,这三类我基本不会关掉。有条件的话,收藏时在标题后面自己加个标签,比如"DC04-1.2mm-带压力表",半年后回找能省不少时间。这条土办法是跟仓库管理学的,管模具台账的人用得比我熟练。
这几类视频别浪费时间
配乐慢放、全程只有成品特写、拿旋切冒充拉深的视频学不到参数,刷到直接划走,时间留给实拍调模的完整录像。套路拆开看就三板斧。
第一是配乐慢放,一个两秒的行程拉到三十秒,皱在哪一刻出现全被剪没了;第二是拿旋切工艺冒充拉深,料在模里被旋轮一圈圈压下去,看着像拉深,其实是另一门工艺,参数逻辑完全不同;第三是全程只给成品特写,桶拉得再亮,你看不到它破过几件、变薄率压到多少。
对了,说到旋切,真想分清这两门工艺,值得专门找对照视频看一次,看明白旋轮的走刀路线再回头看拉深,思路会清晰很多。
还有一类是拿液压机硬压不锈钢罐头的"挑战"视频,料裂得满天飞,观众当热闹看,对学拉深是负资产——它演示的全是错误边界,却没人告诉你为什么裂。视频里哪怕出现一次"变薄率""拉深系数"这样的词,都说明作者至少是懂行的。我招学徒的时候真拿视频当过面试题,让他挑一条视频里的毛病,能说出"法兰皱带进了中段"的,上手明显比只会背概念的快。
回到开头那条夜刷的视频。看完我在评论区留了句话:第五秒起皱、第十一秒消皱,中间那六秒才是整个拉深最值钱的画面。后来发视频的人回复说,那段他前后调了三次压边圈。你看,真东西一直都在视频里,只是没人替你标出来。学会盯起皱时机、压边力、润滑这三处,再把骗流量的套路筛掉,刷视频这件消遣就能变成你的免费调模课。
常见问题
手机屏幕能看出压边力够不够吗?
能看出大概。盯法兰边,皱浅且很快消失,基本就是压边力到位;皱一路带进行程中段,就是偏小。想精确还得看画面里有没有压力表入镜,光靠屏幕猜吨位不靠谱。
零基础先看动画还是实拍?
我的建议是先看两三条动画,把凹模、压边圈、凸模的位置关系搞明白,然后马上转实拍。动画看多了容易把料流想得太理想,实拍才是真正的考场。
视频里不锈钢一拉就裂,是不是不锈钢不能拉深?
能拉,只是难。不锈钢的拉深系数比低碳钢苛刻,一次拉深比一般做到0.55到0.6,还得配黏度高一点的拉伸油。视频里看着一次到位的件,多半前面已经走过一两道拉深了。
拉深视频里的"咔咔"声正常吗?
轻微连续的闷响,多半是料流过凹模圆角的正常声音;尖锐的"吱吱"声是润滑不足在拉伤料面,听到这种,基本可以判断这条视频里的件不会太好看。
为什么很多视频拍得那么短?
平台机制决定的。完整调模可能要一小时,没人看完,作者剪成几十秒是为了完播率。可门道恰好都在被剪掉的那段里,所以才要学会主动去找长视频和完整录像。