汽车塑料模具怎么控外观?A面的标准
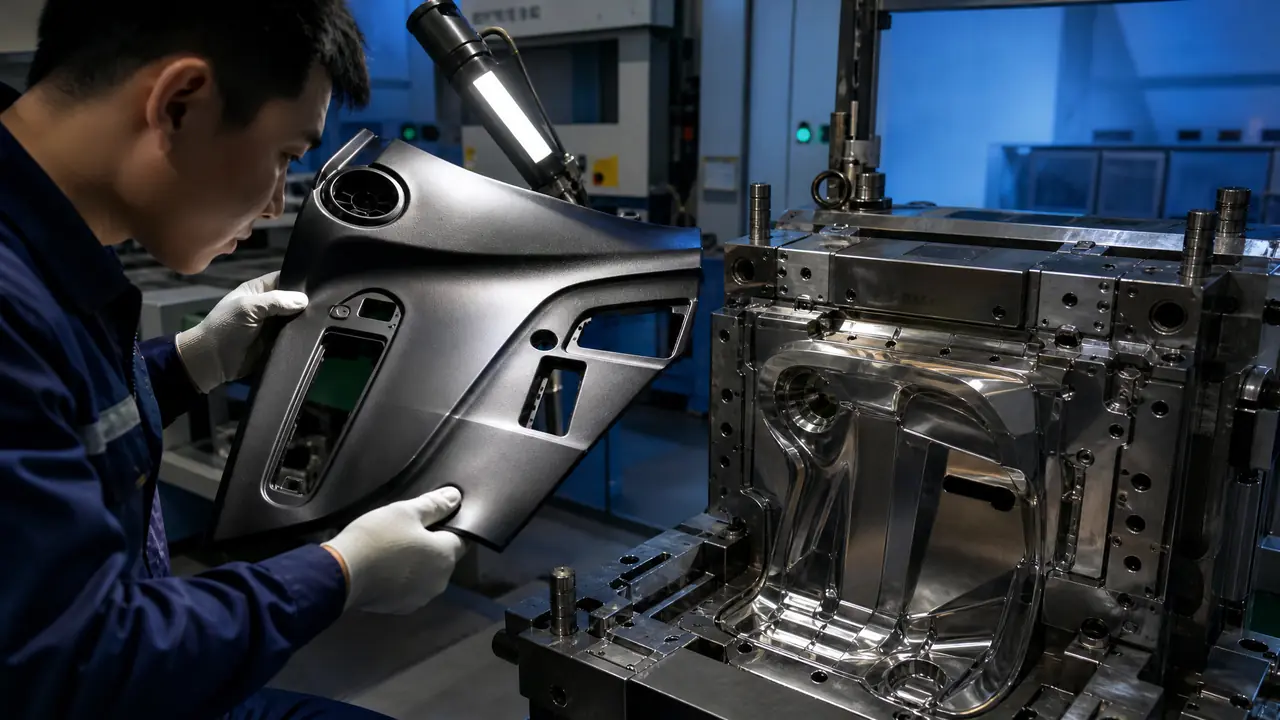
我的判断是:A面不是抛得越亮越好,而是按整车厂的外观等级要求反推整套模具方案,钢料、抛光、浇口、顶出要配套。没有外观等级确认,报价和验收都谈不了。先拿到等级定义,再动手。
上个月有家做内饰件的厂子来找我,一套汽车塑料模具试了三模都没过,卡在A面一条细熔接线上,位置正好在主驾视线正对面,验货的人拿手电一照就打回。负责的师傅很郁闷,钢料买了好的,抛光也抛了一个礼拜,怎么还出这种问题。我的判断当时就给出来了:问题不在抛光,在浇口位置,方案定稿那天就错了。
这类事我见过不止一次。很多厂把A面当成"抛得亮一点",觉得模具钢买贵点就万事大吉。真到整车厂验货那天才知道,A面是一整套从图纸到签字的判定体系,浇口、分型、顶出、抛光等级,哪一环掉链子都过不了。
A面到底是什么?车厂的外观等级怎么分
A面就是装车后乘员和路人直接看得到、摸得到的外观面,车厂按可视程度把内外饰分成A、B、C三级,A级要求最严。中控面板、门板上半段、仪表台正面,这些装车后视线一扫就到的位置都算A面。B面是开关门才看得到的区域,比如门板内侧、储物格内壁;C面基本藏起来,主要查功能不查观感。
但各家车厂的分法并不统一。有的按面分级,有的按区域编号,同一个保险杠,这家把整个正面算A面,那家只把牌照板以上算A面。所以接汽车件第一件事,是让客户把外观等级图发过来,图上每个面标清楚等级,白纸黑字。口头说一句"按A级做",后面扯皮没完。
A面缺陷判定:什么能留什么不能留
A面上熔接线、流痕、银丝、缩痕、顶针印、划痕基本零容忍,缺陷是否允许以正常视角、规定距离下看不看得到为准。多数车厂的标准是:人眼距离300-500mm、光线500-1000勒克斯,看3-5秒判定。
为了省得大家翻各家的标准文件,我把通用版整理成一张表:
| 面等级 | 典型位置 | 允许缺陷 | 判定方式 |
|---|---|---|---|
| A面 | 中控面板、门板上部、仪表台正面 | 不允许熔接线、流痕、缩痕、顶印、划痕 | 300-500mm直视,规定光照 |
| B面 | 门板内侧、B柱、储物格内壁 | 轻微流痕可接受,不允许明显熔接线和缩坑 | 500-800mm观察 |
| C面 | 座椅下方、线束区 | 允许工艺缺陷,主要查强度和装配 | 功能判定为主 |
表格是通用版,各家车厂都会在自己的标准里加码。我碰到最严的一家,A面连抛光纹路方向都有要求,顺光看和逆光看都得一致。老实讲,这种标准下抛光师傅的手艺比钢材本身还重要。
模具端怎么保住A面:钢料、分型、浇口、顶出四道关
保A面的核心是让所有工艺痕迹避开可视区:分型线走棱边,浇口和熔接线藏到B面,顶出改斜顶或推块,钢料按外观等级选。这四道关在图纸阶段就得过一遍,等试模出事再改就是双倍代价。
先讲钢料。普通结构件用P20就行,A面高光件我一般推荐718H或者2738预硬钢,组织均匀,抛光能上得去。遇到镜面要求特别高的,得上S136这类不锈模具钢,往镜面级里抛。钢料差一个档次,抛光工时翻倍还不一定亮。
分型线是第二个坑。A面上出现分型痕或者飞边,整套件基本就是报废级别。分型面要尽量沿着产品的棱边或者非可视区走,碰到曲面分型拿不准的,宁可多花一周时间在分型面上死磕。这块我写过更细的拆解:模具分型面怎么选,碰穿插穿、飞边和曲面分型一次讲透,可以对着看。
浇口位置直接决定熔接线在哪。开头那套中控面板,T1试模熔接线正好在正面中间,后来改成热流道针阀时序进胶,先开中间阀针、再开两侧,把熔接线挤到装配槽里,T3才过。做汽车A面件,热流道基本是标配,阀针时序是治熔接线最管用的一招,原理可以看这篇热流道模具的浇注系统全解析。
顶出痕迹是最容易忽略的一关。A面用普通圆顶针,顶白、顶高零点几毫米,装车后反光一照全露馅。A面区域的顶出要么用斜顶从侧面带,要么把顶针全挪到B面的加强筋上。我自己吃过亏:早年一套出风口面板,顶针留在了A面边缘,试模看着没事,装车逆光一看一圈印子,整套模改顶出结构,多花两万多,工期还拖了十天。
抛光等级别听口头承诺。行业通用Spi-SPE标准,A1算镜面,A2算高光,再往下是普通光洁。谈合同时把等级和检测方法写进去。一个300×200mm的A面高光块,抛光工时一周起步,费用比普通抛光贵三到五倍,这部分钱省不得。
还有变形量。A面平整度差个0.2mm,装车后配合缝隙看着就是歪的。精密件的平面度和轮廓度要单独提要求,思路跟精密注塑模具公差控制到0.01mm是相通的,图纸阶段就把公差标死,别留到试模再谈。
试模到量产:A面验收怎么盯
试模验收A面别在车间随便看,要按车厂标准打光、按距离看,高光件还要看模温稳定后的连续模次。只看第一模,大概率要返工。
为什么强调连续模次?模具刚开机模温不稳,前几模往往偏亮偏润,等模温爬到设定值、生产节奏稳定之后,缩痕和应力痕才现原形。我们车间的做法是连续压50模,中间抽5模按标准光照摆在一起看,一致性没问题才谈签字。
光照也有讲究。普通车间顶灯下看A面,很多缺陷根本看不见。要拿可调角度的光源斜着扫,银丝、抛光纹、轻微流痕一照一个准。有条件的话按车厂要求的500-1000勒克斯布光,没条件至少拿个手电斜照,比裸眼强太多。
最后提醒一句,签字之前把A面留样封好,双方各存一套,编号拍照归档。量产扯皮的时候,样件就是唯一依据。
回头看开头那套卡了三模的内饰模具,问题从头到尾就一个:方案阶段没人盯着熔接线位置。A面的功夫全在前面,钢料、分型、浇口、顶出在图纸阶段就得按等级过一遍,等试模出问题再改,钱和时间都是双倍起步。接单先要外观等级图,报价先把抛光等级和验收标准写清楚,这是最省事的路径。
常见问题
汽车塑料模具为什么比普通注塑模具贵?
贵在钢料和工时。A面要求的抛光等级、钢材均匀性、热流道配置,都比普通件高一档,抛光工时动辄多出一两周。行情上同类结构的汽车模具报价大概是普件的1.5到2倍,具体看外观等级定。
A面能做皮纹吗?
能,而且保险杠、仪表台大量在用。皮纹本身能盖住流痕和熔接线,对模具的要求换成了咬花均匀度和脱模斜度。咬花前必须先把基面抛光到位,皮纹板选定后深度和斜度要匹配,不然脱模拉伤。
高光A面总出现料花怎么处理?
料花多半是烘干不到位或者模温太低。PC、PMMA这类材料含水率得压到0.02%以下,料斗烘干4小时起步。模温我建议高光面做到90-110℃,模温上去了料花基本消失。
量产时A面划伤了责任怎么算?
看划伤环节。注塑出模后到包装前的责任在注塑厂,包装后的运输划伤看合同约定。这也是封样留档重要的原因,签收时按留样标准现场照光验收,当场划定责任。