注塑模具钢怎么选?按产量和塑料特性查这张决策表
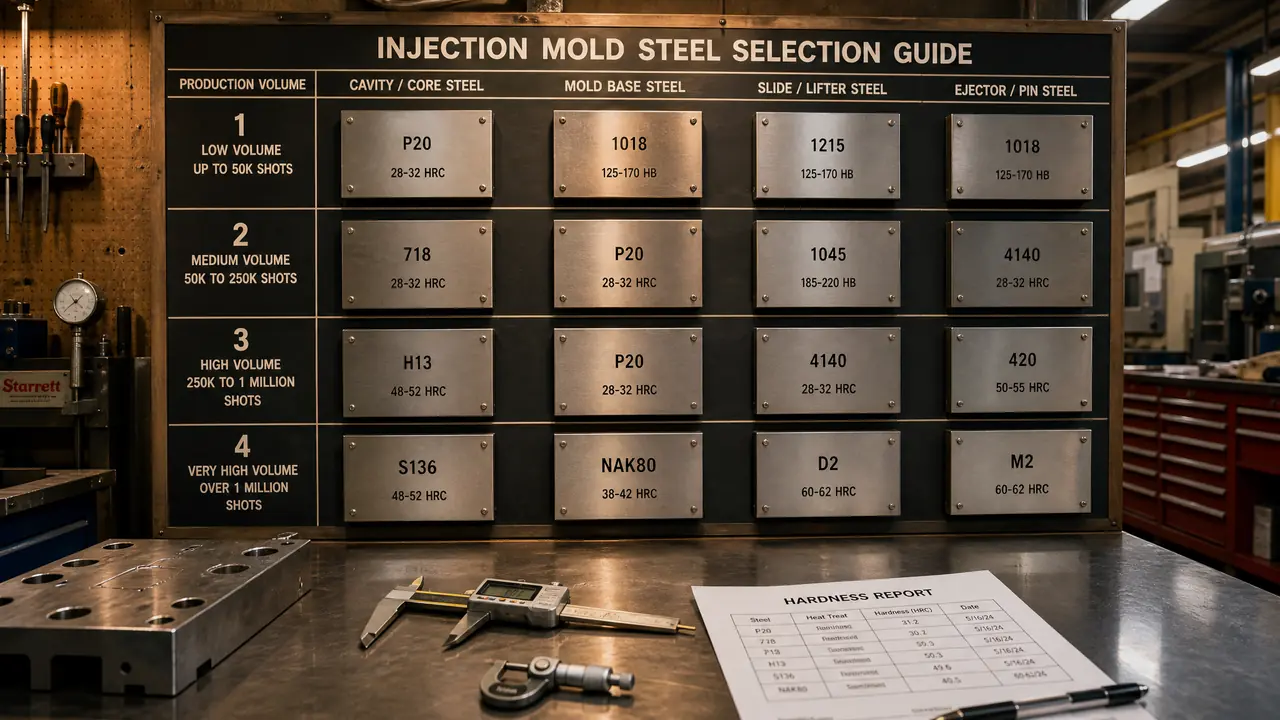
答案很短:注塑模具钢不是越贵越好,是越合身越好。一副模该打多少万模次、塑料里有没有玻纤和腐蚀成分,这两个数定了,钢料档位就定了。这篇把决策表直接给你,照着核报价单,八千块的差价从哪省的你一眼能看出来。
接单的干久了,最怕客户开口就问你家用什么注塑模具钢。我的答案永远是:先别挑钢,先报产量和塑料。上周三晚上,宁波一个客户连发三份同行报价单过来,型腔一行分别写着718H、P20加氮化、S136,总价差了八千块,他问我哪份在坑他。我说没谁坑你,这三份单子背后是三种产量预期,你先告诉我这批件打算打多少模次。他愣了半天,答不上来。
这话不是抬杠。型腔钢料的钱要摊到每个产品头上去算,同样两万多的料,一副打五万模次和一副打八十万模次,单件模具成本能差十几倍。跟买皮卡一个道理,一周跑一趟菜市场的人,没必要上柴油四驱。可车间里天天有人反着干:客户明明十万模次的小单,模具厂给他配五十万档位的料,美其名曰耐用,多花的钱最后全摊进货价里。反过来更惨,单子写着三年百万模次,型腔用最便宜的P20顶着,打到十五万模次表面拉毛,产品拖花,客户直接扣尾款。
我自己就吃过一回闷亏。前年一副蓄电池盖模,业务接单时没问产量,我按老习惯配了718H。结果客户这条产品线一做四年,累计一百一十多万模次,打到第五十三万的时候分型面开始塌角,飞边越打越大。修模、补焊、重新走一遍热处理,前后搭进去三万八,还停了两周机。从那以后我立了规矩:接任何模,第一句问产量预期,第二句问什么塑料。
选注塑模具钢先问两个数:产量和塑料脾气
注塑模具钢不是越贵越好,是越合身越好。下单前把两个数问死:一是这副模预期打多少万模次,二是塑料里有没有腐蚀性成分、加没加玻纤,这两个数定了,钢料档位基本锁死。
有人觉得这么问显得外行。说实话,恰恰相反。客户能报出"这条产品线跑三年,年量四十万件",模具厂报价都会认真三分,因为对方懂行,糊弄的成本高。我们业务组现在有条死规矩:询价单上产量和塑料两栏空着的,一律不报价,退回去先问清楚。
为什么偏偏是这两个数?模具报废,八成不是整体打穿,是型腔表面先出问题。表面出问题无非三条路:磨的、腐蚀的、压塌的。产量对应磨损,塑料对应腐蚀,合模精度对应压塌。前两个数下单前就能算出来,第三个靠设计和日常保养,跟选钢关系不大。
产量分四档:钢料和价位跟着走
按我的经验把产量拉成四档:十万模次以内P20就够,三十万档上718H,五十万以上带玻纤直接H13淬硬,百万模次的外观件考虑S136加淬硬,每往上一档钢料每公斤差八到十块。
| 产量预期 | 型腔常用钢 | 出厂状态 | 参考价位 |
|---|---|---|---|
| 5万模次以内,打样小件 | P20,或45钢镶件 | 预硬HRC28-32 | 13-18元/公斤 |
| 10-30万模次,通用件 | 718 / 2738 | 预硬HRC30-34 | 18-26元/公斤 |
| 30-50万模次,主力量产 | 718H | 预硬HRC33-38 | 24-32元/公斤 |
| 50万以上,带玻纤 | H13 / 2344淬硬 | HRC48-52 | 32-48元/公斤 |
| 百万模次,透明外观件 | S136 / 2083 | 淬硬HRC48-52 | 35-55元/公斤 |
单价看着差得不多,落到一副模上是另一回事。中型模具的型腔块加镶件通常一百二到二百公斤,P20跟S136一公斤差二十块上下,钢料价差四千左右,连加工带热处理能拉开八九千。这就是为什么一模一腔的外壳模,有人报五万二,有人报六万一。
五十万模次这个坎,再多说两句。普通 ABS 外观件,718H打五十万模次问题不大;同样是五十万,玻璃感外观件就要换S136淬硬,因为高抛光面稍微拉毛客户就拒收。档位表是底线,不是天花板,产量卡在两档交界的时候,我建议往上报一档,省得中途翻车。
八千块的差价,客户还在微信里来回砍。你从钢料上省下来,三个月后它连本带利从修模单上要回去。
塑料特性怎么改这张表
塑料脾气记三条:PVC和阻燃料受热放腐蚀性气体,必须上S136、2083这类防锈钢;PA、PC加玻纤超过两成就咬钢,得淬硬或表面氮化;POM不腐蚀但缩水大,普通718H就能应付,没必要加钱。
玻纤咬钢是肉眼可见的。我们做过一个不严格的对比:同一副PA6加30个点玻纤的接插件模,一半型腔用718H氮化,一半直接H13淬到HRC50。打到十万模次拆开看,718H那半边分型面用指甲能刮出毛刺,H13那半边拿棉布一擦跟新的差不多。从那副模起,厂里玻纤超过20%的活一律淬硬,不再讨价还价。
PVC这个老狐狸,腐蚀专挑死角下手。型腔大面看着没事,运水接头、镶件缝这些积水的地方先烂穿,运水一串水,整个模架泡锈。所以PVC模不光型腔要防锈钢,滑块、压条这些碰到气体的活动件也得跟着换料,这笔钱省了就是给自己埋雷。
对了,插一句很多人忽略的:透明件除了防锈,还得看钢料纯净度。S136和2083都能抛镜面,但杂质多的便宜料抛到镜面标准会现砂眼和黑点,返抛两三次,工时直接赔穿。做医疗、光学件的,这一档别心疼钱。
决策表落地:三个动作定档位
拿决策表选钢就三步:下单前把产量和塑料填进去定档位;拿到报价单先核钢料一行对不对得上,追一句出厂硬度和质保书;签合同把牌号、硬度、炉号写进去,三步做完,钢料环节基本没有坑。
给三个动作各配一句提醒。填产量的时候宁可往大报一档,留两成余量,产品卖爆了订单翻倍的情况太常见;核硬度的时候嘴上说的不算,让料行出光谱单和硬度报告,炉号对得上才算数;写合同的时候把"掺假按材料费五倍赔偿"加进去,敢写这句的供应商,料一般干净。
跑外协的兄弟再加一步:问清楚对方常备哪几档料。有的小厂常年只进P20,你订单里写S136,他临时去市场调货,调来什么炉号你自己想。常备料和调货料差的那点价,买不回你验料的功夫。
再说回那个宁波客户。第二天他回了产量:年三十万件,PP加滑石粉,合同期两年。我按六十万模次给他锁了718H,报价落在五万八。后来他跟我说,另外两份单子他也会看了,一份是真材实料贵在热处理,一份就是靠降钢料档位压的价格。一张决策表,省的不是钱,是往后两年天天盯质量的精力。
常见问题
先打P20凑合用,以后再换钢料行不行?
镶件式模具可以这么干,型腔做成镶件,打坏了单独换芯,换一副芯几千块就够。整体开腔的模没法中途换钢,所以小批量的活做镶件结构,是给自己留后路的好办法。
决策表里的价位是含税价吗?
我写的是市场现金价水位,各地区差三到五块正常,整批拿料能谈下来一到两块。比行情低超过20%的,先往掺假上想,别急着捡漏。
客户不肯透露产量怎么办?
换个问法,问他这个产品准备卖几年、一年大概卖多少件,两个数一乘就是产量。再不肯说的,按三十万模次的中档配718H最稳,宁可贵一点也别赌低档料。
一副模具的型腔和模架必须用同一种钢吗?
不需要,行里也基本没人这么干。模架扛结构,预硬钢甚至碳钢就够;型腔扛磨损和腐蚀,按决策表单独选。报价单上模架和型腔写同一个牌号,反而要多问一句是不是整副在抬价。