哈夫模具结构是什么?侧向分型成型的经典方案
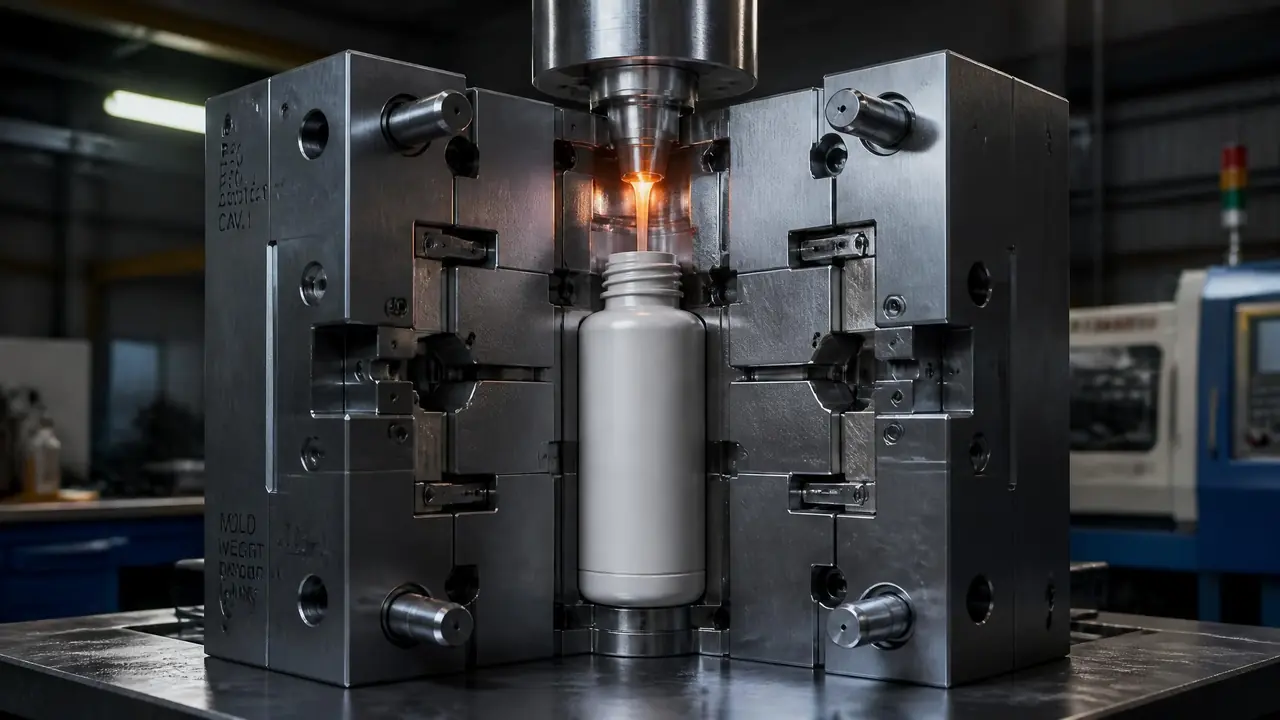
先说结论:哈夫模具结构就是两块对合的滑块从侧面抱住制品、开模时向两侧让开的侧向分型方案,专治整圈倒扣。它不便宜,但环形倒扣目前没有更省的替代。拿到产品图先确认合缝线位置能不能被接受,再谈价钱。
客户发来的产品侧面一整圈倒扣,普通注塑模具顶不出来,这种活多半要上哈夫模具结构。它是侧向分型成型的经典方案:两块哈夫块像两只手掌,合模时从左右把制品抱住,开模时向两边让开,倒扣就解开了。哈夫是英文 half 的音译,模具一劈两半对合,名字起得很直白。
我第一次跟哈夫模,是给一家做化妆品瓶身的工厂跟T1试模。瓶身上有一圈 logo 凹槽环,深度大概 1.2 毫米,绕瓶身整整一圈,斜顶够不着,做嵌件又没法脱模。那套模让我把哈夫结构的每个零件都上手摸了一遍,也踩了合缝线的第一个坑。想先把注塑模具的整体框架捋清楚,可以看我之前写的注塑模具结构基本常识,回来看这篇会顺很多。
哈夫模具结构拆开看:几样核心件各管一段
哈夫模具的核心是两块对合的哈夫块,斜导柱负责拨开它们,锁紧块负责在注射时压死它们,限位螺丝挡住退出距离,三样配合缺一不可。听着只是"两侧各半块",实际零件比这句话多得多。
哈夫块本体常用 718H 或 P20 预硬钢,中小批量够用。产量上到几十万模次,贴合面要淬火加氮化,不然研配好的面几个月就压塌。我见过一套模的哈夫块用 H13 淬到 HRC50 左右,跑了一年多贴合面还是平的,这个钱花得值。
斜导柱的角度一般做 15 到 20 度。角度小,抽芯慢但稳;角度大,开模没多少行程就抽完了,斜导柱和斜孔磨损明显加快。行程的算法不复杂:倒扣深度加 2 到 3 毫米安全量。瓶身那套模倒扣 1.2 毫米,实际抽芯行程做了 11 毫米,量给得宽,是因为哈夫块要完全脱离产品外形才算让开。
锁紧块,很多厂叫铲基,是这套结构里最容易出事的零件。注射时熔体往两侧撑哈夫块的力不小,斜导柱根本扛不住,全靠锁紧块的贴合面顶住。贴合面研配要用红丹检查,接触面积吃到七八成以上才算过关。冷却也是难点,哈夫块是活动件,水路不好走,小件直接上铍铜镶件导热,大件才在块体里钻细水路。浇注、顶出、冷却、抽芯这几大系统怎么配合,这篇四大系统拆解讲得比我细。
一次注塑循环里,哈夫块按什么顺序动?
开模时斜导柱先拨着哈夫块外移让开倒扣,产品留在主型芯上再被顶出;合模时锁紧块压死哈夫块,扛住整个注射压力。顺序反了或者少一步,模就要出事。
具体走一遍:注塑机开模,动模后退,斜导柱从哈夫块的斜孔里往外拨,两块哈夫块沿着压条导轨向两侧滑,前 20 到 30 毫米的开模行程基本都在做抽芯。哈夫块退到位后有限位螺丝拉住,不会顺着惯性飞出去。别小看这道保险,我听同行讲过哈夫块掉进料头堵喷嘴的事故,一台注塑机停了半天。
抽芯完成之后才轮到顶出。产品这时已经跟哈夫块脱开,只剩主型芯抱着内腔,顶针一推就下来了。合模是反过来走:哈夫块先被斜导柱引导复位,末了锁紧块的斜面压上去,把两块对死。哈夫模具合模那声闷响比普通模要实,那是锁紧块吃上力了。整套顺序是靠开模行程和斜面角度硬排出来的,装配差一点,试模就给你颜色看。
合缝线与披锋:哈夫模具绕不开的两个坑
两块哈夫块的贴合面会在产品表面留一条合缝线,研配不到位就渗料出披锋,外观件要在画图阶段就跟客户确认这条线走哪里。这是哈夫方案的原生代价,消不掉,只能管好。
瓶身那套模的T1就栽在这里。试出来 20 件,我拿塞尺沿合缝线量,披锋最厚 0.08 毫米,指甲能明显刮到,客户当场拒收。拆模涂红丹一查,锁紧块贴合面只碰了不到五成,边缘一圈虚贴。烧焊重新研配,接触率做到八成以上,T2 的披锋细到塞尺都难插,这事才算翻篇。合缝线位置也有讲究,画分型面时能挪到棱边或者 logo 槽里,就别留在光面上。分型面怎么躲外观区,分型面那篇里的原则直接照用。
还有一次翻车更隐蔽。另一套哈夫模试模时,产品侧面鼓了一条细缝,起初以为是锁模力不够,加了几吨没用。后来发现是哈夫块底部垫了切屑,研配面被顶开一丝。清干净重试,缝就没了。所以跟哈夫模,车间卫生不是面子问题,是精度问题。
哈夫、斜顶、螺纹退扣,倒扣方案怎么选?
整圈或大范围侧面倒扣选哈夫,局部小卡扣用斜顶更省,真螺纹才值得上退扣机构,别为几毫米倒扣上重装备。我的倾向很明确:方案往小了配,够用就好。
| 方案 | 吃哪种倒扣 | 成本与周期 | 典型产品 |
|---|---|---|---|
| 哈夫块对合 | 环形整圈倒扣、大面积侧凹 | 比普通两板模贵三到五成,结构稳 | 化妆品瓶身、蓄电池壳、球类 |
| 斜顶 | 局部卡扣、小倒扣 | 便宜,行程有限 | 壳体内侧卡扣、小窗口 |
| 螺纹退扣 | 内外真螺纹 | 最贵,机构复杂周期长 | 瓶盖、螺纹接头 |
哈夫确实比斜顶贵一截,这是我用下来的感受。但整圈倒扣没有第二选项,斜顶做成环形会被自己别死。价格上行业普遍的量级是:同样大小,哈夫模比普通两板模贵 30% 到 50%,主要贵在两套研配面、导轨压条和更长的钳工工时。省钱的空不在结构上,在分型面设计,合缝线安排得好,研配工时能砍下不少。
回头再看开篇那个判断:环形倒扣绕不开哈夫,那就把心思花在两处,一处是合缝线走位,一处是锁紧块的研配质量。图发出去谈价之前,先把这两条跟模具厂聊透,试模的时候你会少吵很多架。
常见问题
哈夫模具一定比普通注塑模具贵很多吗?
不一定。小件哈夫模就是在两板模基础上加两块滑块和锁紧块,涨两三成很常见;真正贵的是抽芯行程大、哈夫块要淬火氮化的大模。报价时让模具厂把研配工时单独列出来,水分一眼就能看到。
哈夫块用什么材料做合适?
中小批量用 718H 或 P20 预硬钢就够了,还省一次热处理。产量上到几十万模次,或者产品是加玻纤的料,再考虑 H13 淬火,贴合面做氮化抗咬合。
合缝线能不能彻底消除?
消不掉。两块对合就必然有痕,能做的是把线挪到非外观面、控制披锋厚度,必要时后加工抛光。谁跟你说哈夫模能做出没有合缝线的产品,你多留个心眼。
哈夫块的抽芯行程怎么算?
倒扣深度加 2 到 3 毫米安全量。斜导柱角度常用 15 到 20 度,角度大抽得快但磨损快,角度小更耐用。拿不准就让设计画张行程示意图,斜导柱长度够不够一眼能看出来。