生产塑料模具怎么排产?一模几腔、机时费和水口料的成本账
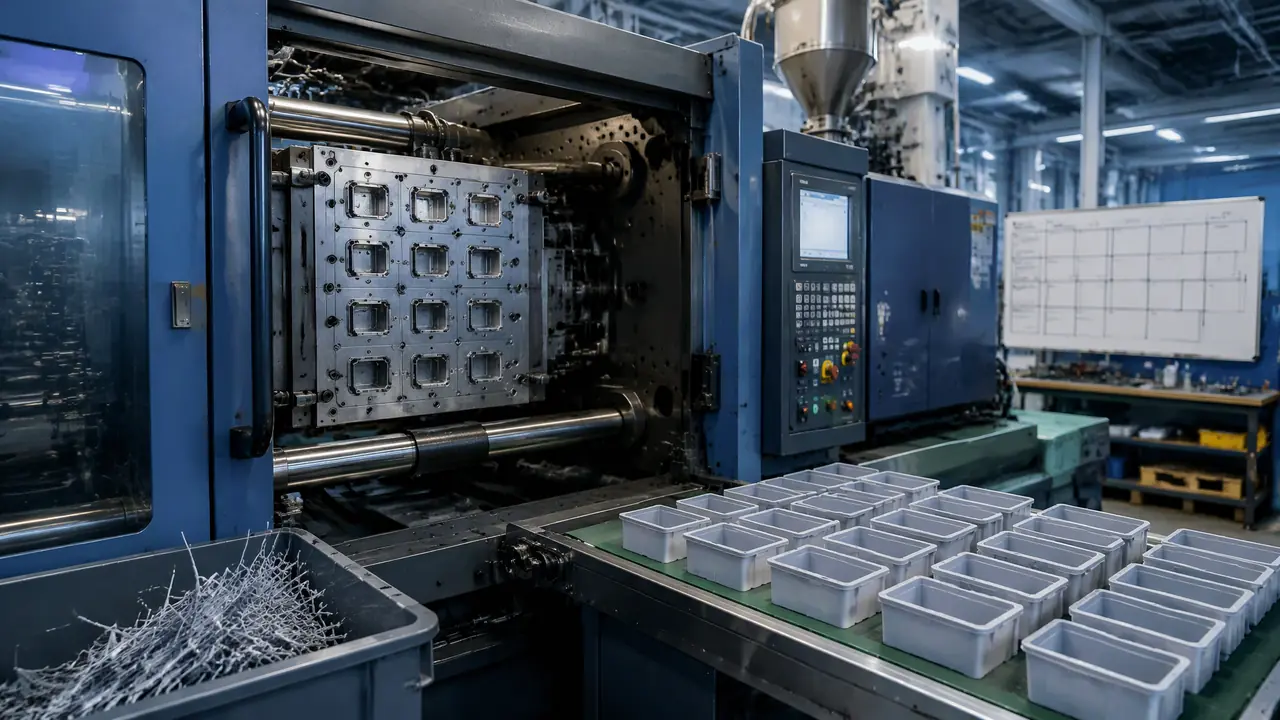
把话放这儿:塑料件量产赚钱不赚钱,开模之前就定了。一模几腔、机时费一小时多少、良率能不能压住、水口料怎么回账,这四笔算清了再下单,比对着模具费砍价管用得多。
生产塑料模具的量产单,最怕开模之后才发现账算错了。上个月一个老客户拿着PP收纳盒的图纸来找我,年单量二十万件,别家给他报了两套方案:一模一腔三万二,一模两腔四万六。他不知道选哪个,跑来问我。我把那份35秒周期的工艺卡要过来,拿计算器按了十分钟,告诉他直接开两腔,光机时费一项就能省两万七。
这单上礼拜已经量产了,良率压在98.2%。他后来跟人说我会算账,其实这笔账一点都不难,就是大多数人接单之前懒得坐下来算。今天把它摊开写一遍,你对着自己的单子套进去就行。
一模开几腔,不是越多越省
腔数按订单量配平:十万件以内的单,一模一腔或两腔最稳;五十万件往上,才值得上四腔八腔。腔多模贵、调试久、停机风险大,两头要一起算。这是排产前定的第一件事。
先看时间账。二十万件的单用一模一腔打,按35秒一模,纯打件就是八天多,加上换班、保养、料筒升温,一台机基本锁死小半个月。换成一模两腔,周期放到40秒,模次直接砍一半,机台腾出来还能接别的活。机台闲着不叫省钱,叫赔钱。
钱上我列个表,数字都是我厂里上个月那单的真实报价:
| 方案 | 模具费 | 单件模摊(20万件) | 单件机时费 | 适合场景 |
|---|---|---|---|---|
| 一模一腔 | 3.2万 | 0.16元 | 约0.49元 | 试单、五万件以内 |
| 一模两腔 | 4.6万 | 0.23元 | 约0.28元 | 十万到五十万件 |
| 一模四腔 | 8万左右 | 0.40元 | 约0.16元 | 五十万件以上 |
两腔合计每件五毛一,一腔是六毛五,二十万件下来差两万七。但四腔就不划算了,模摊涨到四毛,机时费省的那点填不平。这单开两腔,账就是这么定的。
腔也不是随便加。流道平衡是命门,四腔模每腔重量差得压在正负0.3克以内,做不好就是一半满一半瘪。2019年我贪便宜上过一套八腔的收纳盒模,中间四腔和边上四腔差了两秒填充时间,调了整整一星期没调平,最后封掉四腔当四模用,模具费白多掏近两万。这个坑我替你踩过了,订单量没到,别碰多腔。
还有个隐性的账:腔越多,停机风险越大。一套四腔模坏一根顶针,整套下机,一修半天起步。小订单摊上两三次,省下的机时费全填进去了。
机时费这笔账,很多人只算电费
机时费是电费、人工、折旧、场地摊在一起的小时价。200吨机行情四十到六十元,320吨七十到九十元,谈加工价先问清楚这一条包不包含上下模。不然报价单看不懂。
我把我们厂200吨机的账算给你听。料筒加热加马达,实际负荷按六成算,一天二十四小时三百来度电,电费一块钱一度就是三百块。师傅一个看五台机,月薪八千五,摊到每台每月一千七。机器按八年折旧,一台200吨进价四十来万,每月折旧四千出头。再加厂房水电杂费,合计一小时五十块上下,这是我自己账本上的数。
行情方面,珠三角200吨机四十到六十元每小时,320吨的大机七十到九十。东莞长安那边有报到九十五的,属于带利润的高位,多半是接急单。
要留神的是报价口径。有的厂报45元一小时看着便宜,你问细了才发现不含上下模、不含料头破碎,这两项各加两块,比报50的还贵。我吃过一回这亏,2020年外发一批PP盖子,图便宜找了家报43的,月底对账,杂项加出来比本地报52的厂还高一块五一小时。从那以后我谈价第一句就问含什么。
对了,说到电费,冬天和夏天差得不少。料筒从冷机升温到PP的200度左右,冬天要四十分钟,夏天三十分钟,一天多开一次机就是一个小时的电。所以产能紧的厂不喜欢一天开关机好几回,小单插空做,人家不爱接,就是这个道理。
良率和水口料,两笔最容易漏算的账
良率每掉一个点,二十万件的单就多废两千件。冷流道水口占料重一成半到两成,PP能破碎回掺,ABS外观件只能降级处理,两笔都要写进报价。漏一笔利润就薄一层。
良率这东西,首件合格不等于稳定。换班、烘料、天气冷暖都会晃它。我们车间对PP件按98%考核,PC和PMMA透明件放到95%,因为透明件有银丝就判废,没法修。现在有不少厂装了机台监控系统盯着模温和锁模力,超差自动报警,就是为了把良率的波动压小。
翻车的单我一直记得。2021年冬天一批ABS面壳,新来的调机员烘料时间少了半小时,整批出银丝,废了三千多件,料钱加机时一单亏了八千多。从那以后我们规定ABS进炉先查含水率,烘料时间写到工艺卡上,换人不换数。
水口料是另一本账。冷流道模具,水口加流道一般占料重15%到20%,那个收纳盒单件85克,水口18克,等于每打五件就有一件的料扔在流道里。PP、PE这类不脆的料,破碎之后回掺20%到30%,产品看不出差别,等于把这笔料钱捞回来七八成。ABS外观件麻烦些,回掺容易发黄发脆,只能降级用在不显眼的地方,或者按三四块钱一公斤卖给收料的,跟十一块的新料价比,得亏七成。
所以热流道值不值得上,也挂在订单量上。热流道基本零水口,但模具贵三到五万,温控箱和加热圈还娇气,坏一次修起来不便宜。按料价八块、水口18克、每模省14克料算,得打到八十万模以上,省的料钱才追平模具差价。五十万件以内的单,我老实讲,冷流道加破碎回掺更实惠。
那个收纳盒的客户上礼拜来厂里对账,看到水口回掺一栏省下的料钱,他自己都愣了一下,说没想到模具费之外还有这么大一块。生产塑料模具这件事,模具费是明账,腔数、机时、良率、水口是暗账,明账人人都砍,暗账才见功夫。你手上的单要排产,先把这几笔列出来,一晚上就能算完,比开完模再后悔强。
常见问题
一模多腔的模具,坏了一个腔怎么办?
好点的厂排位时会留备用腔位,单腔坏了可以镶块补或者直接封腔继续生产。下单前一定要问清楚封腔之后单价怎么算,不然交货数对不上,扯皮扯到你头疼。
水口料回掺比例多少算安全?
PP、PE这类韧性好的料,掺20%到30%基本没影响,我们常年这么干。掺多了产品发脆、颜色发暗,做外观件或者带卡扣的件最好别掺,省那点料钱不够赔返工。
试模出来的件算良品吗?
一般不算。T1试模件主要用来封样和确认尺寸,参数没稳定之前出的件都会留余量,尺寸未必在公差带正中间。跟客户谈的时候别把试模件算进交货数,免得到时候两下为难。
小批量的单,有没有比开钢模更省的办法?
有,几百件到几千件的单可以考虑铝模或者软模,成本低一半以上,寿命打几万模没问题。但得跟客户说清楚这是打样级方案,量真上来了还得换钢模,别含糊着把批量单签在软模上。