注塑模具成型过程分几步?充填保压冷却脱模详解
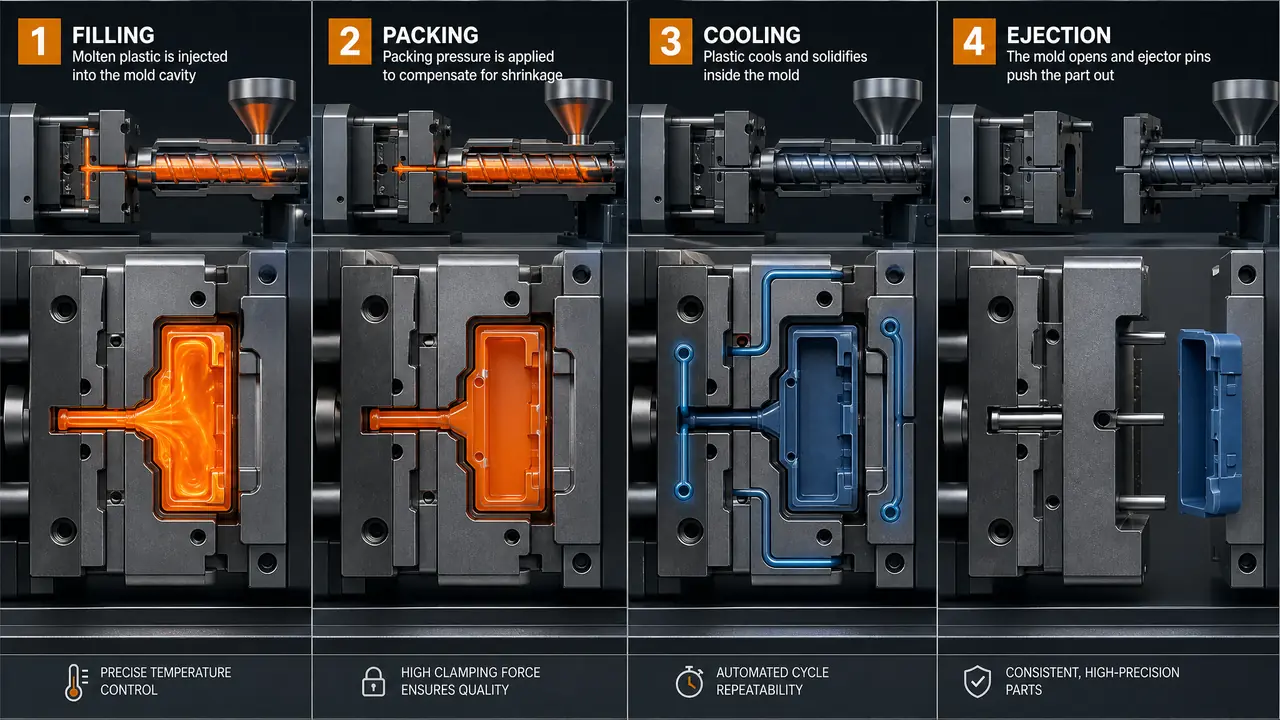
直接给结果:注塑模具成型过程就四步——充填、保压、冷却、脱模,一套 30 秒上下的周期里,产品八成的尺寸毛病出在保压和冷却这两步。别急着动调机面板,先按四步的顺序把参数逐个对一遍。
带新人的时候,我常把机台边的小板凳搬过去,让他坐着看完整套注塑模具成型过程再开口提问。看什么?看那台海天机打一个 PP 收纳盒,从螺杆推进到模板打开,34 秒。这 34 秒里塞了四步:充填、保压、冷却、脱模。新手一般只注意最后那一声"哐",其实麻烦全在前三步埋着。
上个月陪一个做医疗器械外壳的客户试模,PC 料,模温开到 95℃,第一模打出来表面有流痕,调到第四模才稳住。客户在旁边嘀咕:不就四步吗,怎么这么折腾?我说四步是骨架,参数是血肉,换个材料、换个壁厚,整套参数全得重排。这话不夸张,往下看就明白。
注塑模具成型过程到底分几步?
标准答案是四步:充填、保压、冷却、脱模。一套中型注塑件走完这个循环,普遍在 25 到 45 秒之间,冷却占掉一半以上。很多人以为注塑就是"把塑料打进去",其实四步各有各的岗位,交接处最容易出事。我把每步的工作重点列成表,对着看更直观。
| 阶段 | 大致耗时(中型件) | 谁说了算 |
|---|---|---|
| 充填 | 1-3 秒 | 注射速度、V/P 切换点 |
| 保压 | 3-8 秒 | 保压压力、保压时间 |
| 冷却 | 15-30 秒 | 模温、水路布局、壁厚 |
| 脱模 | 1-2 秒 | 顶出时机、拔模斜度 |
这四步不是排队走完就完事,它们在机器里是叠着跑的。比如冷却还没结束,螺杆已经在给下一模储料了;储料时间要是比冷却还长,周期就被储料拖住,白烧电。看周期时间,我会先看冷却和储料谁更长,谁长就先动谁。
充填阶段,最要命的是那个切换点
充填拼的是速度,但真正定生死的是 V/P 切换点——从速度控制切到压力控制的那一下,普遍设在型腔充填九成到九成五的位置。切早了缺料,切晚了飞边甚至胀模,这一个参数比十几个速度段加起来都金贵。
我吃过一回亏:替朋友调一个小家电外壳,ABS 料,切换点设在 99%,最后那点料全靠压力硬怼,浇口附近直接烧焦发黄。改回 95%,烧焦和飞边一起消失,前后就动了一个参数。新手调机爱把注射速度从头开到尾,其实分三段更稳:过浇口那一下快一点防冷料堵,中段匀速,末端减慢防困气。
流道系统也在这一步起作用。冷流道每模都得带着料头一起费,浇口再粗点料头就更多;产量大的活儿换热流道能省下不少回用料——热流道模具的原理和选型我之前单独写过一篇,可以翻翻看。
充填顺不顺,还跟两件"上场前的准备"有关。一是干燥,PA、PC 这类材料没烘透,充填时表面起银纹,一行一行的像下雨,我见过有人当成困气去改排气,白忙一上午,其实是烘料桶温度设低了 20 度。二是料温,料温低了粘度高,薄壁件远端充不满;硬往上加注射压力,件是满了,内应力也埋下了,装配件用俩月开裂回来找你。我们的习惯是照材料商给的范围取中值起步,充不满先提料温再加压。
保压和冷却,尺寸就在这两步定型
保压负责补缩,冷却负责定型,缩痕、变形、尺寸超差基本都从这两步的参数里来。保压时间给到浇口冻结为止,多一分都是白耗周期。两步一先一后,谁也别想偷懒。
去年试一个 PP 收纳盒,壁厚 2.0mm,第一版保压 4 秒,脱模后顶面一个明显的缩坑,指头一摸就陷下去。保压加到 6 秒、压力从 45MPa 提到 55MPa,缩坑没了,连续测 20 模,关键孔位波动压在 0.02mm 以内。模温那头也有讲究:PP 我一般给 40-50℃,PC 得 80-100℃,PA66 这类尼龙件模温不够 80℃ 收缩率就飘。做精密件的同行想往 0.01mm 级别抠,可以看看那篇精密注塑模具公差控制的文章,拆得很细。
冷却时间怎么估?行业里有个粗算法,按壁厚平方乘系数。我不背公式,直接看件:脱模后放桌面不弯、量三次尺寸不飘,冷却就给够了。想压周期,先去查水路是不是锈堵了——我们厂那台老机台的水路去年除垢之后,同一个模具周期从 35 秒降到 28 秒,比调任何参数都管用。
模温差几度到底有多大影响,说个数你就懂。同一套 ABS 外壳模,模温 60℃ 和 75℃ 各打 50 模,收缩率差了将近 0.3%,装配孔位直接从"轻松装"变成"拿锉刀伺候"。所以别把模温当成可有可无的背景板,它是四步里最容易被忽视、又最会事后找茬的一个。
脱模不是开关门那一下,顶早顶晚都出毛病
冷却时间一到就开模顶出,但顶早了发白粘模,顶晚了白耗周期。判断标准很简单:件脱模后不粘、不变形、不发白,这个时机就是对的。别把它当成按按钮,它是整个周期的收账环节。
顶白发这种毛病我栽过不止一次。有一回赶货,操作工把冷却时间从 12 秒压到 9 秒,件是出来了,脱模那一面一片白印,客户验货直接退回来。加回 3 秒,白印消失,货期没省下来还搭了一批料。拔模斜度也在这步算总账,斜度给小了,深腔件顶出来全是拉伤,修模比改参数贵十倍不止。
要是飞边总在分型面冒出来,别光怪锁模力,很多时候是分型面贴合或者排气没做够,当初分型面怎么选就埋下伏笔了。话说回来,有些材料出模了事还没完:PA 件吸湿会继续变尺寸,我们做尼龙件都要求放 24 小时再量数,当天量的尺寸第二天就不作数。
顶针印也有学问。外壳类的外观件,顶针位置在设计阶段就得躲开主视面,不然成品正面一排圆印,客户第一眼就毙掉。碰上顶印发亮,多半是顶出速度太快,把速度砍一半,多数能压下去。
回到开头那 34 秒。四步里没有一步能独立发挥:充填的切换点影响飞边,保压的时长决定缩痕,冷却给足了脱模才干净。下次机台上出毛病,先别碰温度,按充填、保压、冷却、脱模的顺序把参数过一遍,八九成的问题都能对号入座。
常见问题
保压时间有没有快速估算的方法?
有,看壁厚。行业普遍按壁厚每 1mm 给 3-5 秒起步,再以浇口冻结为准往回收。2mm 的件我一般从 6 秒试起,缩水就加,带应力发脆就减,两三轮能收住。
一模多腔的成型过程和单腔一样吗?
步骤一样,难点不同。多腔要保证每个腔同一瞬间充满,流道得做平衡,不然近浇口的腔先满,远腔缩水就没救。调机时我会挨个腔称重量,重量差超过 2% 先改流道,再谈别的参数。
模温机是不是必须上?
做精密件或者用工程塑料,是。光靠常温水冷却,模温冬天夏天能差出十几度,收缩率跟着飘。模温机把模温锁住,尺寸才谈得上稳定,一台机器的钱比退货便宜。
换一种材料,成型过程要整个重调吗?
骨架还是那四步,参数基本全动。PP 换 PC,模温、料温、保压时间全得重来,等于重新试一轮模。换料前先算算值不值,别为了省一点材料费折腾一整个班次。