塑胶模具价格多少钱一套?尺寸腔数钢材热流道报价分档拆解
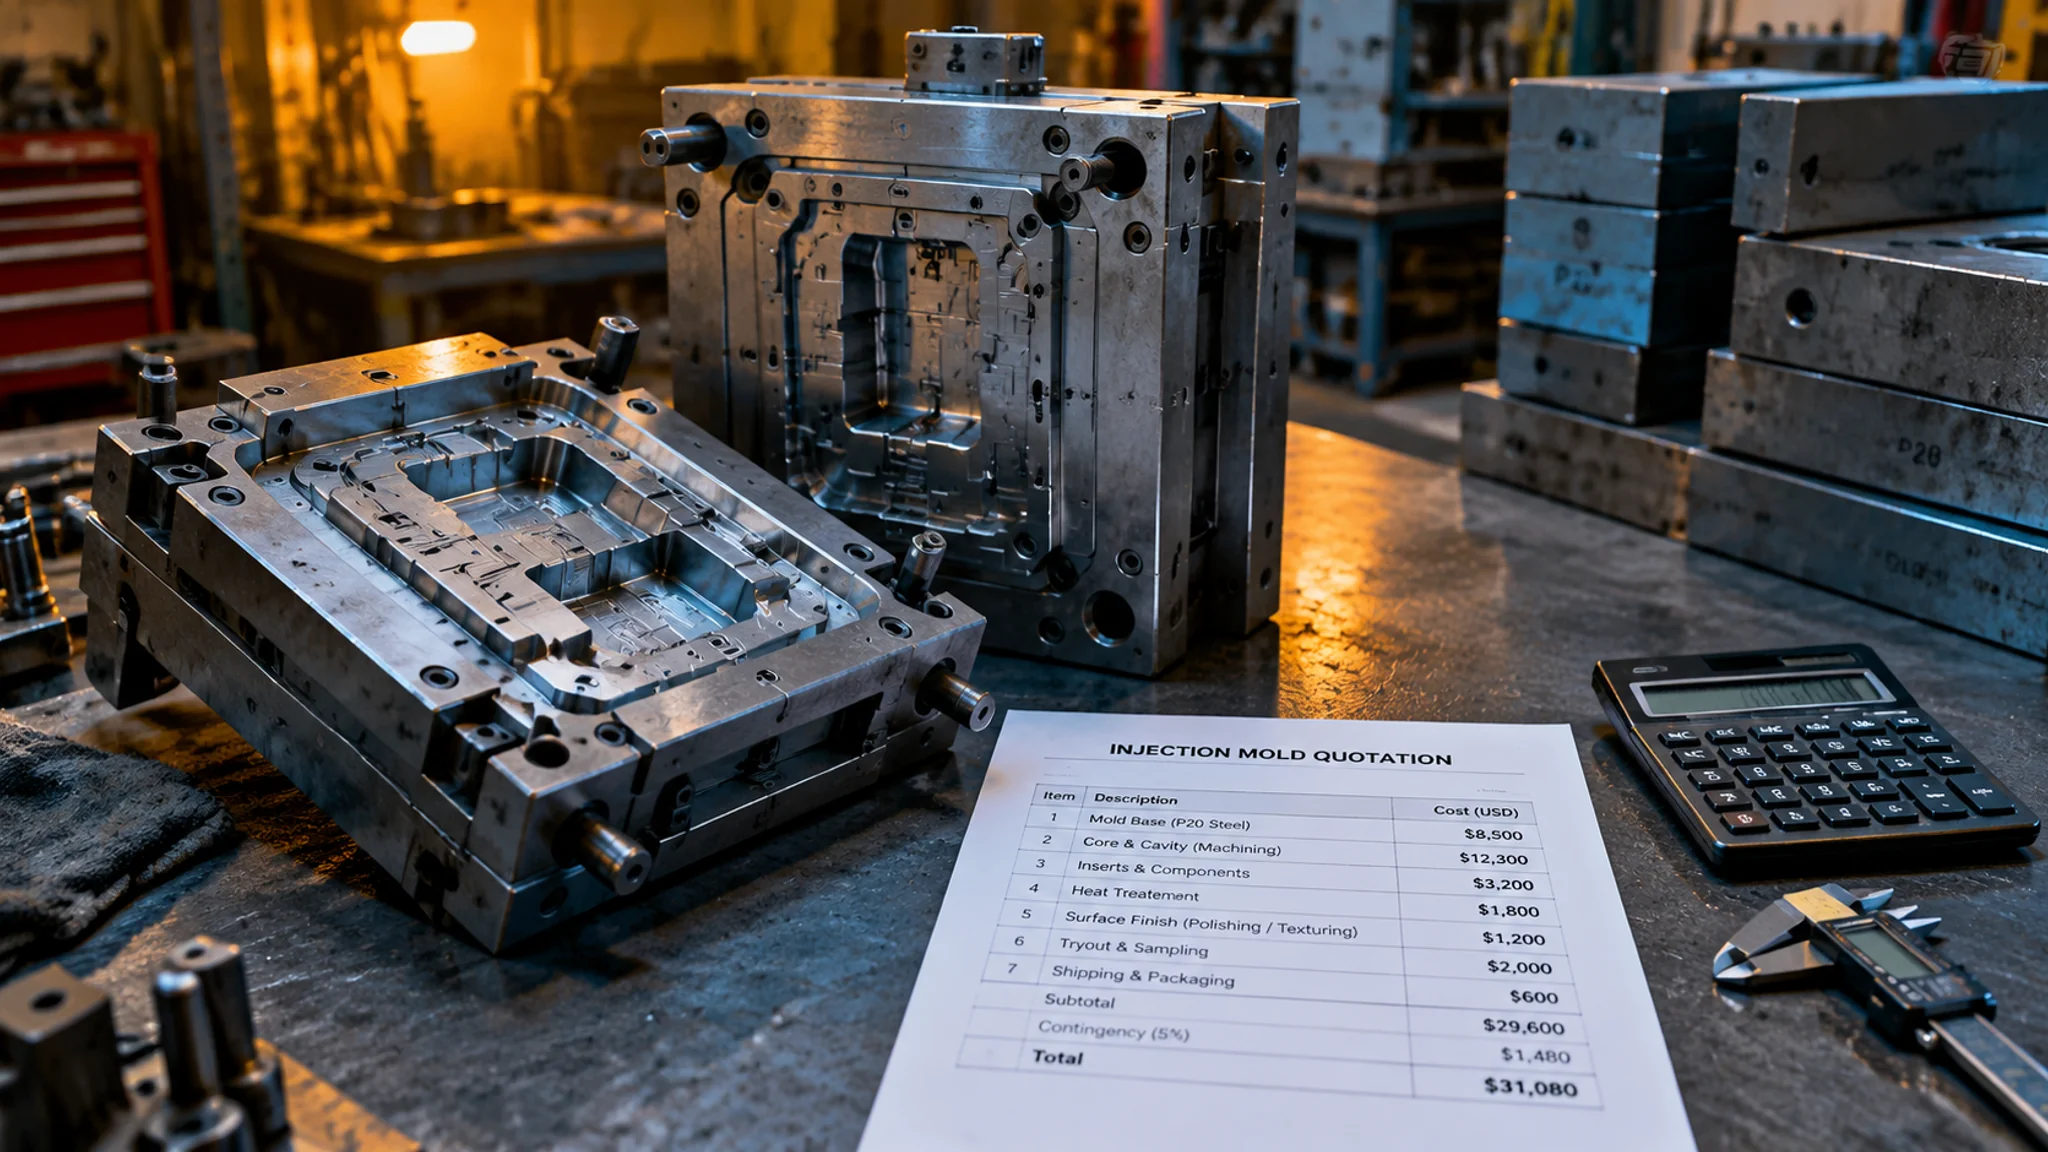
简单说:塑胶模具价格没有统一价,一套从一万五到上百万都有——30毫米左右的小产品单腔模1.5万到3万,手机壳这类40毫米产品一出四大概4万到8万,仪表盘这种大件一副就要60万起。价格差主要来自四个变量:模具钢(P20和2738差价近一倍)、腔数、热流道(一套热半模加3到12万)、精度等级。拿到报价单先看材料费和人工费的比例,钢料成本占不到两成却报了四成的,八成有问题。
上个月有个做智能家居的粉丝微信我,说他找模具厂问一款塑料外壳的价格,东莞一家报4.8万,台州一家报2.6万,深圳一家报7.5万。同一张3D图,三个塑胶模具价格差了快三倍,他怀疑人生了:到底是有人宰他,还是有人要坑他?
说实话这问题我一年要被问几十遍。塑胶模具价格之所以乱,根本原因是模具是定制品,没有两套模具是一样的,报价单你说你的、我说我的,外行根本没法横向比。我在模具厂干过报价,后来又自己开过模,两边的话都听过。这篇文章我把塑胶模具价格到底怎么算、哪些因素在推高价格、报价单上每个科目是什么意思、还有低价陷阱怎么识破,一次讲透。看完你再去谈价,心里就有一杆秤了。
先说个大前提:我们讨论的是注塑用的塑胶模具(塑料注射成型模具),吹塑模、压铸模不在这个范围。分不清的先去看塑料模具类型指南,那篇把注塑、吹塑、挤出怎么分讲得很清楚。
按产品尺寸和腔数分档:一套塑胶模具到底多少钱?
按产品尺寸粗分四档报价:30毫米以内的小件(一出二到一出四)模具1.5万到4万;50到150毫米的中等件(一出二)3万到8万;150到400毫米的大件(单腔)8万到25万;400毫米以上或带大面积侧抽芯的(汽车内饰类)30万起步,上不封顶。腔数翻倍,价格不是翻倍,大概涨六到八成。
光看数字还是抽象,我拿自己经手过的几套真实模具给你对号入座。第一个是一款WiFi插座外壳,产品大概75毫米×45毫米,一出二,718H预硬钢,配热咀一个,模具费3.8万,含两次试模。第二个是遥控器电池盖,40毫米出头的小件,一出四报价2.2万,用的P20,这是低价位里做得比较规矩的。第三个是一款车载支架的底座,产品不大但要侧向抽芯,两个滑块,单这个结构就比同尺寸平模贵了1.2万。
腔数为什么贵这么多?不是多铣几个腔那么简单。一出四意味着模架大一号、顶针顶棍翻倍、运水回路从4条变10条,加工和装配的工时是实打实堆上去的。我见过最极端的对比:同款瓶盖模具,一出八比一出四只贵了65%,但一出三十二(高速盖模的标准配置)直接贵了三倍还多,因为高速模具对钢材、热处理、排气的设计要求全变了。想深挖腔数和结构的关系,可以看塑料注塑模具四大系统拆解。
还有个很多人不知道的点:模具大小按"所选注塑机吨位"算钱更准。模具厂内部估价的习惯是先估模具重量和所需机台吨位,30吨机打的小模和500吨机打的大模,工时单价能差出四五倍。你拿产品去问价,对方第一句问"产品多大、什么料、大概多少量",就是在套这几个参数。
模具钢差多少钱?P20、718H、2738、S136一比就明白
钢材是塑胶模具价格差异里最隐蔽的一块。同样一套中等模具,用国产P20料钱大概8000到15000,718H贵三成左右,2738再贵两成,S136这类不锈钢镜面钢直接翻倍。模具报价单上"模芯材料"一行,就是低价模具做手脚的第一现场。
我给你一组我买料的实际价格感受:国产P20大概18到25元一公斤,正规718H在28到38元,2738在35到45元,进口一胜百的Stavax S136能到90元往上。别小看这个差价,一套中型模具模芯用料300公斤,光钢料S136就比P20贵两万出头。为什么有人肯花这个钱?产品要镀镜面、料是PVC这种腐蚀性的、或者要打几百万模次,P20真顶不住。PVC模用P20,打几万模次型腔就开始锈出麻点,这事我亲眼见过,客户省了两万钢料钱,赔进去一套模。
反过来,低量产品用顶级钢就是浪费。我自己的原则:预期产量50万模次以内,P20/718H足够;要镜面或者腐蚀性料,上S136;产量要到百万模次以上,才考虑2738配镶件淬火。各牌号具体性能差别,看这篇2738模具钢和718H、P20的对比,掺假重灾区也在里面讲了。进口料怎么验真伪,可以参考一胜百模具钢的真伪辨识。
提醒一句:报价单只写"国产优质模芯钢"不写具体牌号的,直接让对方改。P20和45号钢都叫"优质钢",价格差一半还多,这是行业里最老的把戏。
热流道:一加就是好几万,值不值看产量
热流道系统是塑胶模具价格里最大的一块"可选项",一套国产热半模加温控箱大概3万到8万,进口的(如赫克勒斯、圣万提级别)10万到20万。它值不值只看一个数:你的订单量。月产量五万件以上、或者产品对流痕要求高,热流道回本很快;小批量打样,冷流道足够。
热流道省的是水口料和人工。我做过一个对比项目:一出四的家电面板,冷流道每次注射带出料把大概产品重量的12%,一天八千模次光料把就废掉两百多公斤ABS;改热流道后料把归零,按当时ABS每公斤11块算,一个月省下的料钱就把热流道的差价赚回来了。但同样的模具如果月产只有五千件,回本要一年半以上,还要额外承担热流道故障修模的风险——温控箱烧一段发热圈停产两天,这种事小厂最怕。
报价的时候注意一个坑:有的报价单写"含热流道",但没写品牌和咀数。国产无名热流道和国际大牌的价格差着两三倍,寿命更是天壤之别。合同里把品牌、咀数、咀径、保修期写死,一个字都别省。热流道的结构原理之前详细写过,在热流道模具全解析这篇里,不熟悉的话建议先看。
报价单拆解:十几行科目,每一行都是钱
一份规范的塑胶模具报价单至少包含:模架费、模芯材料费、CNC加工费、电火花/线切割费、钳工装配费、热处理费、抛光费、标准件费(顶针弹簧导柱)、流道系统费、试模费、设计费、管理费和税。中端模具的合理比例大致是:材料和模架占两到三成,加工工时占四五成,设计加管理加税占两成半左右。哪一项畸高或者干脆没有,都有故事。
我把上次帮朋友审的一份报价单翻出来给你逐行讲。那是一套一出二的注塑外壳模具,总价5.2万:国产718H模芯料1.1万(21%),模架(自购LKM标准架)6000(12%),CNC粗精加工1.4万(27%),电火花加线切割5000(10%),钳工装配含抛光6500(12%),标准件和热咀8000(15%),两次试模1500(3%)。这个结构算健康的。作为对照,低价模具最常见的手法是把加工费压得极低——CNC报价低于每小时的行价(长三角大概80到120元一小时),意味着走刀路线会省,开粗一刀深、精加工降转速,做出来的型腔面要靠钳工大量修,精度和寿命都埋了雷。
三个科目要特别盯。第一是设计费:正规厂模具设计按整套模具工时的8%到12%收,低报价里这项常常"免了",图省掉的是你后期的修改成本,没有3D模具图,改模连依据都没有。第二是试模次数:行规是含两次,T1和T2,从第三次开始按次收钱(一次2000到5000不等)。第三是模具所有权:模具费付清模具归你,合同里必须写"模具及图纸所有权归甲方",这句话不值钱,但打起官司来值一套房。顺便说一句,报价前你提供的资料越全,报价越准,什么算全可以看注塑模具设计标准化流程里的清单。
管理费和税也别糊涂。模具厂的行话叫"管销",按直接成本的10%到15%收,税点另算(开增值税专票一般加8到10个点)。有的报价单把管销藏进每个科目里,有的单列,单列的更透明,谈价的时候砍价空间也看得清楚——真正能砍的是利润,一般也就5%到10%,把人家钢材钱砍下去,钢材就真会变差。
低价陷阱:便宜三五万的地方,都藏在你看不见的位置
超低价模具的套路就五种:模芯钢降级(718H换P20、P20换45号钢)、模架换非标贴牌、镶件该做的不做(整料挖出来省工时但变形风险大)、热处理省掉或外包给小炉子、水路和排气简化。识别方法很土但有效:要求报价单写死钢料牌号+供应商+锻打证明,写死模架品牌,写死加工工时数,写进合同。
我吃过一次亏,所以记得这么清楚。2019年一套餐盒模具,比正常报价低了35%,当时觉得捡到宝。模具打到第6万模次,型腔表面开始出放射状纹路,产品脱模拉伤。拆开一看,模芯料是45号钢表面淬了薄薄一层硬,正经做法应该是P20整体预硬。供应商嘴上还硬:"都是钢,打几万模没问题。"后来算账:模具4万买的,重新开模8万,中间停产一个半月丢了一个大客户。那之后我信一句话——低价不是省出来的,是挪出来的,从你两年后的口袋挪到现在。
还有一种半低价的玩法更隐蔽:报价单总价不高,但模具先按最低标准做,等T1试模问题一堆,改模费一张一张飞过来。改模费用啥行情?简单改顶针位3000起,动到镶件5000起,改浇口走运的话2000,运气不好整套流道重来2万。第一轮报价故意不含的项目还有:运费(大模具吊装运费大几千)、存放费(模具在厂里占地方,停产三个月后开始按月收)。这些零碎加起来,总价能回去两三成。
避坑的核心动作就一个:把验收标准写进合同。型腔钢材牌号、模架品牌、开模行程、顶出次数、冷却水路压降测试、试模样品的检测报告(带尺寸全检),一条条列清楚。别嫌麻烦,正规模具厂见这种合同反而踏实,心虚的是那些打算偷工的。怎么判断一家厂靠不靠谱,之前写过一篇合作17家模具厂后的9条考察标准,配套的还有塑料模具厂家八项必查清单,下单前建议都过一遍。
行业整体行情可以参考国际媒体的报道,像PlasticsToday的注塑板块经常有模具采购和成本管理的分析;钢材牌号和供应商资料可以在一胜百(ASSAB)官网上交叉验证牌号真伪和价格区间,比听销售忽悠靠谱。
常见问题
开一套塑胶模具最低多少钱?
说实话,见过最低的是7000多,一个30毫米不到的小塑料垫片,单腔,45号钢模芯,打几千件就报废的那种。正经能用的起步价在1.5万左右,小件单腔配P20。再往下压价格,供应商只能从钢料和工时里偷,没有别的路。
同样的产品,为什么不同模具厂报价差那么大?
三个原因。一是用的料和结构方案不同,A家用718H加原厂标准架,B家用P20加贴牌架,差价就这么来的。二是工时估算不同,有的厂排期紧报价就高。三是低价单本来就打算靠后期的改模费和加项把钱赚回来。拿到三份以上报价先比明细,别只比总价。
模具费可以分期或者用产量抵扣吗?
可以谈,行业里也常见。一种是3:4:3——签约30%、试模合格40%、量产验收后30%。另一种是模具费分摊进塑件单价,量大时不少注塑厂愿意这么干,但合同里必须写清楚模具产权和起订量没达标时怎么补差价。模具押在厂里的话,每年至少亲自去看一次。
量产之后模具坏了,维修费一般怎么算?
分责任。模具自身质量问题(钢材、装配)在保修期(通常12个月或10万模次)内厂里免费修。易损件不保修:顶针断了、弹簧疲了、密封圈老化,这些都算耗材,换一次顶针几十到几百块。人为调机压模那种事故,CNC修焊补一次2000起步。所以保养比维修省钱,定期洗水路、擦分型面,模具寿命能多三成。
加急开模要加多少钱?
行价大概加20%到50%,看急到什么程度。正常中等模具交期35到45天,压到25天就要加钱,因为CNC和钳工得给你插队。超过50%的加急费我建议别付——赶工赶出来的模具,装配应力没释放完,精度掉得快,后面修模的钱比省下的交期还贵。
写到这我还是要说句有偏向的话:模具这个行当,贵有贵的道理的比例,比便宜有便宜的道理高得多。我自己买模具的预算习惯是留15%的弹性空间——宁可报价阶段多花这15%把钢料、热流道品牌、验收标准钉死,也不赌低价。模具是生产资料,不是买回来就结束的一次性消费,它后面跟着的是三五年、几百万模次的量产账。把这套分档报价的思路用起来,下次再看到一份塑胶模具价格报价单,你至少能看出哪一行虚了。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。