滚塑模具厂家怎么选?铸铝模和钢板模的账算给你看
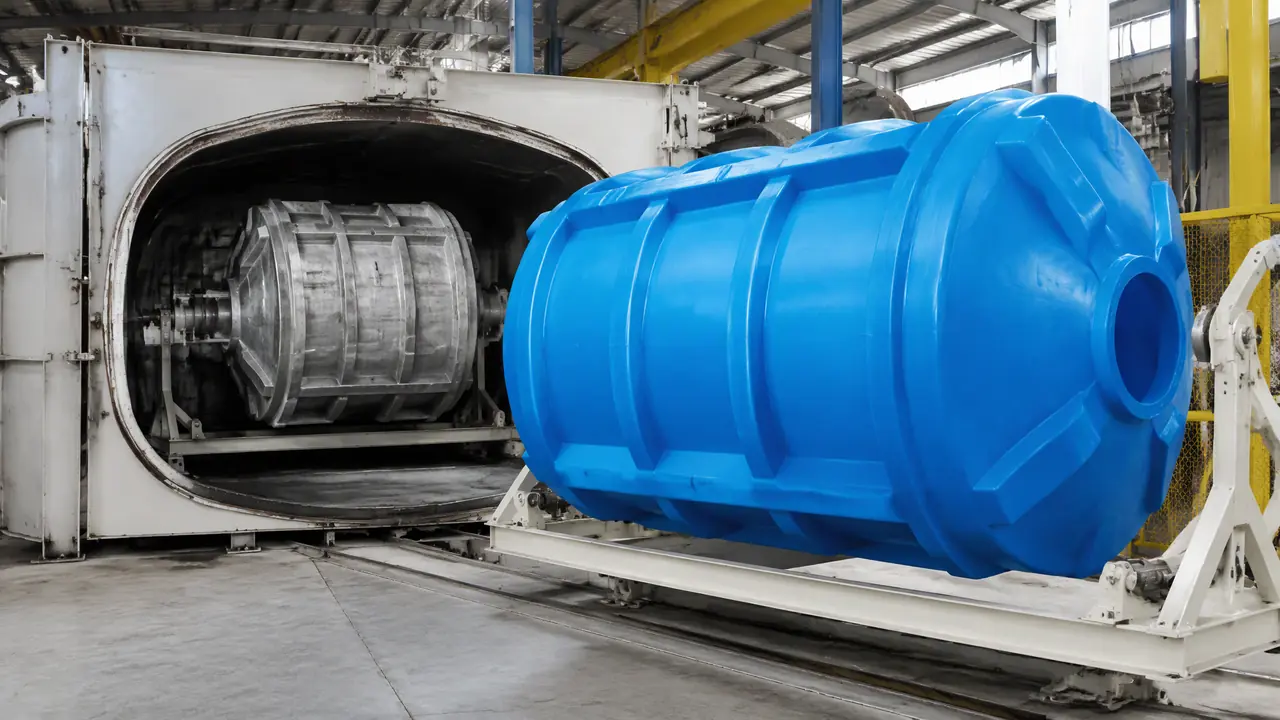
别绕了:挑滚塑模具厂家,先定模具材质路线再压价,一步反了全白跑。两米以上、壁厚要匀的大件,认准重力浇铸或低压浇铸的铸铝模;两米以内、造型简单或者只做打样,钢板焊模能省一半钱。报价单上连浇铸方式都不敢写明的厂,直接从名单里划掉。
上个月帮一个做养鱼场大水槽的客户找滚塑模具厂家,对方发来两张报价单:一副铸铝模七万四,一副钢板焊模三万八,模腔尺寸一模一样。客户指着便宜的那张问我选哪个,我把他的产品图翻到截面那页——壁厚要求5毫米、四个角R8的圆角、外壁要铸出一圈加强筋——跟他说这个活钢板模接不住,钱省了产品废了。他愣了一下问我为什么,我说你先别急,这账得从加热方式开始算。
跑滚塑模具销售这些年,我发现一个规律:上来就问“哪家便宜”的客户,最后花的钱反而多。滚塑这个行当,模具只占生产成本的小头,真正的钱烧在壁厚不匀带来的料耗和报废上。一副模便宜三万,壁厚公差从正负0.3毫米放宽到正负0.8毫米,一个循环多吐两百克料,一年做八百模次,多出的料钱和次品两年就把差价吃回去了。跟换遥控器电池一个道理,你图省事用杂牌电池,遥控器两个月一换,牌子电池一年一换,最后谁贵?
铸铝模和钢板焊模,差的不止是材质
铸铝模是整体浇铸出来的,导热均匀、能带加强筋和铸纹,适合两米以上大件和量产;钢板焊模是弯板焊接再打磨的,成本低一半、交期快半个月,但焊缝处导热差,壁厚容易在焊缝附近偏薄。年产量低于五百件、造型简单的选钢板,其余都该走铸铝。
两种模具的差别,我习惯用一张表讲清楚,客户看了就不用来回问。
| 对比项 | 铸铝模(重力/低压浇铸) | 钢板焊模(铝板/钢板焊接) |
|---|---|---|
| 典型价位 | 5万-12万元(看尺寸) | 2万-5万元 |
| 交期 | 25-40天 | 10-18天 |
| 导热均匀性 | 整体一致,壁厚公差正负0.3毫米左右 | 焊缝区导热差,公差常到正负0.8毫米 |
| 能做的结构 | 加强筋、铸纹、复杂曲面都能带 | 只适合简单弧面,焊缝要打磨 |
| 寿命 | 3000-5000模次 | 2000-3000模次 |
| 翻新 | 可补焊重铸局部 | 焊缝开裂基本报废 |
我倾向跟小客户说一句实话:你要是拿不准,就按产品最大尺寸除以二来划线。超过一米的对角线,模具自重在两百公斤以上,钢板焊模的法兰平整度很难磨住,合模缝漏粉、跑温,做出来的产品在内壁合模线附近一圈全是流痕。一米以内的小件,钢板模完全够用,还省下的钱够你多买两吨PE粉。
对了,说个跑题的。有客户问过我能不能用3D打印砂型直接翻铸铝模,我说能是能,翻出来的毛坯气孔率比木模翻砂高,滚塑这种高温长时间烤的工艺,气孔多的模具用不到一千模次就开始渗温。新技术听着香,落到大件上还是老办法稳。
验厂动线:三处细节看出真本事
看滚塑模具厂家,只盯三处:浇铸车间有没有自己的造型场地,机加工序里大尺寸模具敢不敢承诺壁厚公差正负0.3毫米,交货时愿不愿意陪你在自己厂里先空转试模两圈。三处都痛痛快快的,合作差不了。
浇铸是滚塑模具的命门。不少所谓的厂家其实是贸易商,接了单转手发到铸造坊,交期和品质两头都捏在别人手里。你进厂直接问浇铸车间在哪,带你去看了,翻砂场地里的型砂是不是当天在用、砂箱里有没有正在造型的模种,一眼就能看穿。去年我在苏北看过一家厂,办公室气派得很,走到后院一看,翻砂场租在两公里外的村子里,模具浇完拉回来才发现砂眼多,返工两次,客户旺季的货全误了。
机加工环节,重点看立车和五轴的加工能力。滚塑模具的分型面法兰,直径动辄一米五以上,普通立车装夹都费劲。你可以要求看他们正在加工的模具,拿卡尺量一下法兰面的平面度,好的厂能压在0.1毫米以内。这一项做不好,合模后熔料从缝里往外挤,清理一次耽误四十分钟,一年下来白扔好几万工时。
最后是试模。敢让你把自己料带过去、当场在滚塑机上空转两圈的厂家,才值得付定金。有些厂只肯给你看视频,视频里模腔干净得像刚抛过光,这种十有八九有猫腻。带料试模多花一天,能省后面三个月的扯皮,这买卖划算。
壁厚怎么定,模具就得怎么做
壁厚设计不是客户说了算,是模具和旋转参数一起决定的。壁厚每加一毫米,加热时间多四到六分钟,模具在烘箱里多烤一轮,寿命消耗也快一档。设计前先算清楚产品的强度要多少壁厚,再让厂家按这个数反推模具的导热布局。
滚塑成型的壁厚靠粉料在模腔内壁一层层熔积,转得好不好、熔得透不透,模具的导热分布说了算。铸铝模导热系数高,模温升到二百六十度的时间比钢板模快将近三分之一,同样的加热循环,铝模出来的产品壁厚偏差更小。明火机更是只有配铸铝模才敢开快转,钢板模在明火下焊缝局部过热,铝材一软化,法兰就开始变形。
我的做法是让客户先报产品的使用条件:装不装液体、耐不耐摔、冬天用不用。装液体的,壁厚往6毫米以上走,模具必须铸铝带加强筋;户外用的堆叠箱,4毫米壁厚配筋就够。定下壁厚,再让厂家给你排模具的壁厚分布图,哪些区域容易积料、哪些容易薄,图上标清楚。不肯出这张图的厂,八成是按经验糊,出了问题概不负责。
再啰嗦一句材料。滚塑八成用滚塑级LLDPE粉料,粉的熔融指数跟模具的排气设计得对上,排气孔堵了,模腔里憋气,产品表面全是麻点。这个坑我踩过一回,模具做得挺好,排气孔位置留错了,产品顶上一圈气泡,返工三次才定位到原因。
那笔三万块的学费,最后怎么算清的
开篇那位养鱼场客户,最后选了七万四的铸铝模。模具四十天交付,首模壁厚压在5.2到5.5毫米,圆角饱满没流痕。他多花的钱,换来的是一年八百模次里几乎零报废,这笔账怎么算都值。
回头再说那位客户。他犹豫了一个星期,中间又找了两家小作坊压价,最便宜的报到三万二,条件是壁厚公差只保正负1毫米、不带筋。我把三个数发给他:报废率、料耗、模具寿命。三万二的模做出来的产品壁厚不匀,装水一压就鼓,养鱼场的水槽鼓了就是事故,赔的钱够他开四副铸铝模。他第二天就把定金打了。
所以滚塑模具厂家怎么选,说穿了就一句话:先按产品定材质路线,再按材质筛厂家,最后按壁厚承诺压合同。顺序对了,价格都是顺手谈的事。
常见问题
滚塑模具厂家的报价单,哪一项最该盯?
盯壁厚公差承诺和浇铸方式这两行。别的项目各家差不出几千块,这两行写含糊了,后期翻车一次就是上万。能白纸黑字写“重力浇铸、壁厚公差正负0.3毫米”的厂,报价高一点也认。
钢板焊模真的一无是处吗?
不是,打样和小批量它就是最优解。两米以内、不带筋的简单造型,钢板焊模十天半月交货,几千到两三万就能拿下,验证市场够了。等订单稳定了再开铸铝模也不迟,很多客户都是这么两步走的。
铸铝模具的加强筋是直接铸出来的吗?
对,翻砂时把筋位做进砂型里,一次浇出来,不用二次加工。这也是铸铝模比钢板焊模适合做结构件的原因,钢板焊不出带斜度的筋,焊上去的筋在高温循环里容易开裂。
模具交货时怎么验收最靠谱?
带自己的PE粉去,让对方当你的面空转两圈加热循环,测模温到二百六十度的时间,再看法兰合模缝有没有透光。有条件的把首模产品切开量壁厚,五个点取样,偏差超承诺值当场提,别等拉回自家厂再扯皮。