注塑模具厂家合作全流程:从打样沟通到T1试模的避坑实录
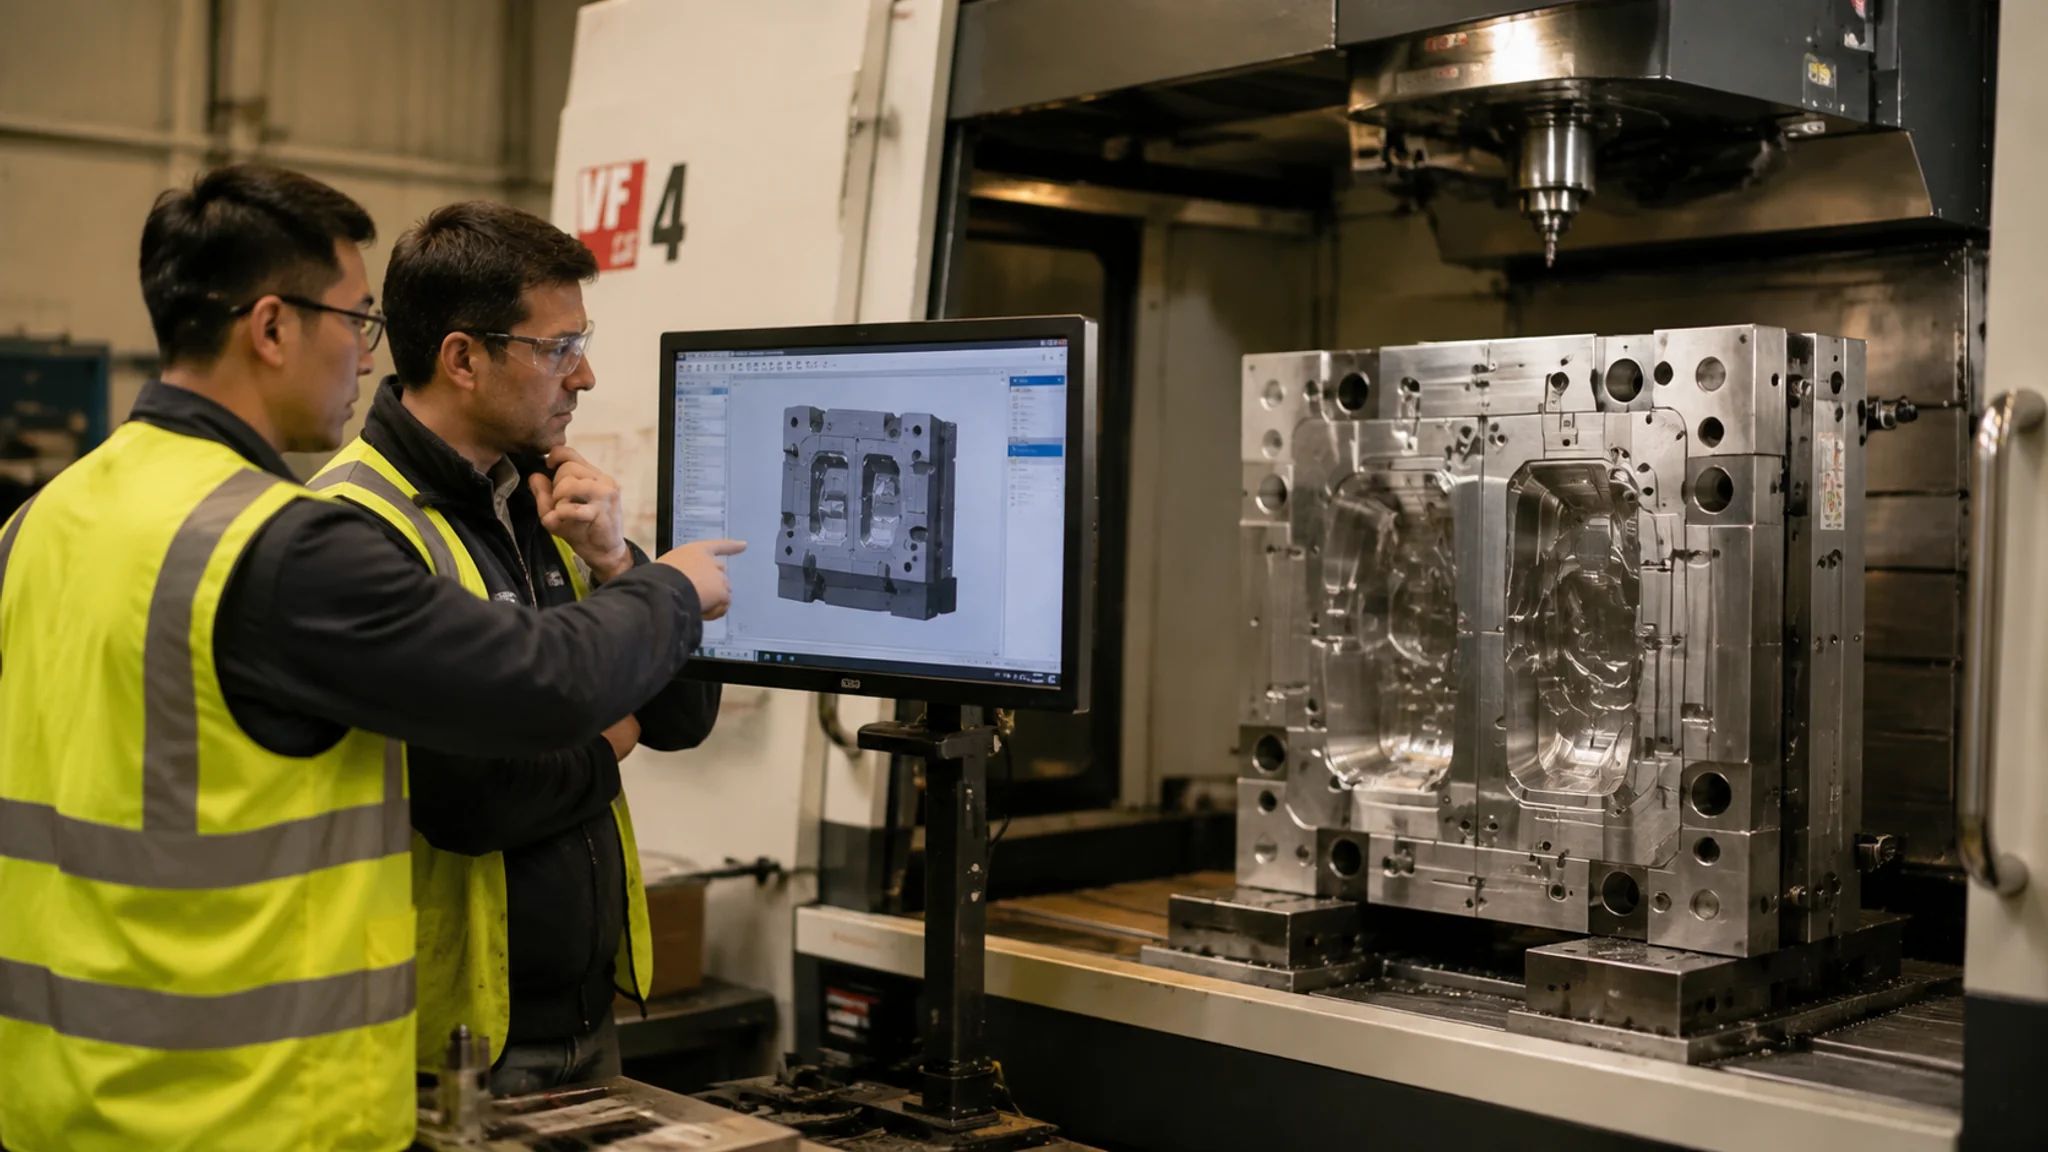
简单说:跟注塑模具厂家合作的流程是——需求沟通→DFM评审→签合同付订金→模具设计确认→备料加工→T0试模→修模→T1试模验收。最容易翻车的三个节点:DFM评审不用心看、报价没锁死修改次数、T0试模后不做全尺寸检测。把这三处盯住,一套模具能少折腾两三回。
签合同那天挺开心的,觉得项目总算启动了。结果跟注塑模具厂家的第一次合作,从打样沟通到T1试模,整整走了四十七天——比合同写的三十天多了半个多月。坑是一个接一个踩过来的:产品图上有两处壁厚不均,厂家评审的时候提了但没坚持;T0出来的样件缩水印明显,尺寸报告只测了八个关键尺寸,剩下二十几个没人管。后来复盘,问题不在厂家多差——是我自己在流程节点上不知道该盯什么。
那之后我又跟了十几套模具,慢慢把这套流程摸熟了。怎么选厂家、怎么验厂,之前在注塑模具厂考察标准和塑料模具制造厂家验厂指南里写过,不重复。这篇专门讲选定厂家之后的事——从你把产品图发过去,到T1试模拿到合格样件,中间每一步该怎么走、坑在哪。
第一步:打样沟通,先聊清楚再谈钱
打样沟通阶段最该确认的三件事:产品的年用量和寿命要求、外观面的定义、允许不可能的几何结构有没有。这三件事不聊透,后面的报价和设计全是空中楼阁。
很多新手一上来就发3D图要报价,厂家甩回一个数字,双方就卡在价格上拉锯。错了。报价之前你得让厂家知道这副模具要干多少活——年产5000件和年产50万件,模具钢材从P20直接跳到718H甚至2738,报价差出一大截。我见过最极端的例子:同一个外壳,两份报价差了2.6倍,一问才知道低价的那家按低寿命模算的,高价那家按百万模次算的。两家都没错,错的是需求没说清。
外观面的定义也要写下来。哪个面是外观面、哪个面允许夹线、顶针痕放哪——这些用邮件或者书面确认,别口头。有一次我方说"顶针别放在正面",厂家理解为"正面中间不放",边缘放了一排。你说算谁的责任?口说无凭。
这个阶段厂家如果主动给你做DFM报告(面向制造的设计分析),说明技术团队在线。DFM报告长什么样、该重点看哪几页,我在注塑模具设计流程里展开讲过。反过来,拿到图纸直接报价、一个问题都不问的厂家,要么是老手看一眼就懂,要么是接了单再说——后者居多。
报价和合同:三个条款不写清楚必后悔
合同里必须锁死的三项:修改次数怎么算钱、试模次数包含几次、知识产权归谁。这三项不写,后期每一次修模都可能变成一场扯皮。
先说修改。要分清两种:模具本身做错了(厂家的责任,免费修)和产品设计改了(你的责任,加钱修)。听着清楚,实际执行起来灰色地带特别多。产品壁厚从2.0改到2.5,模具型腔要重新加工——这算谁改的?我的做法是在合同附件里约定:T0之前的图纸冻结版本号,冻结后的产品变更按工时计费,每小时的价格提前写明(行业普遍在80到150元每小时,地区差异大)。中国模具工业协会的会员企业大多接受这种按版本管理的做法,谈起来不费劲。
试模次数容易忽略。默认报价一般含2到3次试模,超出部分单收费。有一回我负责的项目,T0到T3修了四轮,最后一轮厂家直接发来一张试模费账单,三千八。合同里没写清,只能认。打那以后我签合同必加一句:含试模N次,超出部分每次按XX元计,试模用料由哪方提供。
知识产权条款看你情况。你出的产品图、厂家出的模具图,模具图纸的著作权默认在厂家手里——想拿回来得提前谈。出口客户这块尤其较真,DME标准还是LKM标准、模具最终能不能转移到第三方注塑厂生产,都得写。
模具加工那两三周,你该干什么
加工期间你唯一要做的事是按里程碑节点要证据:设计图的3D评审、钢材到料的炉号照片、粗加工完成后的进度照片。周报制度比天天打电话催有用。
合同一签、订金一付(行规普遍是订金50%,也有40%起步的),厂家开始备料。这段时间很多人就干等着,其实不该等。第一个节点是模具设计图的评审——2D排位图和3D分模图出来后,你有一到三天时间确认。这时候改结构是纸面上改,成本最低;等钢料开粗了再改,那就是真金白银。评审重点看四样:分型面位置(决定了夹线在哪)、浇口位置和数量(影响缩水和熔接线)、顶出系统(顶针位置影响外观)、冷却水路(影响成型周期)。
浇口这块多说一句。厂家给的浇口方案不一定是最优的——他们优先考虑加工方便。有一次一个盒状件,厂家方案是两点潜伏式浇口,注出来熔接线正好走在正面。我提了一嘴,改成一点直接浇口走底部,问题没了,代价是后加工多一道切浇口工序。这种细节厂家不会主动替你想到位——他们对"能注出来"负责,"注得漂亮"得你自己上心。浇口系统相关的技术细节可以翻热流道模具解析,大件或长流程的产品用热流道能省不少事。
中期的进度确认,别打电话。要照片、要周报——带时间水印的车间照片,比电话里一句"快了"可信十倍。根据PlasticsToday这类行业媒体的项目管理经验总结,模具项目的延期多数不是能力问题,是排产被前面的大单挤掉——周报能让你早点发现这种事,早两周知道就还有斡旋余地。
T0到T1:试模不是"看一眼样品"
T0试模的正确打开方式是三件套:现场全程盯着、要全尺寸检测报告(不只关键尺寸)、拿不同工艺参数的样件对比。T1验收合格的标准是尺寸全过加外观确认——不是"看着差不多"。
T0是模具的第一次上机。这时候的样件几乎肯定有问题——缩水、飞边、熔接线、走胶不满,都属于正常。T0的目的不是拿合格件,是暴露问题。关键看问题类型:尺寸类的系统性偏差(比如整体偏大0.05mm)好修,改模具型腔尺寸就行;结构类的(走胶不满、严重翘曲)麻烦,可能要动浇口甚至改冷却。所以T0之后一定要拿到全尺寸检测报告。检测设备方面,三坐标是底线,好一点的厂家用蓝光扫描仪做全尺寸比对,几秒钟出彩色偏差云图,一目了然。设备怎么看,之前在注塑模具加工全流程里写过,这里不展开。
现场看试模有个细节:注意厂家用什么参数跑的。料温、模温、注射压力、保压时间、冷却时间——这五个参数记下来。有的厂家为了让T0样件好看,把保压和冷却时间拉得很长,跑出一模80秒的"合格件"。你拿回去量产,一模50秒的时候全是缩水。所以T1验收要按量产目标周期跑模,这一点很多新手栽过跟头,我也栽过——按80秒验收的模具,量产效率死活上不去,最后加冷却水路改造又花了小两万。
T0到T1之间的修模时间,快的三四天,慢的两三周。修模期间建议去现场一次——看看修的是哪里、怎么修的。改过的地方让厂家做好记录,这份记录在模具后续维修时有用。T1合格后的付款节点是行规的"交付款",一般是30%,尾款压到量产稳定或者模具验收后一段时间付清。
厂家没明说,但你最好知道的几件事
旺季排产、跨厂外协、模具寿命承诺的水分——这三件事厂家不会主动告诉你,但直接影响你的交期和长期成本。
旺季的事。每年九十月是模具行业的传统旺季(为来年新品备货),这时候下单,交期自动加长两到三成。着急的项目要么避开这个窗口,要么在合同里加急条款。我有个项目就是这么被拖的——合同写三十天,第十天去车间一看,我的模具还在钢材区没动。厂家的解释很实在:"前面有个大客户的单在抢。"后来学乖了,旺季下单先问排产表,让厂家书面给出开工日期。
外协的事。中小注塑模具厂家几乎都有外协环节——热处理、线切割、甚至是整个粗加工,外包给别的厂很常见。外协不等于质量差,但意味着厂家对那段工序的控制力弱一档。怎么判断?看报价单里的外协项目是否列明外协方,含糊带过的,多半心里没底。
模具寿命的事。厂家承诺"百万模次"听听就好。P20做模芯,正常保养下二三十万模次开始精度衰减;2738能做到五十万往上;进口一胜百的Stavax做高光模,寿命长但价格翻倍。承诺的数字除以三,大概是实际能稳定使用的模次。这个话题展开能写很长,材料细节可以看注塑模具入门指南和注塑模具结构常识里的相关章节。
常见问题
从打样沟通到T1试模一般要多久?
看模具复杂度。简单两板模(日用品类)大概25到35天;中型复杂模(家电外壳带滑块)45到60天;精密多腔模或双色模80天起。旺季自动加两三成。这个时间从合同生效算起,前期沟通和DFM评审的一到两周不算在内。
T0试模不合格,费用谁承担?
模具自身问题(尺寸做错、结构缺陷)导致的修模和再试模,厂家承担——这是行规。产品图纸变更导致的修改,客户承担工时费。灰色地带(比如缩水是因为产品壁厚设计不合理但厂家评审时没提)最好协商分摊,所以DFM评审阶段一定要留书面记录。
可以跳过T0直接等T1吗?
不建议,除非模具特别简单。T0是暴露问题的环节,不去现场看,你就失去了第一时间判断问题性质的机会。等T1才发现结构性缺陷,修起来时间和费用都翻倍。实在走不开,让厂家拍全程视频加关键尺寸数据发过来。
找注塑模具厂家一定要选大厂吗?
不一定。大厂流程规范但排期死,小单可能根本排不进去;小厂灵活、老板盯得紧,但设备上限低。我的倾向是:结构简单的模具找中小厂,性价比高出一截;带滑块斜顶、或者精度要求±0.02mm以内的,直接找设备好的中大厂,别在这上面省钱。
回看那次四十七天的项目,最大的教训倒不是厂家不行,是我不懂流程——每个节点该要什么、该卡什么,全靠事后补课。模具这行没有玄学,信息差就是成本差。你把DFM评审、报价条款、试模验收这三处的功课做足,跟注塑模具厂家合作基本就顺了。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。