注塑模具结构八大系统拆解:浇注顶出冷却侧抽芯各管一段,试模照单验收
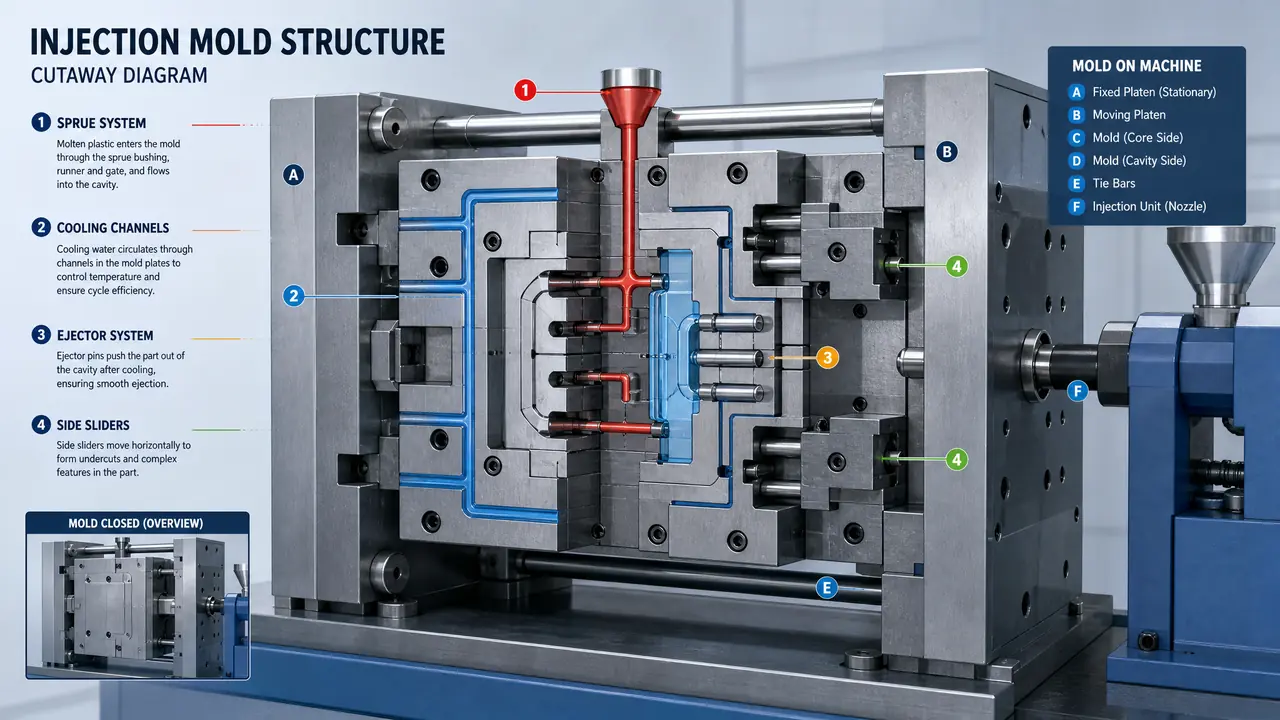
这事儿得拆开说:注塑模具结构不是一坨铁,是八个系统各管一段——浇注管进料,冷却管定型,顶出管取件,侧抽芯管倒扣,导向排气复位在幕后兜底,谁偷懒废品长什么样都有定数。试模验收按系统挨个查,根子找得又快又准。
注塑模具结构这东西,拆开看就是八个系统各管一段,哪个偷懒废品长什么样都有定数。上周三夜里十一点,一套带两个滑块的卡扣外壳模在320吨机上打T1,产品死活留在型芯上,操作工伸手要改保压,被我拦了——这是顶出系统的病,不是参数的病。
那晚折腾到十二点半,根因是一根顶针短了半毫米。卡扣底下的加强筋把产品咬死在型芯上,行程够力也够,就差那一点。换针,十分钟的事。要是往参数上死磕,调到天亮也调不出来。
所以趁热把这套账掰开算一遍:浇注、排气、冷却、顶出、复位、导向、侧抽芯,外加模架当骨架。对了,导向和模架先一句带过——导柱导套是关节,管合模不别扭;模架是骨头,A板B板方铁底板都算它。这两样出厂后很少惹事,出事的是剩下六个,下面挨个说。
浇注和排气:料从哪进,气往哪跑
浇注系统管熔料进型腔的全程,主流道、分流道、浇口、冷料井一段都不能省;排气系统管腔内空气外排,槽深零点零二毫米上下。比头发丝还窄的槽,管的是大事。这两个系统一个管进门一个管出气,T1第一模最容易把它们的问题抖出来。
料路从浇口套开始算。喷嘴顶住浇口套,熔体顺着锥孔进主流道,分流道分家,最后一窄条浇口挤进型腔。浇口留多大有讲究:上个月一套PP餐盒盖模,潜伏式浇口留到1.2毫米,脱模拉丝,剪完还凸一个点,客户验货直接挑出来。缩到0.8毫米加一根浇口拉杆,消停。
小数点后面的事,就是钱。
排气更冤,它是最便宜的系统,出的事故却不少。深腔最后充填的地方不开放气槽,困气烧焦一片黄,客户以为你把料烧糊了。槽深按料给:PP放到0.03毫米,ABS给0.02,PC只敢给0.015,给多了飞边比产品还顽固。碰到型芯深、钻头下不去的地方,就镶一块透气钢,气从粉末烧结的缝里走。这个坑我踩过,一套收纳箱模四角烧焦,返工加了四条排气槽才利索。
困气藏在哪、槽开多深,展开讲又是一篇,模具排气开在哪?排气槽位置与困气烧焦的排查里我拆得细,对着查就行。
冷却系统:一个周期六成时间在等它
冷却系统靠水路把型腔型芯的热量带走,冷却时间通常占整个周期的60-75%,水路离型面15毫米上下,模温机稳住水温才算数。它不声不响,坏起来全是慢性的,周期一天拖长一秒你都没感觉。
布水路的原则就一句话:直的优先,近的好,密比粗管用。水孔中心离型面15毫米左右,两条水路间距取三到五倍水径。型芯深、钻不到的地方靠隔水片,巴掌大一小铁皮插进水孔,把回路隔成两截逼着水绕底走,模具隔水片是什么?运水回路里这个小零件决定冷却效率讲的就是它。别看便宜,装反了水直接短路白流。
热得快的尖角薄边,铜件顶上:铍铜镶件导热比钢强好几倍,专门把局部热量引出去。打ABS面板模温机设70度,PP薄壁件反倒要15到20度的冻水,这钱别省。
我们吃过水垢的亏。一套周转筐模量产半年,周期从32秒爬到38秒,查来查去是水路结了垢,流量掉三成。这东西跟血管斑块一个道理,管子看着没细,流量先细了。除垢剂泡了一个通宵,第二天回到33秒。现在厂里定死规矩:停机超一个月,上机先冲水路。
顶出和复位:顶针是调出来的,不是画完就完了
顶出系统管把冷硬的产品从型芯上顶下来,顶针跟着包紧力走,骨位卡扣附近必须有力;复位靠复位杆加弹簧,弹簧疲了合模就出事。图纸上给了位置,手感还得试模一遍遍找。
顶针往哪放,看产品咬哪里。加强筋、卡扣、螺丝柱这些包紧力大的地方必须有力顶着,不然产品就粘芯顶白。一套中等外壳模三四十支顶针正常,直径3、4、6毫米这三档最常用。顶白不是因为顶针多,是力不匀,该受力的地方没顶到,别处白挨打。
复位这一套最没人搭理,出事最狠。四根复位杆加弹簧,弹簧按30万次寿命备件,到点就换。疲了什么后果?顶针板回不到位,合模直接顶上型腔面,一个坑下去,烧焊八百块起,停机两天。说实话,弹簧几十块一根,这笔账谁都会算。
带滑块的模具还得看先复位:滑块和顶针在同一个位置打架,就装先复位机构,别赌工人手快。这种干涉设计阶段就该算出来,等试模才见分晓就晚了。
侧抽芯:多一个倒扣,多一套行位的钱
产品侧壁有倒扣、侧孔、卡扣,模具就得配侧抽芯:外倒扣走滑块加斜导柱,内倒扣靠斜顶,行程按倒扣深度加2到3毫米保险量。一套滑块开模贵几千到一万五,后期的毛病也多攒在这。
斜导柱角度常见15到20度,斜导柱只管抽,锁模靠锁紧面,两件事别混。行程别掐得刚刚好,倒扣深度再加2到3毫米保险,热胀冷缩加上装配误差,掐太准迟早粘住。定位靠行位弹弓和波珠螺丝,弹弓疲了滑块归位不到位,合模就是一声脆响,然后是账单。
我的站队很明确:外倒扣优先滑块,皮实好修,坏了拆下来铣一铣装回去;内倒扣躲不开斜顶,斜顶娇气、导杆容易拉伤,但没它产品出不来。行程太长滑块装不下,就上油缸抽芯,抽芯距能到几十上百毫米,代价是多一路油路和油缸钱。
翻车账记一笔:一套模的滑块压条间隙没调好,跑五千模次把型腔侧面拉出一道痕,烧焊修了八百,耐磨块才三十块一对。间隙小到肉眼看不出来的事,账都记在后面。
斜导柱和油缸两种方案怎么挑,抽芯模具的抽芯是怎么动的?斜导柱油缸两种方案里摆过账,按行程和产量对号入座。
那晚的卡扣模换了针再打,一次过,凌晨一点下班。老板娘第二天念叨,T1多打一趟就是几千块机时加人工,谁替她心疼过。八个系统里任何一个偷懒,这笔账最后都摊在机时和交期上。
把八个系统的账归拢成一张表,试模照单挨个查:
| 系统 | 偷懒时的废品 | 试模先查什么 |
|---|---|---|
| 浇注 | 缺料、熔接痕、浇口拉丝 | 冷料井深浅、浇口大小 |
| 排气 | 烧焦、困气、充填不满 | 最后充填处有没有开槽 |
| 冷却 | 缩水、变形、周期变长 | 水路通不通、模温机实际水温 |
| 顶出 | 顶白、粘芯、顶不落 | 骨位卡扣处有没有力 |
| 复位 | 合模压伤、撞坏滑块 | 弹簧压缩量和疲劳程度 |
| 导向 | 飞边忽大忽小、合模异响 | 导柱导套磨损和润滑 |
| 侧抽芯 | 拉伤、拖花、行位不归位 | 行程余量、锁紧面贴合 |
| 模架 | 平行度超差、分型面贴不严 | 模板四角承力和硬度 |
下次T1你在现场,别盯着一个缺陷跟参数较劲。退半步,把这张表从头过一遍,哪个系统的名字跟废品对上了,根子基本就在那儿。这套查法不新鲜,老师傅都在用,只是没人写成单子给你。
常见问题
八个系统里,哪个出毛病最拖交期?
分阶段。试模期最拖的是浇注和排气,改浇口、补排气槽一改就是一两天;进了量产拖交期的多半是冷却和顶出,水垢塞路、顶针咬死,都是慢性病,防着点比修着省。
三板模比二板模多了什么?
多一块水口板、一套拉杆和开闭器,浇注系统拉长成点浇口进料,开模按顺序分两步拉开。八个系统还是那八个,只是浇注这套变复杂,图上多一层。
倒扣很浅,能不能不做滑块省钱?
看料看深度。PP、PE这类软料倒扣在0.5毫米以内,强制脱模能剥出来,餐盒瓶盖不少就这么干;PC、ABS这类硬料超过0.3毫米就老实做抽芯,硬剥不是拉白就是裂。
模具放了几个月再上机,要先查哪几个系统?
先查冷却和复位。水路放久了会锈会堵,上机前通水看流量;复位弹簧久放会疲,头几十模慢点打,听合模声音顺不顺。顶针上防锈油没涂到的地方也过一眼,咬一次针就是半天的产量。