开关模具精度要求多高?面板阻燃料的注塑要点
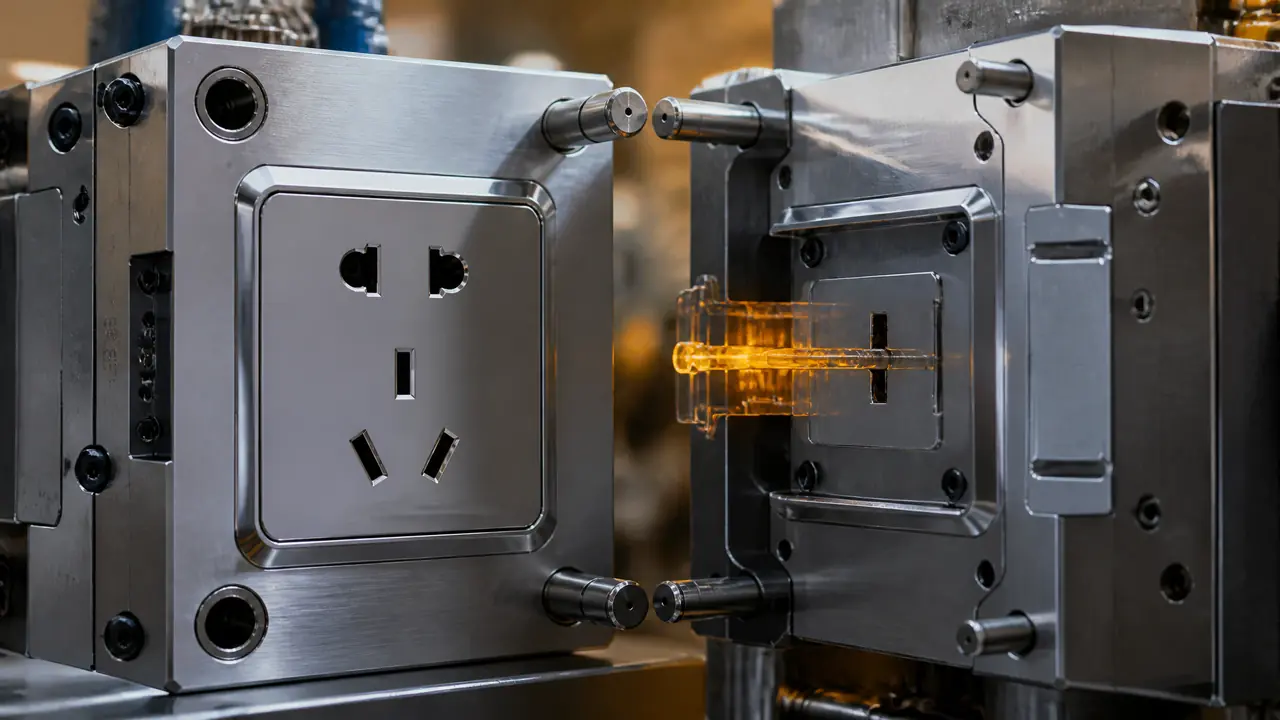
先说结论,开关模具的精度卡的不是面板外形,是卡扣孔位和装配面,公差普遍压到正负0.05毫米以内。阻燃料PC难打,难在烘干和模温。新开模先盯这两个环节再谈价格。
做开关插座面板的那套注塑模,行里管它叫开关模具。别看一块86型面板就巴掌大,精度要求一点不比精密件松。上个月有个做电工料的朋友拿两块板来找我,一块自己厂里开的模,一块品牌货,对着灯一照,差距全在熔接线和卡扣孔位上。他说模具钱没少花,就是没人告诉他验收该看哪里。
这类面板是双重身份。对用户是外观件,表面要亮,不能有流痕银纹;对装修工是结构件,卡扣要能装进底盒,反复插拔不断裂。两个身份叠一块,模具就得同时照顾光洁度和尺寸链。再看料,面板九成以上用阻燃料,PC或者PC/ABS合金,阻燃剂一加进去,注塑窗口立刻变窄。所以精度和阻燃料,就是这套模具的两道坎,这篇也围绕这两块展开。
开关模具的精度到底卡在哪几处
主要卡三处:卡扣孔位公差压在正负0.05毫米以内,分型面错位不许超过0.03毫米,外观面不允许肉眼可见的熔接线。三处有一处超标,装出来的插座就歪,或者一按就咯吱响。
先讲卡扣。国标86型底盒的孔距是固定的,面板的四个卡扣腿要插进去还留点余量,松了晃,紧了装不进。我们车间对卡扣孔位一般按正负0.05毫米收,关键孔距再加严到正负0.03。听起来苛刻,其实有原因:注塑本身有收缩波动,PC的收缩率大概0.5%到0.7%,模具开钢料的时候要把这半个点的缩放进去,收缩估偏差一点,成品就全歪。精密件怎么把公差控到0.01毫米,我之前拆过一套思路,面板模具的孔位控制是同一个逻辑,只是范围小些,感兴趣可以看这篇精密注塑模具公差控制到0.01mm是怎么做到的?全部拆解。
再看分型面。面板的正面一圈是不许有台阶的,摸上去要顺滑。分型面哪怕只错位0.05毫米,手指一划就感觉得到,装到墙上侧光一照还有黑影。行里对高要求外观件的做法是分型面做碰穿定位,配合面研配到红丹显示均匀。分型面的选法和避坑我在模具分型面怎么选?碰穿插穿、飞边和曲面分型一次讲透里写过,不重复,只提醒一句:面板这类件,分型面宁可多花两天研配,也别指望后期修。
外观面还有一条隐形的线:光泽度。同样是抛光,模具钢抛到镜面,打出来的板才有那种玻璃质感。低档面板用P20类钢材抛到1000目就交,光泽发闷;正规电工料厂普遍用S136或者2083淬硬到HRC48-52,抛到3000目往上。我摸过一块没用足功夫抛光的板,灯下像蒙了一层雾,客户当场就退回来了。
阻燃料为什么这么难伺候
阻燃料PC注塑前必须120℃烘够4小时,料筒温度控制在280到310℃,模温低于80℃,熔接线就藏不住了。干燥和模温这两步偷懒,后面全白干。
先说烘干。PC本身吸湿,加了阻燃剂以后对水更敏感,水分在高温下直接让分子链断掉,表现在制品上就是银纹、脆裂。去年秋天我们打一批面板,T1试模顶上一圈银纹,全组人围着查模温查射速,查了半天,最后发现是新料没烘透,烘料斗那一炉只烤了两小时。老老实实120℃补足4小时,再打,银纹一点没有。老实讲,银纹九成是料的问题,别一上来就怪模具。
再说温度。阻燃剂里有溴系也有磷系的,都是跟着PC一起熔融再分散,温度低了分散不开,面板阻燃测试过不了;温度高了阻燃剂分解,发黄、起泡,气味还刺鼻。我们常用的窗口是料筒280到310℃,具体看料的牌号,射胶速度压着打,剪切太猛一样会降解。
模温是第三道关。我有次做对比,同一副模,模温65℃打出来的板,浇口对面的熔接线灯下清清楚楚;提到95℃再打,熔接线基本找不到了。代价是周期从38秒涨到44秒,产能掉一截。所以模温不是越高越好,是拿外观换产能的买卖,得跟客户提前谈好。面板这种高光外观件,也有用热流道进胶把熔接线赶到非外观区的做法,原理和选型见这篇热流道模具是什么?注塑模具的高效浇注系统全解析,一副模多花几万,能省掉不少抛光返工。
试模阶段最容易翻车的是哪几步?
翻车最多的是困气烧焦、卡扣顶白、还有收缩估偏导致装不进底盒。三件事都能在T1之前预防,别等钢料开了再改。
困气是第一坑。面板中间有螺丝柱和加强筋,胶流过去最后汇聚在柱位附近,气排不出去就烧焦,一圈黑斑。我们的做法是在柱位根部加0.015到0.02毫米深的排气槽,太深会飞边,太浅没用,要靠试模一点点磨。好的模具师傅会主动在这些位置预留排气,差的图纸上看是干净的,试模必翻车。
顶白是第二坑。面板卡扣腿又细又长,顶出平衡没调好,一根腿吃力大,表面就顶出发白。调机的朋友都懂,顶出速度降一点、平衡度校一遍,多数顶白当场消失。要是结构上顶针位置就摆错了,那只能拆模改,一周时间没了。
第三坑最冤:收缩估偏,卡扣装不进底盒。料商给的收缩率是个参考值,实际跟模温、保压都挂钩,同一个牌号我们实测波动能到0.05%上下。稳妥的做法是开模前先打样件实测收缩,再修钢料。工程上把这个流程走细一点,验收的时候也就有据可依,整套从产品分析到图纸的规范动作,参考这篇注塑模具设计怎么做?从产品分析到模具图纸的标准化流程就够用了。
回头说我那朋友那两块板。差距真不在模具报价上,他花的钱不比品牌厂少,差在开模之前没人把公差、烘料、模温这几条白纸黑字定下来。开关模具这个行业,肯在细节上跟你抠数字的供应商,比报价单便宜两千块的供应商值钱得多。下回你再开这种面板模,先拿一块样品面板当验收基准,一条条对着比。
常见问题
一套86型面板的开关模具大概要多少钱?
行情浮动挺大。一模两腔的普通款,P20类钢材,大概8万到15万;高光镜面配热流道的,S136淬硬加多腔,20万往上也很常见。低于行情太多的报价,多半在钢材和抛光上动了手脚,后期返工的钱远超差价。
面板注塑开几腔合适?
打样阶段一模一腔,把收缩和工艺参数摸稳。量产的话行里普遍一模4到8腔,腔数越多尺寸越难统一,我见过一模12腔的面板模,八块板里总有两块色差和尺寸对不齐,最后还是拆成8腔的。
阻燃料打完有股怪味,是料不好吗?
不一定。阻燃剂受热多少会分解出味道,磷系相对轻,溴系重一些。烘料到位、温度不超标的情况下味道会小很多。要是打完板子放两天还有明显异味,那就要查料筒温度是不是超了,或者料本身回料掺多了。
这种模具寿命一般能打多少模次?
看钢材和保养。S136淬硬到HRC50左右的镜面模,正常保养打50万模次以上不稀奇,卡扣位的顶针和斜顶是易损件,大概每20万模次要检查更换一次。保养差的模,30万模次外观面就拉花了。
延伸阅读
想系统补注塑模具的基础知识,可以先看这篇注塑模具结构基本常识:从菜鸟到能看图就懂的全流程拆解。