抽芯模具的抽芯是怎么动的?斜导柱油缸两种方案
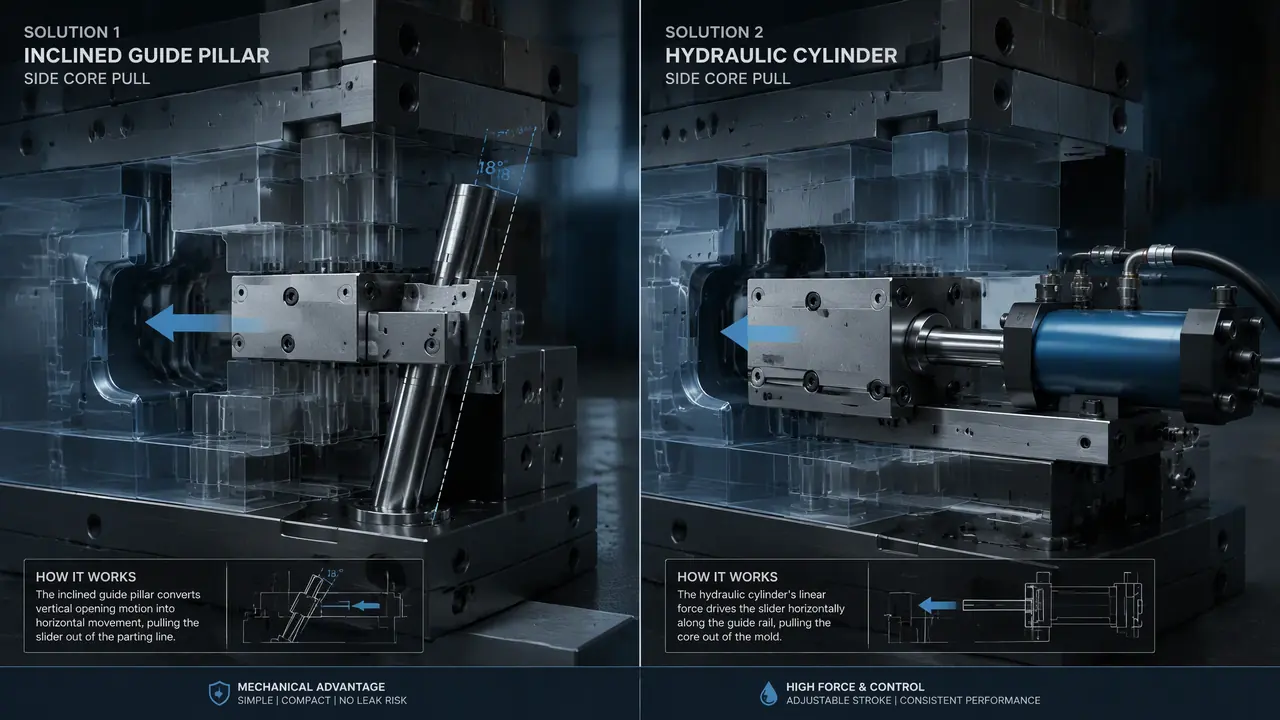
直接给结果:抽芯模具的抽芯就两种驱动路数,斜导柱借开模行程拨滑块,便宜皮实,30 毫米以内的行程都好使;油缸独立供油,行程和抽芯力大一个量级,代价是时序要自己管。拿到产品先量倒扣深度,再定方案。
车间新来的设计同事问过我一句:抽芯模具的抽芯,到底是怎么动的?这问题问得不外行。产品侧面有倒扣,注塑机只会直上直下开合模,够不着那个方向,得靠一套侧向机构把「让开」这个动作做出来。做出来的方式,主流就两条:斜导柱和油缸。两条路终点一样,过程、成本、脾气差得很远。
先给个数感受一下。前年跟一套电动工具外壳的模,侧面散热格栅倒扣深 6 毫米,斜导柱做了 18 度,开模往前空走 26 毫米才把滑块让开;同一年另一套汽车风道的模,倒扣绕着弯走,抽芯行程做到 90 毫米,斜导柱彻底没戏,直接上油缸。同一个车间,两套模的抽芯完全是两个世界的动作。想把注塑模具整体框架先捋一遍的,可以看这篇注塑模具结构基本常识,回来看会顺很多。
抽芯这个动作,本质是一场运动转换
抽芯的本质是运动转换:斜导柱把注塑机的直线开模行程按角度拆出侧向移动,油缸直接用液压推拉滑块,终点一样,过程两码事。拆开看,两条路的零件和脾气都不一样。
斜导柱那一套:柱子固定在定模板上,斜孔开在滑块里。开模时动模后退,柱子在斜孔里硬「别」着滑块,把垂直方向的力按角度拆成水平方向。角度一般做 15 到 20 度,我们车间默认 18 度。行程算法不复杂,倒扣深度加 2 到 3 毫米安全量。麻烦在后面:抽芯行程越大,开模要空走的越多,18 度时开模行程大约是抽芯行程的 3 倍,行程一大模具就得做高,注塑机拉杆空间不一定装得下。滑块退到位后有限位螺丝拉住,这道保险省不得,滑块飞出去砸坏顶针的事我见过一回,修理费比限位螺丝贵几百倍。
油缸那一套就直白了。液压站供油,活塞杆通过 T 型槽或者接杆拉着滑块,方向随便摆,行程随便做,想什么时候动就什么时候动。运动不再是开模「顺便」带出来的,是一套独立受控的动作。所以它管得住斜导柱管不住的活:大行程、弧形抽芯、要跟开合模错开时序的场合。
话说回来,抽芯只是整套模里的一环。浇注、顶出、冷却怎么跟它配合,这篇四大系统拆解讲得比我细,这里不展开。
斜导柱和油缸,抽芯驱动怎么选?
倒扣 30 毫米以内、批量普通,斜导柱是默认答案,便宜可靠;倒扣深、行程超 50 毫米或者时序要错开,才值得上油缸。我的倾向很明确:能斜导柱就不油缸。
| 对比项 | 斜导柱抽芯 | 油缸抽芯 |
|---|---|---|
| 动力来源 | 借注塑机开模行程 | 独立液压站供油 |
| 常用行程 | 一般 30 毫米以内 | 50 到 300 毫米都常见 |
| 时序控制 | 跟开模行程锁死,调不了 | 程序控制,想抽就抽 |
| 结构成本 | 低,一根柱一个孔 | 高,油缸油路控制阀都要钱 |
| 典型产品 | 外壳卡扣、格栅、小侧孔 | 汽车风道、深腔桶、弯头管件 |
斜导柱确实比油缸省一大截,这是我用下来的感受。它没有泵、没有阀、没有接头,不出油自然不漏油,谁接手机都能操作,换模具厂也不用重新交代。油缸这边,一支油缸加上油路和控制阀,行业普遍比同规格斜导柱方案贵大几千到一两万,具体看行程和抽芯力。省下的不止钱。斜导柱方案调试就是修研配面,油缸方案调试要连机台程序一起动,试模周期普遍多两三天。
但有三类活我建议直接上油缸,别省这个钱。一是行程超过 50 毫米的,硬上斜导柱模具会高得离谱,机台都放不下;二是弧形倒扣,比如弯头管件要沿弧线抽芯,斜导柱只能走直线,做不了;三是时序要错开的,滑块得在开模前就让开,斜导柱跟开模锁死,没有操作余地。
油缸抽芯的三个坑:时序、锁紧、漏油
油缸抽芯最怕时序和锁紧:开模前滑块必须先抽到位,锁紧靠斜楔挡块扛高压,磁环开关设偏半圈,试模就可能拉坏产品。三个坑我全踩过,一个一个说。
时序是头一个。油缸抽芯的完整顺序是:合模锁紧、注射保压冷却、油缸先抽、开模、顶出。大行程侧芯必须在开模前抽掉,靠油缸上的磁性开关给机台发到位信号。我吃过亏:一套深腔桶模,磁环位置装偏了小半圈,机台没收到信号就按程序开模,滑块还咬着产品,T1 试出来五件全部拉变形,侧壁拉出白印。拆模重调磁环位置,T2 才过。跟油缸模,试模前先手动空跑一遍油缸动作,确认开关信号都到位,五分钟的事,能省一次试模。
锁紧是第二个。注射时熔体往侧面撑滑块的力非常大,活塞杆扛不住这种高压侧向力。拿一套滑块正面积 80×40 毫米的模算,型腔压力按 30 兆帕估,侧向力将近 10 吨,全靠斜楔挡块的贴合面顶住,油缸只管抽芯,不管锁。谁跟你说油缸能顺便锁紧,你多问一句锁紧面在哪。
漏油是第三个,最磨人。油缸接头在模具内部,装得歪一点就渗油,渗出来的液压油沾到制品上,普通件擦掉还能救,食品和医疗件直接报废。水路也得给油路让道,设计阶段不排布清楚,钳工装配时两根管打架,拆了重走。
回到开篇那个问题:抽芯怎么动的,答案取决于行程和时序。小行程,斜导柱借开模那一下就把活干了,便宜又省心;大行程要精确时序,油缸上,但时序和锁紧得盯紧。下次拿到带倒扣的产品图,先拿卡尺量倒扣深度,再看机台有没有液压接口,这两步做完,方案基本就定了,谈价也不容易被带偏。
常见问题
抽芯模具和斜顶是一回事吗?
不是。斜顶靠顶出动作斜着让位,行程小,管的是产品内侧卡扣;抽芯指侧向滑块机构,管外侧倒扣,行程和力量都大一个级别。一个产品经常两个都有,别混着叫,跟模具厂沟通容易出误会。
所有注塑机都能上油缸抽芯吗?
不是。机器得有液压接口和对应的电磁阀控制点,小吨位机有的不配。下单前把机台液压参数跟模具厂对一遍,别等试模才发现没油源,加配液压站又是一笔钱和时间。
斜导柱断了一般是什么原因?
多半是锁紧块失效,注射时滑块被顶得后退,斜导柱扛了不该扛的力,弯了或者直接崩。柱子常用 SUJ2 或 T8A 淬火处理,断了只能换新的,滑块斜孔还得修,所以锁紧块贴合面的研配质量比什么都重要。
抽芯行程怎么算才不出错?
倒扣深度加 2 到 3 毫米安全量,滑块要完全脱离产品外形才算让开。再反推开模行程,18 度斜导柱的开模行程大约是抽芯行程的 3 倍,机台空间不够就减小角度或者改油缸。拿不准就让设计画张行程示意图。