pc模具要注意什么?聚碳酸酯注塑的温度与应力
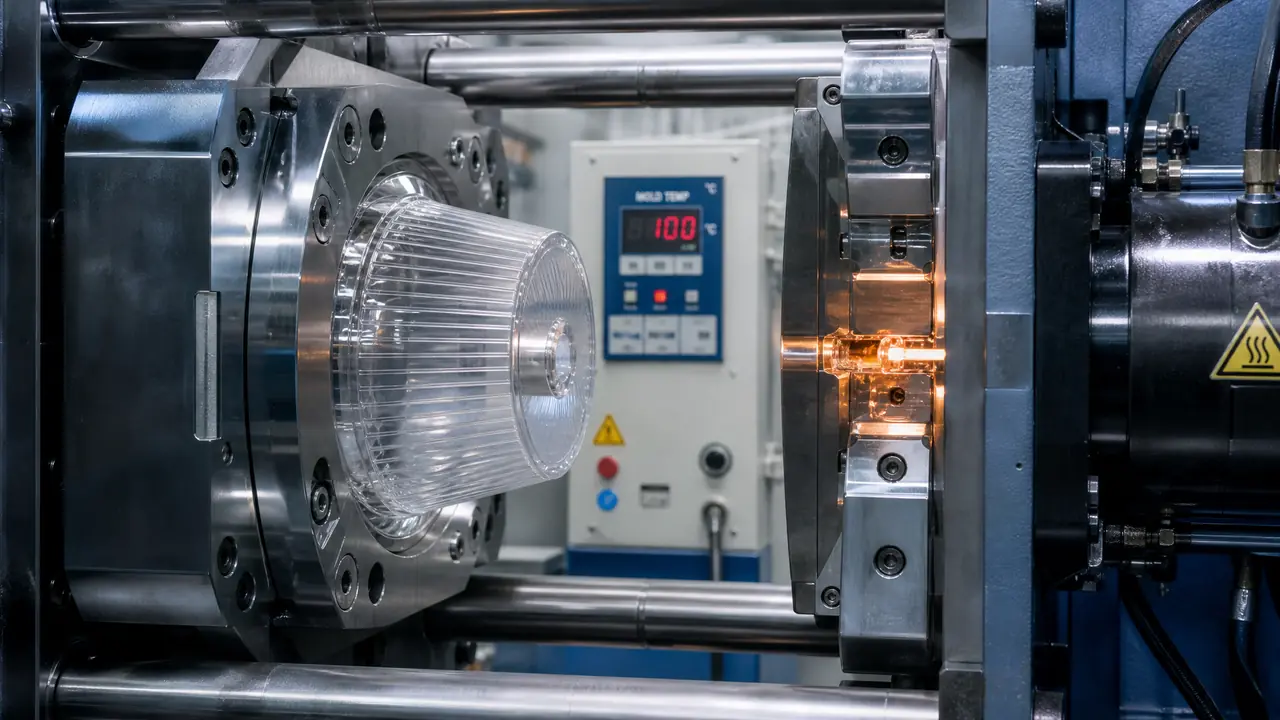
先说结论:pc模具成败大半在温度和应力上,烘料120℃足3到4小时,料筒260到310℃、模具80到120℃,浇口和拐角把应力控制做足。这些参数来自车间实测,拿到新模先照着核一遍工艺卡,再动注塑机。
pc模具接单之前,老师傅一般先问一句:这批料烘了没?PC学名叫聚碳酸酯,韧性和透明度都拿得出手,问题就是太吸水、太怕应力。我的判断很直接:温度和应力这两个坑绕不过去,绕过去了,做PC的活儿才算入门。
去年接了一批车灯灯罩的单,客户指定用PC。第一模打出来整批银纹,表面像撒了层细盐。查了大半天,原因是烘料桶晚上被人关了电,白班照常开打。烘够4小时再试,银纹当场消失。打那以后我们车间立了规矩:料没烘透,注塑机不许动。PC的工艺逻辑和普通塑料差别不小,不熟悉的可以先翻一下注塑模具入门指南,把浇注和冷却的基本盘搞清楚,再看这篇会顺很多。
烘料不到位,前面全是白忙
PC必须先烘料:120℃烘3到4小时,水分压到0.02%以下,不然银纹、气泡躲不掉。PC的吸水率不算高,大概0.2%上下,可它一旦进了270℃以上的熔体,那点水就够把分子链水解断掉一截,分子量一掉,冲击韧性跟着往下走。落在产品上,轻则料花气泡,重则发黄发脆,客户拿到手一眼就能看出来。
普通热风烘料桶设120℃烘3小时够用,透明件我习惯烘满4小时,电费多不了几块钱,省出来的返工时间更值钱。停机超过半小时,料斗要盖严实,或者干脆把料倒回密封袋。梅雨天更得留神,敞着口的料十分钟就能重新吸饱湿气。
判断烘没烘透有个土办法:对空射一枪。料条表面光亮顺滑、没有气泡爆开的噼啪声,基本就稳了。要是料条一出来就带着白点往外炸,别调机器,先回头查烘料。
还有个容易被忽略的点:回料比例。PC用回料要克制,掺多了分子量本来就低一截,再碰上水分,韧性掉得更快。透明件我们一律用全新料,结构件回料也不超过两成,这是吃过亏换来的底线。
温度怎么设,别只信表显
料筒一般260到310℃分段设置,模具80到120℃必须配模温机,熔体别超过320℃。PC的熔体黏度高,比ABS难打得多,温度给不够,充模填不满;给过头了,停在料筒里半小时就开始发黄分解。
料筒从进料段到前段递增,260/280/300℃是常见的三段组合,喷嘴再往上加10℃左右。我在一台160吨机上试过,前段从290℃提到305℃,螺旋流动长度多了差不多两成。但温度提上去,周期也得跟上,熔体在料筒里滞留超过半小时,颜色就开始发闷。
转速和背压也别贪。螺杆转速控制在低中档,背压给到注射压力的一成左右就够,背压太高剪切热堆起来,料在没出枪嘴之前就已经开始受伤。停机前记得用PS或者PE把料筒洗一遍,PC残在高温料筒里过夜,第二天开头几枪全是焦料。
模具温度对PC的影响比一般材料大得多。80℃以下打出来的件表面发雾,内应力也大;灯罩这类透明件,我们常年把模温机定在95到105℃,出来才够亮。模温高了顶出要小心,件还没定型就顶,顶白是分分钟的事。
| 项目 | PC | ABS |
|---|---|---|
| 烘料 | 120℃、3到4小时 | 80℃、2到3小时 |
| 料筒温度 | 260到310℃ | 200到240℃ |
| 模具温度 | 80到120℃ | 50到70℃ |
| 收缩率 | 0.5%到0.7% | 0.4%到0.7% |
| 应力敏感度 | 高,容易开裂 | 中等 |
浇口多说一句。PC对浇口处的剪切很敏感,浇口开小了,应力全堆在那一圈,后续开裂多半从这儿起步。透明件用点浇口时,直径别抠太省,0.8到1.2毫米是常见范围。想少掉浇口痕、降压力损失,热流道是好路子,热流道模具的选型与原理之前单独写过一篇,可以直接翻。
内应力才是隐藏的杀手
内应力多堆在浇口附近和薄厚交界处,退火110℃保温2小时能消掉大半,装配前先排查一遍。PC件最阴的一招叫应力开裂:打出来的时候好好的,装上螺丝或者碰了点酒精,过两天沿螺丝柱一圈全是细裂纹。
应力的来源翻来覆去就几个:注射压力太高、保压太猛、模具太冷、拐角太尖。我们排查螺丝柱开裂,第一件事是把保压从最高值往下调10%,再把柱子根部加一圈R角,多数时候就这么解决了。客户对可靠性要求高的,出货前会要求做乙酸浸泡试验,泡完不起裂才算过。做精密件的更得盯紧应力,公差和应力是连在一起的,0.01mm公差怎么控的拆解里专门讲过,可以对照着看。
退火是兜底手段。110℃热风保温2小时,随炉缓冷到室温,残余应力能消掉一大半。但退火会带来轻微变形,装配件退火前要先跟结构那边对尺寸,别应力消了、尺寸跑偏了,那就捡了芝麻丢了西瓜。
回到开头那批灯罩。后面两年这个客户返单了六次,没有一次出过银纹,靠的不是什么高招,就是烘料记录有人签字、模温机设定有人复核。现在新人上手做PC,我们只考三样:烘料温度和时间、模温机设定、螺丝柱根部的R角。这三样过关,别的都好教。
常见问题
pc模具用什么钢材合适?
透明件用S136、2083这类不锈镜面钢,抛光要到8000号砂纸以上才压得住表面质量。不透明的结构件,P20、718H就够用,预算宽裕再往上走。
PC件表面出现料花怎么办?
九成是烘料问题。先查烘料温度和时间够不够,再看是不是停机后受潮回吸。烘料没问题还出料花,把料筒后段温度往上提10到20℃再试,逐项排除,别一上来就动保压。
PC注塑件能喷油漆或者粘接吗?
能,但溶剂型涂料容易诱发应力开裂。喷漆或粘接之前最好先退火,把残余应力降下来,再选PC专用的处理剂,普通的稀释剂别往上倒。
PC模具的收缩率按多少放?
行业普遍按0.5%到0.7%放。结构简单、壁厚均匀的取小值,薄壁件偏大,精密件别赌,先试模实测,再按实测数据修模。