注塑成型模具开模报价怎么谈?看量产品类定腔数钢材再压价
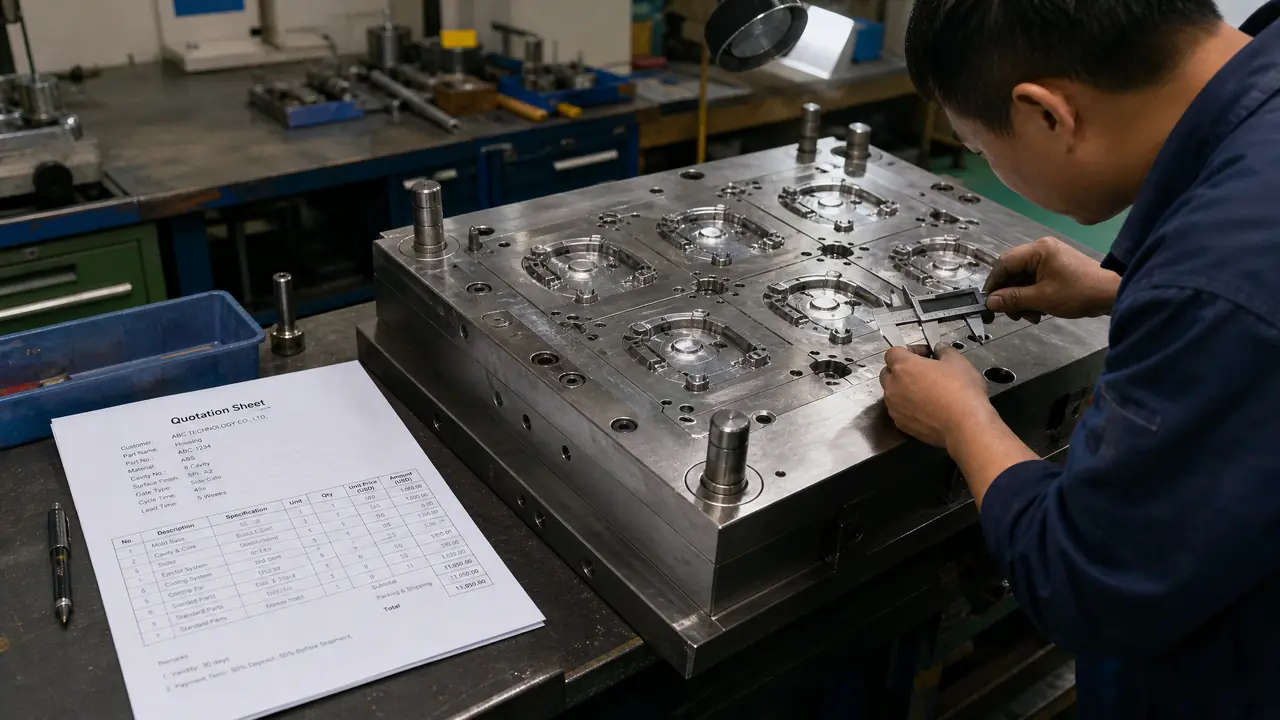
别绕了:注塑成型模具的报价别拿总价硬砍,先把量产品类对上号,锅垫这类快消件开十六腔压到十三万出头,结构件按寿命选钢别堆配置,再把钢料、腔数、热处理三行字逐项对市场价,十个点以上的空间就是这么省出来的。
上个月陪一个做电子烟外壳的老板谈注塑成型模具,对方开口二十六万,我劝他砍到二十万再签。他一开始以为我吃里扒外,把单子摊开拆完,他自己拿笔把"二十六万"划掉了。
跑销售这行,我一年过手的注塑成型模具报价单少说两百张,越来越确定一件事:坑不在总价里,在明细里。总价贵得离谱的厂反而好谈,最怕总价看着顺眼,钢料、腔数、热处理几行字里给你埋东西,等试模出了问题再回头谈,主动权全在对方手上。
正确顺序是倒着走。先想清楚你的产品一年出多少件、打算卖几年、外观要求几级,再让模具厂照这个出方案。顺序反过来,你只甩一张3D图过去让人报价,回来的单子看着都差不多,其实一套按二十万模次做的,一套按五十万模次做的,差出来的钱够再开半套模。
报价单这四行字里藏着九成的坑
报价单至少写清模具钢牌号、腔数、热处理和交期四项,缺一项就是让对方自由发挥,同一行P20不同厂家的价差能到三成。这四行是底线,剩下的再逐项拆。
拿到单子先别看合计,一行一行来。第一行模具钢,必须写到牌号,718H还是P20还是S136,只写"进口预硬钢"的单子直接退回去。第二行腔数,一模出几件,后面所有的账都从这行算起。第三行热处理,调质、氮化、淬火是三个价,别让人写成"按需处理"。第四行交期,三十天还是四十五天,得看他把热处理外协的往返时间算没算进去。
说句实话,我见过最坑的一张单子,钢料那栏就仨字"模具钢",客户图便宜签了。三个月后型腔拉毛,件面上一道道划痕,找厂家理论,人家指合同:没写牌号。挖开一看是地方小厂的翻坯料,整套模只能降级去做内包装件,十几万的订单赔了进去。这个坑我踩过之后立了条规矩,牌号不落实的单子,连谈都不谈。
腔数这行也容易掺水分。有的厂为了压总价给你报少腔数,等你要提量,一模加两腔得把模坯重新排位,等于重做半个模。要提量,现在就说。
腔数和钢材,决定这套模是省钱模还是埋雷模
普通产品P20预硬钢够用,透明件和带腐蚀性的料才上S136,30万模次以内的单别为淬硬钢多掏钱,腔数按年量加两成余量。这两笔账算明白,报价单上一半的水分自己就挤掉了。
钢料我给你分挡。718H和P20这类预硬钢,硬度均匀,拿来就能开,日用件结构件这类30万模次以内的单,闭眼用它。S136是防锈镜面钢,做透明件或者PVC这种会腐蚀型腔的料才值得上,吨价贵出两三万。有销售上来就推全S136,我问他这套模你打算打多少模次,他答不上来,那就是照着提成报价。
腔数是笔更活的账。腔数翻一倍,模具价格大概涨六成到八成,不会跟着翻倍,模坯、导向、顶出这些基础件是共用的。具体算法拿年量除以全年开工天数,再除以你能接受的成型周期。一年两百万件,按300天开工、周期40秒算,一天要6600多模次,单腔机台连轴转也就2000出头,三腔都悬,排位对称直接上四腔。
对了,岔开一句:别拿"以后再加腔"当后路。多腔模的进胶平衡是设计阶段就排好的,型腔怎么布、浇口怎么配,抢在开模前定死,模具型腔这篇里讲得更细。后补腔等于动浇注系统,修出来的模十个有九个平衡不良,账算下来比一步到位贵得多。
三种量产品类,三种开模路数
快消品走多腔薄壁模抢产能,工业结构件按寿命选钢配腔数,小众定制件先单腔试水卖得动再扩,路数选错两头都亏。开模之前先给自己的产品归个类,这一步不花钱。
| 品类 | 典型年量 | 腔数 | 钢料 | 模具预算 |
|---|---|---|---|---|
| 锅垫杯盖这类快消件 | 百万件以上 | 16到48腔 | P20加氮化 | 12万起步 |
| 电器外壳结构件 | 10到30万件 | 1到2腔 | 718H预硬 | 6到15万 |
| 透明件或带腐蚀料 | 20万件上下 | 1到2腔 | S136淬硬 | 15万往上 |
去年有个客户做PP锅垫,图便宜先按单腔开的,三万八。旺季一来机台排不开,两条产线喂不饱,一年白扔的产能比四套模具钱都多。今年咬牙开了一模十六腔,十三万二,成型周期压到28秒,一天出四万多套,两个月就把差价赚了回来。快消品的模具成本要摊到每一件里去算,腔数抠着开才是真贵。
结构件反着来。量不大、生命周期三五年,单腔或双腔配718H,把钢料的钱省下来贴到试模和修模上,比一上来堆配置划算。小众定制件更得沉住气,先单腔打市场,卖得动再扩,卖不动那三万多就当买了张船票。
交期砍不动,报价里反倒有得谈
正常一套注塑模三十到四十五天,T1试模后留两周修模缓冲,报价低于25天的要防外协赶工,议价空间一般在十个点到十五个点。交期和价格是两条线,别搅在一起谈。
交期我问过不下二十家模具厂的排产,答数很一致:设计加备料十天,粗加工到精加工十五天上下,装配合模五天,热处理外协还得搭进去几天。三十到四十五天是干出来的数,不是喊出来的。谁跟你拍胸脯说二十天出货,你多问一句热处理自家有炉子吗,多半就露馅了,外协一趟来回四五天,还得排队。
T1试模那天要人到场。试出来的件拿卡尺抽着量,重点看缩水和飞边,公差要求0.02毫米以内的配合位,当场对不上当场记录,别等回去了再扯皮。T1之后留两周修模,这是正常节奏。急着出货砍掉这段时间,产线上天天调参数,调一个月未必调得平。
谈到价,我的路数是把单子摊开按行砍:钢料按当月市场价对,腔数按上面的账算,热处理问清是不是外协、外协价多少。整体砍价我一般开口压十个点,能落十五个点就收手。你要压二十个点以上对方还笑呵呵答应,那就得琢磨他打算从哪儿把这笔钱赚回去了。
说回开头那套二十六万的电子烟外壳模。谈下来的价格是二十万八,钢料没降级,砍掉的是替三年后产量预留的腔位,交期照旧三十五天。上礼拜老板给我发消息,出货了,合格率九成六。开模报价没什么玄学,品类对上号,单子拆到行,钱就是这么省的。
常见问题
手里没有3D图,只发产品照片能让模具厂报价吗?
能让个大概区间,误差可以到三成。照片看不出来壁厚、拔模斜度和配合位,腔数和钢料都没法定,报出来的价参考意义有限。正经谈价之前至少要有一张3D图,只有2D图纸都嫌糙。
注塑成型模具的表面处理为什么经常要另算钱?
咬花、抛光这类表面处理按面积和等级计价,跟模芯大小直接挂钩,有的厂报价单里不含,试模前才加出来。谈之前问一句报价含不含咬花、含到几级,白纸黑字写进合同。
一模四腔比一模两腔贵多少?
一般贵五到八成,不是按腔数翻倍走,模坯和顶出系统是共用的。件越大、滑块越多,涨幅越逼近翻倍,拿不准就让厂家把两个方案的价差列出来。
旧模具翻新接着用,还是直接开新模?
看型腔伤到哪一层。拉毛磕碰这类表面伤,烧焊打磨一两万能收拾利索;型腔尺寸超差或者开裂到了基准面,翻新的钱够付一套新模的首付,还留着隐患,不如开新的。