模具型腔是什么?型腔和型芯的区别、加工方式与抛光排气全讲透
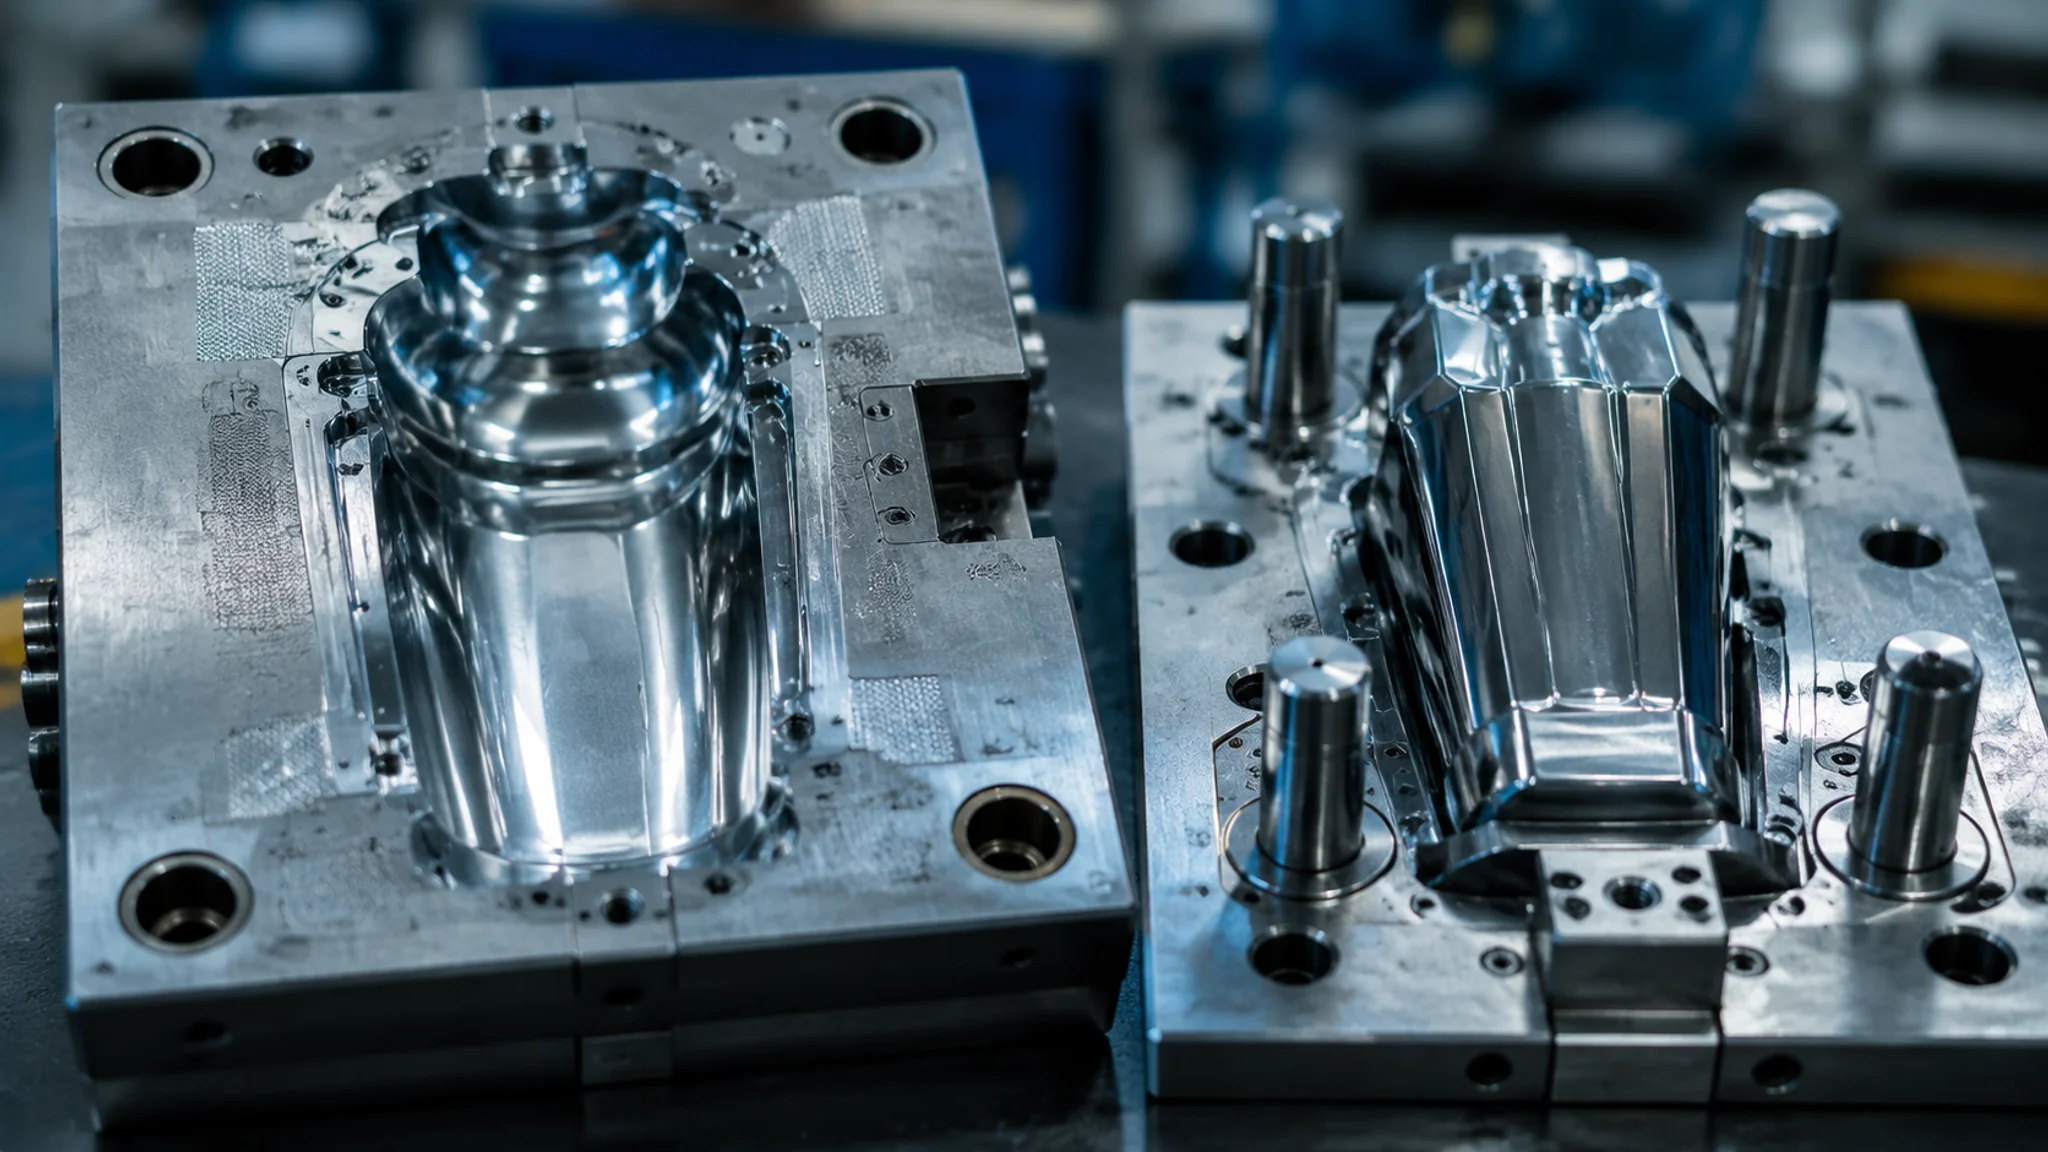
简单说:模具型腔就是模具里凹下去、成型产品外表面的那一半,凸起的另一半叫型芯。型腔件多用CNC铣削开粗、电火花清角,外观面要按SPI等级从A1镜面到D级咬花逐级抛光,深腔薄壁还得靠排气槽把困气排走,不然轻则烧焦发白,重则缺料报废。
你手里任何一个塑料件,翻过来看背面,大概率能看到一圈淡淡的分型线。那条线的两侧,一面是型腔成型的,一面是型芯成型的。我入行第一年在车间当学徒,师傅考我的第一个问题就是“这块凹的是啥”,我脱口而出“凹模”。他说也没错,但车间里没人这么叫,大家只叫它型腔。两个字的事,叫错了会被安排去搬铁。
模具型腔这个词听着抽象,拆开看很直白:型,成型;腔,空腔。合起来就是“给产品外表面定型的那个空腔”。产品长什么样,看一眼型腔就知道了,跟盖章一个道理。整套模具里最贵、最怕磕碰的也是这几块钢。我们厂摔坏过一块2738的型腔镶件,光重做就花了十一天,交期直接泡汤。
型腔和型芯到底怎么分?教你三秒判断
凹进去、成型产品外表面的叫型腔,凸出来、成型产品内表面的叫型芯,判断口诀是“看公母、看外观”。外观面在型腔上,因为塑料熔体充型时贴着型腔壁冷却得快、光泽好;结构面在型芯上,顶针、加强筋这些都在那侧。
这套叫法各地不一样。广东很多厂叫前模后模,前模就是型腔侧(定模),后模就是型芯侧(动模);浙江这边叫母模公模的也多,型腔是母、型芯是公,跟“公差配合”里的公母一个逻辑。台湾系企业爱叫凹模凸模。跟不同地区的客户打交道,先把这套黑话对齐,不然图纸传过去,A厂说的前模是B厂的定模,吵半天吵的不是技术是名词。
真正要紧的不是叫法,是两侧的职责分工。型腔侧通常不放假动作:顶出机构、推板都在型芯侧,注塑机打开时型腔留在定模侧不动,产品被顶针从型芯上推下来。所以型芯要扛拔模力,磨损和拉伤多发生在它身上;型腔要扛外观,蚀纹、抛光、火花纹的标准都盯着它。选材也顺着这个思路走——外观要求高就上抛光性好的S136或者2083,结构复杂受力大的型芯常用718H、2738这类预硬钢。想系统补钢材这块,可以看常用模具钢牌号对比。
再给一个判断捷径:看模架图上有没有顶针。有顶针孔的那一侧必是型芯侧,没有悬念。这套结构上的门道,在模具结构图解里拆得更细。
型腔的加工方式怎么选?CNC、电火花还是线切割
型腔加工的主流路线是CNC铣削开粗加精加工,清不了角的深槽窄筋转电火花,通孔和外形基准用线切割。绝大多数型腔件三者混着上,纯粹只用一种工艺的型腔极少,因为每道工艺都有它啃不动的形状。
CNC铣削是绝对主力。它的优势是快、表面质量稳定,一把R2的球刀精加工出来的面,Ra能控制在0.8微米以内,后续抛光省一半工时。但球刀是圆的,凹角永远是R角,清不了直角和窄槽。车间常用的节奏是:开粗留0.3-0.5mm余量,换刀半精加工留0.1-0.15mm,最后上精光刀。程序怎么编、后处理怎么设置,模具CNC编程入门里有完整路线。
电火花(EDM)专门收拾CNC搞不定的死角。电极一般用紫铜或石墨,窄到0.6mm的筋、深到50mm的窄槽都靠它。缺点是慢,一个中等复杂度的型腔清角,电极要做粗打和精打两根,机台一挂就是一整晚。火花纹也是它的招牌——加工面留下一层放电蚀痕,不抛光直接就是麻面效果,有些化妆品瓶盖故意留着当纹理用,省一道蚀纹钱。
线切割更多干基准的活:镶件孔、穿丝孔、外形轮廓,精度能到0.005mm。高速铣(HSM)这几年抢了不少电火花的活,转速上两万转以上,薄电极都能直接铣出来,光洁度好的时候连清角都能顺手做完。三种工艺的适用边界和成本对比,模具加工五大工艺对比写得更全。从整副模具的工序链角度看,可以再读读从粗加工到精加工的完整工序链。
说个我们踩过的坑。一套遥控器外壳模具,型腔里有一条0.8mm宽、12mm深的窄筋,CNC师傅拍胸脯说小刀能啃。结果刀断了三把,筋还是个斜的。最后还是乖乖做电极放电,前后多花了四天。从那以后我们定了条规矩:筋宽小于1.2mm或者深度超过宽度八倍的,直接走EDM,不试。
型腔抛光等级:SPI标准从A0到D到底是什么
型腔抛光等级按SPI标准分四档:A级镜面(A0到A3)、B级细砂面、C级粗砂面、D级喷砂咬花面,客户图纸标什么等级就抛到什么等级,差半级客户都能用光泽度仪测出来。A0是金刚石研磨膏抛出来的真镜面,D级直接喷玻璃珠做哑光。
往细了说,SPI的A级对应金刚石研磨膏:A0用1微米(部分厂叫A1),A1用3微米,A2用6微米,A3用15微米。B级对应砂纸:B1是600目、B2是400目、B3是320目。C级对应油石,D级对应喷砂。一套外观件模具从B3抛到A3,工时翻三倍不稀奇;A3再到A0,又得翻一倍。所以报价时抛光等级一定要写死在合同里,“抛亮一点”这种话不算数——亮一点是加钱的。
镜面抛光最吃钢材底子。同样是A0,P20抛出来雾蒙蒙的,S136能照出人影,差价能到每公斤二十元以上。腐蚀性强的料比如PVC,必须上S136这类耐蚀钢,不然抛得再亮,生产三个月型腔面就锈出麻点,前功尽弃。模具抛光六级工艺标准和从A1到A3级的SPI镜面抛光详解这两篇把手法和研磨膏配比写得比我细,照着练就行。
补一句实操教训:抛光最忌跳级。从油石直接跳金刚石研磨膏,砂眼根本压不住,灯一打全是麻点。老老实实一级一级过,240目油石打完换320、400、600,一步都别省。我见过学徒赶工跳了两级,两万块的镶件返工三天。
型腔排气为什么重要?困气烧焦的锅别总让工艺背
型腔排气靠的是分型面上0.01-0.03mm深的排气槽和顶针孔、镶件缝的间隙,熔体充型时腔内空气被挤压着从这里排出去。排气不足的典型症状是末端烧焦、局部发白或填充不满,注塑速度怎么调都救不回来。
原理很土:熔体往前跑,空气没地方去就会被压缩,压缩升温,局部温度能窜到几百度,塑料瞬间碳化就是你看到的黑点烧焦。排气槽开在分型面上,深0.01-0.03mm、宽5-12mm,深了会溢料飞边,浅了排不动。熔体最后充满的远端是重灾区,尤其深腔薄壁件,型腔底部还得加排气镶件或者透气钢。
判断困气有个笨办法:降射速。把注射速度调到原来的三成试一模,烧焦明显减轻就是排气问题,基本不用怀疑。要是降速没用,那得查料筒温度或者背压了。我们做过一套收纳盒模具,客户投诉产品角上老有黑点,他们自己调了两周工艺没搞定。发过来一看,排气槽只有0.008mm深,是模具商怕飞边偷偷开浅的。重新开到0.02mm,黑点当场消失。类似这种充填问题在注塑模具入门指南里有更多排查思路。
排气槽位置也不是随便开的,得跟着流动分析走,熔体最后汇合的部位才开。开早了熔体没到就已经把槽堵死,白开。模流分析现在基本是标配,Autodesk的Moldflow在这块做得最久,Moldflow官网有流动模拟的案例库,做深腔件之前跑一遍,能省不少试模费。
型腔设计还要盯紧哪几件事?
型腔设计最该盯三件事:拔模角、冷却水路和分型面。拔模角不足产品粘型腔,水路排布不匀循环周期拉长,分型面不顺外观夹线就难看。这三件事里任何一件掉链子,模具做得再漂亮也是白搭。
拔模角我倾向外观面最少1°,蚀纹面按纹路深度每0.025mm加1-1.5°,这条跟蚀纹师傅对过好多次,基本是行业铁律。冷却水路尽量贴着型腔走,离表面8-15mm比较稳,太近了型腔壁温差大容易翘曲,太远了冷却白做。分型面能简单就简单,台阶越少加工越便宜,密封性还好。
另外提一嘴型腔数量。一模一出、一模两出还是一模四出,直接牵动型腔布局和报价。腔数翻倍不代表产能翻倍,充填平衡、排气、冷却全是新变量。根据中国模具工业协会发布的数据,2024年国内模具行业营收已超过3400亿元,其中塑料模具占比约四成,型腔相关的设计和制造是这个盘子里竞争最凶的一块,腔数设计合理与否直接决定客户的单件成本(详见中国模具工业协会官网)。腔数和布局怎么跟注塑机吨位匹配,注塑模具设计的标准化流程里讲得更系统。
维保这块别犯懒。型腔每次下机必须清洁、喷油、合模存放,水垢一季度清一次,不然水路堵了等于没有。日常养护的完整清单看模具寿命延长实战手册,道理相通。
常见问题
型腔和凹模是一回事吗?
是一回事,只是叫法不同。型腔是行业里最通行的叫法,凹模、母模、定模侧成型件指的都是它。台湾和部分教材偏书面,写凹模;车间口语基本都是型腔。跟供应商沟通时用“型腔”最保险,不会产生歧义。
型腔用什么材料做最合适?
常规外观件用P20或718H这类预硬钢,够用且便宜;透明件和高抛光要求的上S136、2083;压铸模具型腔工作温度高,得用H13这类热作钢,还得做氮化处理。选材核心看三点:抛光性、耐蚀性、硬度匹配。别一味堆高牌号,一套收纳盒模具用S136纯属浪费。
型腔和型芯之间的间隙怎么定?
这个间隙其实就是配合公差,按产品壁厚和塑料收缩率计算,一般单边0.02-0.05mm。间隙太紧合模会咬、开模费劲,太松产品产生飞边。精密模具间隙做到0.01mm级别,这对模架刚性和加工精度要求都高,费用也跟着涨。
型腔损坏了怎么修?
轻微拉伤、锈点用油石推开再抛光就行。崩角或磨损超差,主流做法是激光焊补上同材质焊丝,再上机床重新加工到尺寸。面积损伤太大就换镶件,把坏的那块挖掉镶新钢进去。修补设备怎么选可以看模具激光焊接机对比。能修就别整块换,一套型腔重做的钱够修八回。
为什么产品总是粘在型腔上不掉下来?
九成是拔模角不够或者型腔抛光不到位,表面粗糙等于给产品抓手。先量拔模角,不足就修;够的话查抛光,尤其蚀纹模具,纹理方向和拔模方向不对着也会挂料。再不行就上型腔侧倒扣检测,看是不是有隐藏反斜度。斜顶和顶出机构的配合问题可以看模具斜顶机构设计。
写到这里说句实在话,型腔这门功夫一半在设计里,一半在车间里。设计决定上限,钳工和抛光决定下限。我个人更信老师傅的手感,同样一张图纸,两个厂做出来的型腔寿命能差出一倍,这不是玄学,是基准怎么找、余量怎么留的分寸感。如果你想从头把模具这块啃下来,建议从制作模具的基本流程走一遍,再回头盯型腔的细节,会顺很多。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。