模具加工过程全拆解:从一块钢料到试模出货要走几步
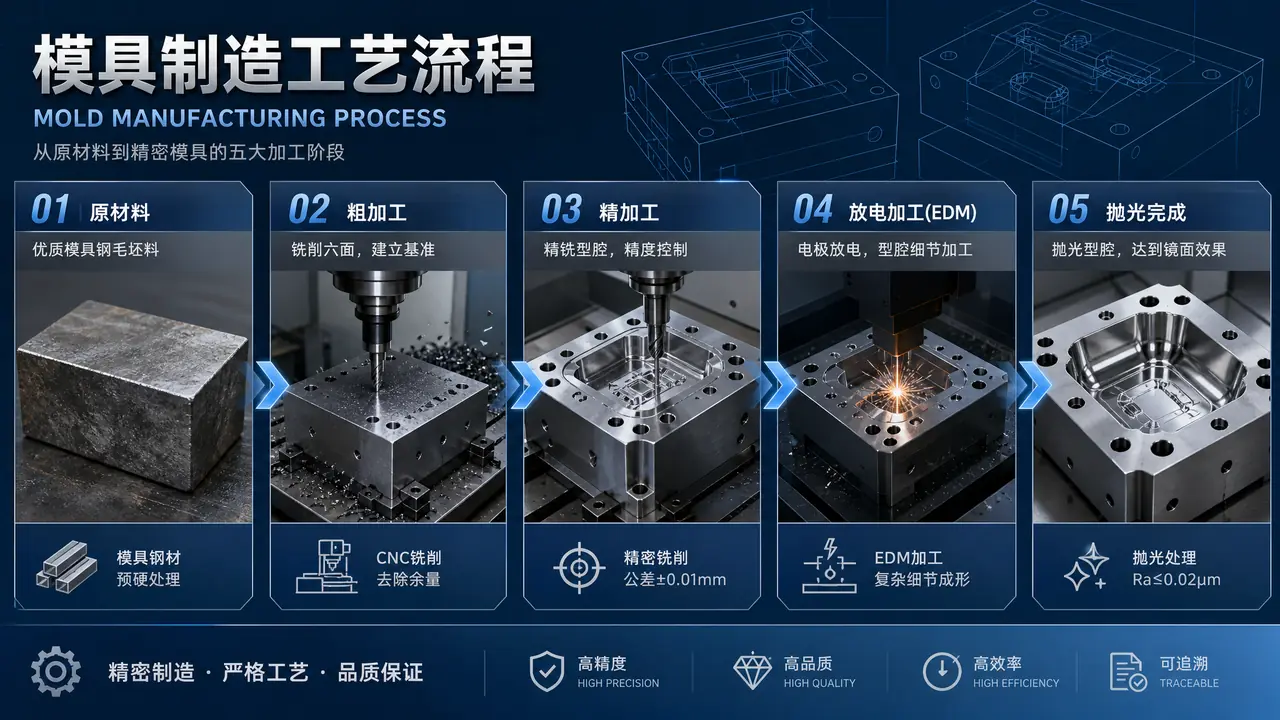
把话放这儿:模具加工过程没有捷径,工序顺序就是钱,开粗抢刀、热处理没等透、基准没磨平,哪一步赶工都会在试模时连本带利还回来。看得懂每道工序卡什么参数,你才知道去车间该盯哪台机床。
上周五夜里十一点,车间赶一套家电外壳模的开粗,徒弟问我模具加工过程哪一步最难,我给他的回答是:哪步都不难,难的是按顺序不抢工,谁抢谁返工。
那块718H的料周四下午进的厂,380乘320乘95,锯床下好料就摊在料架上等着。钢料堆在哪儿都长一个样,真差距全藏在后面十几道工序的先后和留量里。
跟换遥控器电池一个道理,步骤对了谁都装得上,顺序错了抠一晚上也白搭。
模具加工过程的完整工序链
模具加工过程一般走备料、开粗、热处理、磨基准、精加工、放电、抛光、装配试模八步,上一道给下一道留量,顺序乱了就返工。这套顺序不是谁定的规矩,是几十年拿报废品换出来的。备料先锯再铣六面,单边留五毫米,基准面必须见光。画线钻孔要把运水孔、顶针孔在软状态下预钻到位,淬硬之后再钻就是跟硬度较劲。
运水孔离型腔面留15到20毫米,太近了容易打穿报废,太远了冷却效率掉一半。顶针孔先预钻到比图纸小两毫米,热处理之后再精确扩铰,孔径才不会跑。
开粗上三轴加工中心,φ16合金球刀,转速给到2800,层深0.6,单边留0.5毫米等热处理。刀具钱也得算账,这种球刀一支两百八,一套中型模开粗吃掉三四支很平常。淬火外发真空炉,硬度打到HRC48到52,回来第一件事不是上机床,是先上平面磨把基准重新磨出来,磨掉两三丝就行。
精加工接在磨完之后,说实话,能用刀走的不放电,能放电的不线割,成本一个台阶一个台阶往上翻。清角、筋位、深度大的骨位交给火花机,铜公提前备好两套,粗打一套精打一套。直壁插穿的位置给慢走丝,割一修二,精度能压到正负0.003。
| 工序 | 常用设备 | 留量或公差 | 最常见翻车点 |
|---|---|---|---|
| 下料铣六面 | 锯床、立铣 | 单边留5毫米 | 基准面没铣平,后面全歪 |
| 画线钻孔 | 摇臂钻 | 运水孔离型腔15-20毫米 | 孔位打偏,热处理后没法改 |
| 数控开粗 | 三轴加工中心 | 单边留0.5毫米 | 吃刀太深让刀,留量忽大忽小 |
| 热处理 | 外发真空炉 | 淬硬到HRC48-52 | 没留磨量,变形后尺寸不够 |
| 磨基准 | 平面磨 | 磨掉0.02-0.03毫米 | 基准不统一,装配错位 |
| 放电线割 | 火花机、慢走丝 | 清角R0.2以下 | 铜公损耗没算,深度超差 |
| 抛光装配 | 油石、超声波 | 外观面Ra0.4以下 | 抛糊了皮纹,直接报废 |
抛光看产品要求走,外观面用油石从320目一路推到1200目,再上钻石膏收光。装配环节靠研配,分型面涂红丹对合,贴合率不到九成就接着修,急着上机只会把飞边越压越大。车铣磨放电线割这五大工艺各自的脾气,模具加工有哪些方式?车铣磨放电线割五大工艺对比这篇里掰开讲过,这儿不展开。
开粗和热处理最容易被催垮
开粗宁可慢也不能抢,余量留足、装夹找正、冷却给够,热处理变形和精加工报废这两笔冤枉钱就省下了大半。催单的电话谁都接过,可刀路和留量上省出来的几个钟头,后面全都要加倍还。
这个坑我踩过。前年一套日用品外壳模,客户天天催,开粗层深从0.6提到1.2,切削液还开小了,刀让了一丝半,型腔留量一头0.3一头0.8。淬火出来翘了0.08,精铣到最后一刀发现深度不够了,补焊、重新磨基准、重新开粗,多搭进去六天,光补焊就花了小两千。从那以后车间有条土规矩:开粗的刀路单我签过字才准下刀。
热处理那几天也别闲着,跟外发炉子确认好装炉方式和降温速度,S136这种料淬完还得深冷加回火,少一道工序防锈性能就打折。模温机试模的时候烧到80度,变形超没超差一试便知。
加工余量和公差怎么卡?
余量跟着钢料硬度走,调质料开粗后单边留半毫米,淬硬后只留两三丝给磨和慢走丝,公差卡正负两丝的部位别指望铣床。车间里说"丝",一条丝就是0.01毫米,两丝也就头发丝的三分之一粗。
普通型腔尺寸给正负0.05就够用,配合面、插穿位才值得上坐标磨和慢走丝,公差压到正负0.02以内。有的报价单里全按两丝写,听着漂亮,机时费翻着倍往上报,最后买单的是你。
老实讲,公差卡得越紧,工序链就拉得越长,磨床、坐标磨、慢走丝全排在队上,公差放宽到正负五丝,排队能短一截。定工艺路线的时候多问一句哪几个尺寸真正要紧,模具制造工艺路线怎么定?备料到试模的先后顺序与磨放电取舍里有一套判断办法,照着走基本不绕远。
还有一条容易漏:测量要等温。钢料刚从机床下来是热的,夏天中午量跟早上量能差出两三丝,图纸卡两丝的尺寸,一律等件凉到室温再上三坐标打点。
那晚的开粗收刀收在十二点半,拿量块靠了靠留量,0.5上下,齐了。模具加工过程说难不难,就是把每道给多少余量、卡多少公差想在前头,然后别让人抢工。钢料不骗人,你糊弄它一刀,试模的时候它连本带利还你。
常见问题
一套中型注塑模从开料到T1试模要多久?
设计确认之后,备料两三天,开粗五到八天,热处理外发三到五天,精加工加放电七八天,抛光装配再两三天,压下来三十到四十天算正常。催得狠的厂敢报二十五天,返工风险你自己扛。
整个加工过程里哪道工序最烧钱?
机时费里CNC和放电占大头,一台立式加工中心一小时六七十块,一套中型模CNC工时轻松过一百个钟。真正贵的是返工,补焊一次几百到几千,拖掉的交期才是大头。
只有样品没有图纸,能照着加工模具吗?
能做,先三维扫描抄数再逆向建模。抄数件精度一般正负0.05,塑料件的收缩率还得自己放,我建议至少补一张标了关键配合尺寸的草图再开料,纯抄数做出来的模十有八九要修。
加工完的型腔怎么验收才不吃亏?
关键尺寸上三坐标打点,分型面涂红丹合模看贴合率,表面拿粗糙度样板对着光比。试模前把运水接通打压试漏,排气槽过一遍刀,这几样做了,T1成功率能高一大截。