大型冲压模具多重?汽车覆盖件的吨位
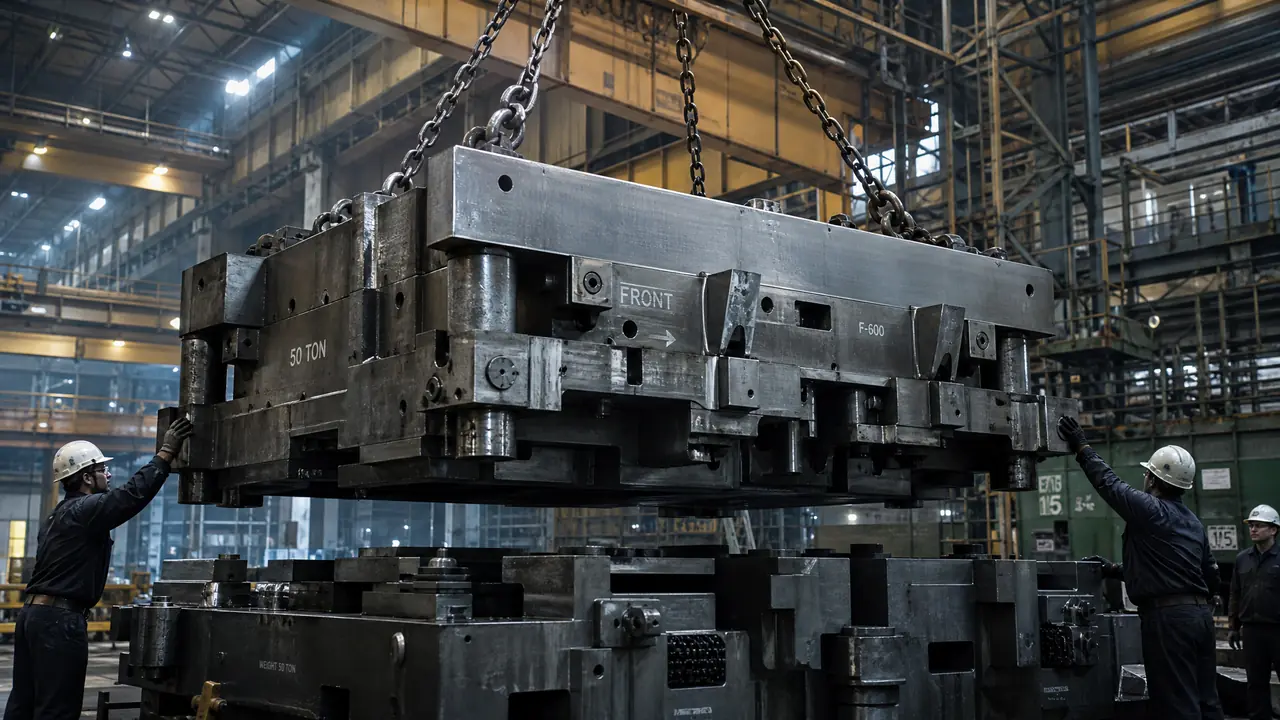
直接给结果:车门、机盖这类覆盖件,单套拉延模普遍15到30吨,翼子板小一档在10到20吨,侧围外板单模能到四五十吨,一个件四道工序的全套模具加起来上百吨很常见。吨位大头是铸铁模架,不是型面本身。动机床、行车和运输之前,先把重量这笔账算清。
上个月车间进了一套侧围外板的拉延模,地秤压出来58吨多,行车工抬头看了眼吨位牌,默默换了大钩。这就是大型冲压模具的分量——不是按"套"算的,是按"吊"算的。常有人问这种模到底多重,这个问题真没法一句话答死,车门、机盖、翼子板、侧围,一个比一个重,差的还不止一档。
先说清结构。一个覆盖件从板料到成品,普遍要走四道工序:拉延、修边冲孔、翻边整形、再修冲,每道工序配一套模。拉延那套最重,它要把平整的板料拉出整个件的形状,模身上多出压料面和工艺补充,钢水浇得最多。后面修翻那几套轻一些,但骨架一样不小。所以谈重量得先分清你在问哪一套。
单模多重、一套多重:把账分开算
车门、机盖的单套拉延模普遍15到30吨,翼子板10到20吨,侧围外板能到四五十吨,一个件四道工序全套下来80到150吨是常态。下面这张表是我们接过的活加上同行资料估的,各家结构不同,上下浮动两成很正常。
| 覆盖件 | 单套拉延模重量(约) | 拉延压机吨位(约) | 四工序全套合计(约) |
|---|---|---|---|
| 翼子板 | 10-20吨 | 800-1200吨 | 40-70吨 |
| 车门外板 | 15-25吨 | 1000-1600吨 | 60-90吨 |
| 发动机罩外板 | 20-30吨 | 1200-2000吨 | 80-110吨 |
| 侧围外板 | 35-60吨 | 1600-2500吨 | 120-180吨 |
为什么拉延模稳坐最重的位置?三个原因叠在一起。一是型面大,压料面要把零件边缘外扩一圈留工艺补充,光这一圈就多出一大块;二是模身几乎全是HT300或者含钼铬的合金铸铁整铸出来的,实心居多;三是壁厚,大模的铸件壁厚普遍给到60毫米往上,导向、平衡块、限位这些附具还得加厚背衬。
材质上插一句。覆盖件模身首选铸铁不是图便宜那么简单,铸铁减震好,浇大件成型自由,修起来也好补焊。小的修边模和整顿模有用车板焊接结构的,能省两三成重量,但拉延模基本没人敢拿钢板焊去赌。铸件毛坯交到车间时比成品模还要重15%到25%,全是加工余量和铸造补偿,地秤上的数字是含着这层水分的。
吨位是怎么堆出来的?
重量大头在模架铸铁,占七成以上;型面大小决定模具体积,压料面、背衬、导向跟着一起加厚,重量不按面积线性涨,是按体积翻着涨。零件放大一圈,模具往往重出一截。
拿我们那套车门模算过一笔账:车门本身展开也就1.2米×0.8米上下,拉延模的下模底面却做到2.8米×1.6米,凸模、压边圈、凹模三大件摞起来,高度超过1米5。零件和模具的个头差着好几倍,外行第一次见都觉得夸张,干这行的知道那是工艺补充和压料面吃掉的。
重量还直接挂钩报价。行业里中小冲模有按吨估价的习惯,早几年行情大概每吨三到五万,听个行价可以,照搬到覆盖件模上就会失真——这种模型面研配和试模调试的工时占大头,钢料反而不是最贵的。老实讲,我们早年按吨接过一个活,报的四万五一吨,最后亏就亏在研配工时上,从那以后报价单上吨位只当参考项。
压机吨位是另一条线,别跟模具重量搅在一起。模具多重说的是它自己压秤多少,压机多大说的是拉延力,两者有关系但不等价。侧围这种大件拉延,双动压机内滑块普遍要1600吨往上,外滑块还得单独给压边力,这也是为什么大覆盖件的试模压机不是小厂配得起的。
重量落在车间头上:机床、行车、翻模和运输
30吨以上的模必须上龙门铣加工,行车要50吨级双梁才敢吊,翻面得靠模具翻转机,公路运输宽超3米要办大件手续,重量每上一档,配套成本跳一级。这套账买模之前就得算进去。
先说机床。车间那台龙门X轴行程3.2米、承重30吨,吊58吨的侧围模上去?想都别想,直接外协。大模开粗动辄连铣三四天,车铣磨放电线割这几样在大型冲压模具上各有分工,具体怎么排我们写过一篇车铣磨放电线割五大工艺对比,这里只说一句:模越大,机床选项越窄,价格越没商量。
行车的账更现实。32吨的行车吊25吨的模,师傅们心里都打鼓,吊耳受力偏一点就是斜拉,风险全在钢丝绳上。50吨级双梁行车加吊梁,是大模车间的基本配置。翻模翻面这种活更不能靠行车站着晃,我们吃过一次亏以后专门上了翻转机,吨位怎么选、悬挂和落地式差在哪,模具翻转机吨位选型和翻车事故那篇里写过,这里不重复。
运输环节容易被漏算。2.8米宽的模座上平板车就贴近超限线,宽超3米得办大件运输手续,压板车、护角、吊点检查一样不能省,一趟运费顶小模三四趟。这几年整车厂把覆盖件模外包给专业大厂的越来越多,像瑞鹄模具这类上市公司的产能常年排得满,人家拼的不只是型面功夫,还有这套吊运加工的重载体系——小厂接得下单子,接不下那台压机和那台行车。
回头说那套58吨的侧围拉延模。它在龙门上待了半个月,外协往返两趟,合模研配又磨了一周,T1试模出来飞边比预想的小,这一单算是落地了。大型冲压模具多重这个问题,答案从来不是一个数,而是一串连锁账:铸件多重、机床吃得下吗、行车够不够高、平板车办不办得下手续。下一套大模询价之前,先让供应商把单模净重和吊点图发过来,这两张纸能帮你避开大半的坑。
常见问题
覆盖件冲压模为什么多用铸铁不用工具钢?
大件用钢得靠锻造或厚板拼焊,成本高、内应力也难控。铸铁好浇大件、减震性好,型面硬度低一点,靠表面淬火和镀层补。行业内做大型拉延模的厂子基本都以铸铁为骨架。
模具越重是不是寿命越长?
不完全对。寿命主要看材料、圆角维护和表面处理,重量大只代表刚性好,代价是加工、吊装、运输全线加钱。为压重量把壁厚削得太狠也不行,合模容易弹变形。
一套30吨的模具怎么运到客户厂?
低平板车加吊装点复检是标配,宽超限要提前办大件手续,绑扎用钢丝绳加护角。最好提前一周和运输队对吊点图,现场找吊点延误半天,滞留费比运费还贵。
接大型覆盖件模的活,最该先确认什么?
先确认对方的试模压机吨位和行车吨位。模做得出来、试不出去的案例我见过不止一回,压机不够只能借线试模,工期和费用全乱,这一条比比价格更要紧。