模具喷砂做什么用?表面均匀化与皮纹前处理
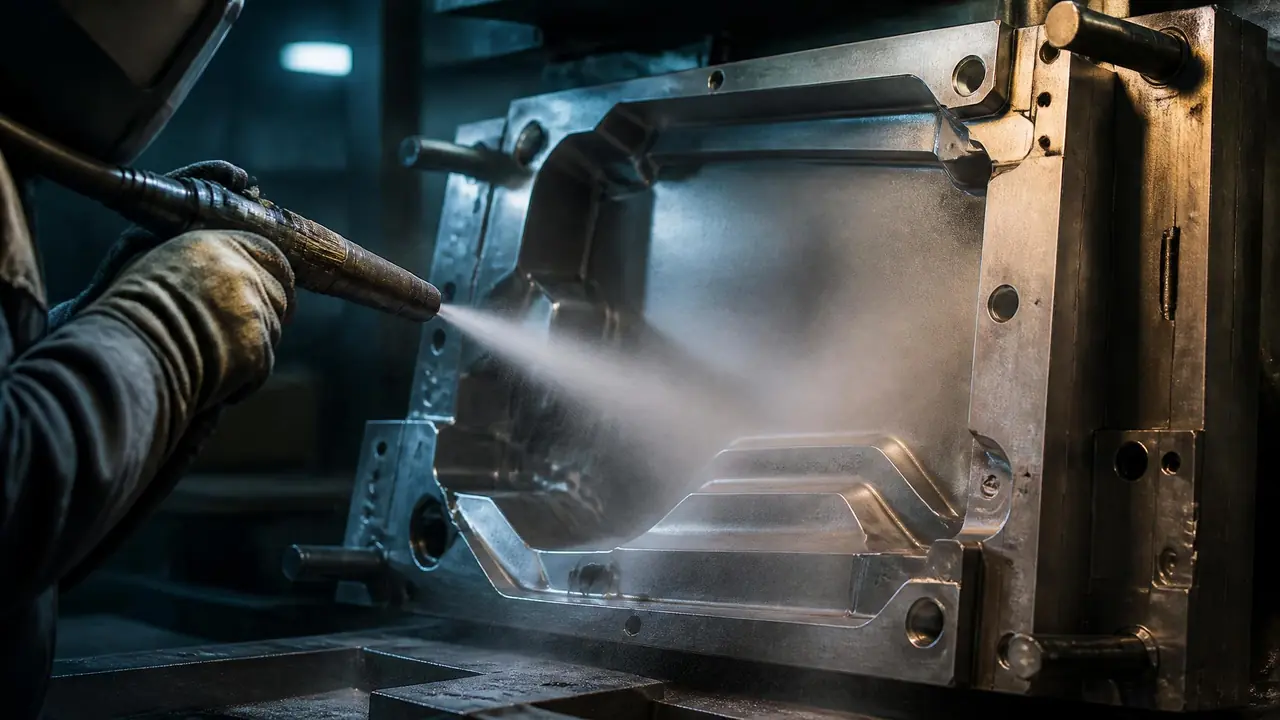
开门见山:模具喷砂就干两件事——把抛光补焊留下的花脸统一成均匀哑光,给皮纹蚀纹打底。玻璃珠还是刚玉、压力0.3-0.6兆帕、分型面遮蔽,三点做对是帮手,做错整套型面报废。动手前先问清晒纹厂要的目数。
模具喷砂这活儿,看着就是拿砂子吹表面,厂里不少新人觉得可有可无,其实是晒纹和出货前躲不掉的一关。上个月我们车间一套洗衣机面板模外发晒纹,晒纹厂接单第一句话不是问纹号,是问喷砂了没、喷的几目——没喷砂的面直接拿去蚀纹,药剂咬得深一脚浅一脚,纹面出来就是花的,返工全算你的。
喷砂在整套工序链里排得很靠后:CNC、放电、抛光都做完,型面基本定下来,才轮到它出场。我的用法很固定,拢共三个场景,下面一个个拆开讲,砂料怎么选、参数打到多少、哪里千万不能喷,全是摸着机子写出来的。
模具喷砂到底干哪三件活
喷砂三件活:一是均匀化,把补焊痕、抛光花脸统一成哑光;二是清理,剥掉电火花变质层和油污残胶;三是皮纹打底,让蚀纹药剂咬得均匀。三件事的共同逻辑是整面一次出效果,比手工收拾快得多。展开讲每一件都对应一个具体场景,你对号入座。
先说均匀化。一套模修修补补走到尾期,型面很难是整的:这里补过焊,颜色发黄;那里抛过了头,反光发贼;装配师傅的手印蹭一遍,油渍渗进微孔里。客户验收那天拿着灯一照,全照出来了。玻璃珠喷一遍,整个型腔变成均匀的哑光面,局部色差和反光差全被盖平。这不是遮丑,是行业里光明正大的做法,很多外观件出货前本来就要喷一层亚光,算正常工序。亚光到镜面各等级的讲究,这篇模具抛光六级工艺标准里分得细,对着看心里更有数。
第二件是清理。电火花打过的面,表层有一层重铸变质层,发黑发硬,深度大概几微米到十几微米,药剂不好咬,后续精抛也费劲。喷砂把这个脆层剥掉,效率比手工打磨高出一截,型腔死角还能顺带清到。
第三件才是重头戏,皮纹前处理。蚀纹靠化学药剂咬蚀,面上有油污、有抛光不匀的高差,药剂咬蚀速度就不一样,晒出来的纹深浅立刻花掉。喷过砂的面粗糙度统一,药剂咬合一致,纹路才齐整。所以晒纹厂接单先问喷砂,真不是刁难人,是替自己的成品率把关。
砂料和参数怎么选?别闭着眼睛开枪
均匀亚光用150-220目玻璃珠,气压0.3-0.45兆帕;皮纹打底用120-180目白刚玉,0.4-0.5兆帕;重锈和氧化皮翻新才上棕刚玉。枪距一拃远,走枪匀速不回手,压力宁低勿高。记不住就存下面这张表。
| 砂料 | 常用目数 | 气压参考 | 适用场景 |
|---|---|---|---|
| 玻璃珠 | 150-220目 | 0.3-0.45兆帕 | 均匀亚光、清油污、出货前统一面 |
| 白刚玉 | 120-180目 | 0.4-0.5兆帕 | 皮纹蚀纹前打底 |
| 棕刚玉 | 80-100目 | 0.5-0.6兆帕 | 重锈重氧化皮、旧模翻新 |
压力这东西,差零点一兆帕结果差很远。我拿一块718H试块做过对比:0.3兆帕、枪距15厘米、200目玻璃珠,走一遍下来哑光很匀,手摸像细砂纸;同一块面换个位置用0.55兆帕再打,立马出麻点,还带一圈圈走枪印,最后只能抛掉重喷。枪距控制在10到15厘米,角度六七十度往上,走枪像喷漆一样匀速搭接,别在一个点上恋战。
砂料的干净程度比很多人想的要紧。回收砂里混进一颗粗砂粒,镜面上就是一圈白点麻坑,修都修不掉。喷外观模的玻璃珠要专用一罐,别跟打铁锈除氧化皮的混用。还有个天热潮湿天的小坑:砂罐回吸水汽,砂料结块堵管,喷出来一阵一阵的,面上就一道深一道浅。碰到这种天气,先放掉管路里的积气积液再开机。
说个赔过钱的教训。有回赶工,新来的师傅走枪快慢不匀,型腔一面密一面疏,当时看着差别不大,晒完纹纹路深浅差了半档,客户拒收,整套皮纹重晒,晒纹费两千多块加上来回运费和时间,全是喷砂那十几分钟省出来的窟窿。从那以后我们车间喷皮纹前的面,固定老师傅上,喷完拿灯斜照检查一遍再装箱发出去。
喷砂会伤模具吗?这几个位置千万别喷
分型面、封胶位、斜顶配合面、有公差要求的孔位一律遮蔽,喷砂会啃掉几微米,配合尺寸直接超差;深腔骨位少死磕,冲蚀过度会扩形;喷完两小时内上防锈油,不然一晚上就起锈点。这三条踩中任何一条,省下的加工费都填不回返工坑。
分型面最要命。封胶面靠两个面精密贴合,喷砂啃掉几微米,试模就跑毛边,修模比做模还烦。我们的土办法是美纹纸加橡胶皮贴死封胶边,小镶件干脆拆下来,型腔单独喷完再装回去。孔位同理,导柱孔、顶针孔这种有配合要求的地方,塞胶堵或者贴死再开枪。
喷后防锈是另一个容易栽的地方。喷砂把表面活化层打毛了,锈得比平时快得多。2024年冬天有一批模芯,喷完当天赶着下班堆在一块儿没涂油,第二天型面起了星星点点的黄斑,拉回抛光间多折腾了两天。现在规矩定死了:喷完吹净残砂,两小时内防锈油抹到位。
深腔和深骨位也别硬来。枪打不到的死角,砂子全靠反弹,效率低还容易把开口处冲蚀过头,斜度变大。这种位置少量轻扫或者留给化学清洗,别较劲。工序位置上,喷砂通常排在精抛之后、皮纹和出货之前,往前一步是放电和粗抛的活儿,整个链条的先后顺序这篇模具加工工艺从粗到精的完整工序里捋得更清楚。
话说回来,喷砂这工序本身不贵,按件收几十到几百块,贵的是喷错的代价。你要是最近正好有一套模要外发晒纹,下单前就做三件事:问清晒纹厂要几目什么砂、检查分型面遮蔽到位、喷完当天上油。做到这三条,喷砂就是帮手,做不到,它随时能给你制造一个赔钱的下午。
常见问题
喷砂和抛光的先后顺序是先喷还是先抛?
先抛后喷。抛光把刀痕和机加工纹消干净,喷砂只在最后统一表面状态。要是客户就要镜面,那喷砂整道都省掉,别多此一举。
晒纹前喷砂用多少目合适?
看纹号定。浅细纹常用220-320目的细玻璃珠或细刚玉,粗纹用120-150目。各家晒纹厂药剂配方不同,最稳的办法是直接问对方要目数,别自己猜。
自己买台喷砂机划算还是外发?
月活不到几十件就外发,单件几十到几百块。干式喷砂粉尘大,抽风、防护、砂料回收这些投入不小,量不大的小模房自己上机并不省钱。
喷砂会改变模具尺寸吗?
会,单次也就几微米量级,一般型面无所谓。精密配合面和封胶面就不一样了,几个微米足够让试模出毛边,必须遮蔽后再喷。