汽车保险杠模具加工难在哪?大型模具的型面加工与合模精度控制
别绕了,汽车保险杠模具加工最难的两处就是大件型面和合模质量:两米多长的定模芯要把公差摁在百分之几毫米里,分型面还要红丹研配到基本贴合才算数。这篇按车间实际走过的工序讲机床、留量和塞尺检查,开工前照着核对一遍,能省下反复补焊的钱。
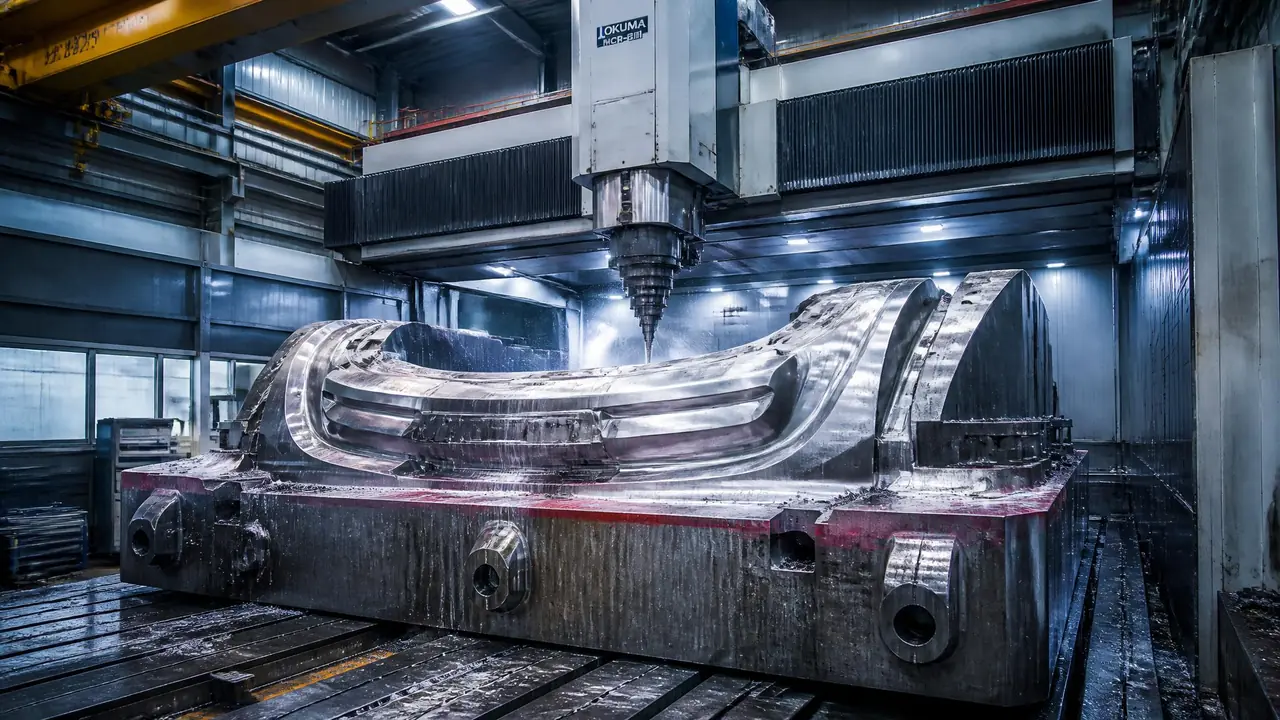
上个月车间吊进来一块2.35米长的718H定模芯毛料,行车挂上去的时候地秤显示27吨半,这就是一套汽车保险杠模具加工的开场——先把二十多吨的钢疙瘩,变成一面能照出人影的曲面。难吗?难。但难的位置很多人想错了:不是铣不出来,而是铣完之后那0.05毫米,以及最后合模的那一下。
保险杠模具和普通小件模具是两个世界。型腔展开长度接近两米,配的注塑机动辄2600吨起步,模具外框做到2.5米×1.6米是常事。尺寸一大,机床行程、装夹变形、刀具让刀、车间温差,全都会跳出来找麻烦。每个环节松一点,攒到合模的时候就变成了大问题。
二十多吨的钢件:机床、装夹和基准,先过这三关
保险杠模具的单件模块毛料普遍在15到35吨,必须用X轴行程2米以上的龙门加工中心干,粗加工留量0.5到1毫米,装夹压板的位置和力道直接决定后面的变形量。这不是吓唬人,普通立加的行程和台面承重根本够不着这个吨位。
我们那套模的粗加工走了三天两夜,φ63的圆鼻刀开粗,转速压得不高,吃刀量给足,机床几乎没停过。粗完一刀不能马上精加工,得把模块翻面松开压板重新夹——钢件内应力在粗加工后被释放,夹紧状态下它会悄悄弓起来,松开才现形。老师傅的做法是松开、等一阵、重新找正再光一刀底面,把应力放干净。
基准这件事在小模子上随便糊弄,大模上糊弄不得。四面基准、两个基准孔,翻面二次装夹用杠杆表拉直,找正误差压到0.01毫米以内。有次协作厂图快,二次装夹只推了推毛料就开干,型面接刀错了0.15毫米,最后整块面降着重铣,三天工时打了水漂。整个从开粗到精光的工序怎么排,从粗加工到精加工的完整工序链里写过一遍,大模只是每一步都被放大了十倍。
型面加工难在哪:让刀、接刀波纹和蚀纹前的最后一刀
保险杠A面型面一般按±0.1毫米交验,流线铣的残留高度控制在0.02毫米左右,刀具悬伸越短越好——让刀是大型型面超差的第一原因,悬伸每加长一截,让刀量翻着涨。道理就这一句,代价是重铣一个星期。
保险杠型面大而浅,曲率变化平缓,主流做法是三轴龙门配大直径球头刀走流线,刀路顺着车的纵向走,光顺性比等高线好。深腔和倒扣够不着的地方才换加长刀,这时候就是让刀的重灾区。我量过一次:同一把R8球刀,悬伸80毫米和150毫米,试切面高度差了0.06毫米,程序里不补,型面就超了。
接刀痕是大模的另一个坑。型面比行程长就要二次装夹接刀,接刀位置要安排在非外观区,靠光刀重叠一小段过渡。赶上客户催得急、一次装夹没规划好,外观面上留下一道接刀棱,抛光师傅得拿油石推出半个月。A面要过手感关和映像关,模具镜面抛光的等级和缺陷处理那篇里讲过,抛光只能救细微的,救不了宏观波纹。
还有一条时间线要卡死:蚀纹之前型面必须定稿。纹面一出,再改型面就得回火烧掉重蚀,一套模的周期直接多出二十来天,这笔账谁都不想认。
| 加工路线 | 常见硬度 | 吃机床的程度 | 风险与代价 |
|---|---|---|---|
| 718H/2738预硬钢直接精铣 | HRC28-34 | 普通龙门就够,刀具损耗小 | 钢种定型后不能再淬硬,适合大多数保险杠模 |
| 淬硬后高速铣 | HRC48-52 | 要高速主轴和小切深多分层 | 刀具贵、工时长,胜在硬度高耐磨,适合产量大的出口模 |
我的偏向很明确:常规产量的保险杠模,预硬钢直接精铣是更划算的路。淬硬高速铣听着高级,实际刀具成本和排屑风险都会找回来,除非客户点名要高硬度,不然没必要给自己加戏。
合模精度:红丹、塞尺和合模机,最后一道生死关
分型面研配要做到红丹着色均匀、0.05毫米塞尺插不进去,几十吨的上下模靠合模机缓慢下压找碰穿点,靠行车硬压既危险也压不准。合模质量不过关,试模必然飞边,返工就从这里开始。
研配是个磨性子的活。分型面涂薄薄一层红丹,上模慢慢落下,抬起来看哪里亮哪里黑,亮的地方高出一点,油石或油缸磨头局部修掉,再合、再看。一圈下来少则两三天,多则一个多星期。碰穿面和封胶面要重点伺候,封胶面差一丝,试模就往分型面上呲料。分型面选在哪、怎么避让,模具分型面的碰穿插穿和飞边问题那篇拆得更细,加工端只管一条:图纸上封胶面在哪,研配就往死里抠哪。
我们车间那套模合模用了六天,中途发现滑块压条研合太紧,回装后抽芯阻力偏大,铲掉两丝再配。这种事在合模机上发现是半天的事,到试模机上发现就是烧料、拆模、返修一整套。说到精度链,精密注塑模具把公差做到0.01毫米的思路是同一套逻辑往小了走,大模追求的不过是把同样的事在二十多吨的钢件上稳稳做住。
回到开头那块27吨半的定模芯。它后来在龙门上待了十一天,研配合模又花去六天,T1试模一次过,分型面干净得没怎么修。回头看,汽车保险杠模具加工拼的不是哪台机床多先进,而是装夹、留量、让刀、研配这些不起眼的环节有没有一处处摁住。下一个接大模的活,先把压板位置和基准找正这两件事盯死,后面的坑会少一大半。
常见问题
一套保险杠模具的光机加工周期大概多久?
行业普遍在45到60天,不含试模。我们那套是粗加工三天多、精加工十一天、研配合模六天,中间还夹着翻面和吊装转运,实际排下来接近两个月。
型面局部超差了只能补焊吗?
看位置和量。0.05毫米以内的局部高点,油石推掉再抛光就能救;低点或大面积超差才考虑激光焊补后重铣,外观区补焊要特别谨慎,焊缝纹理蚀纹后会显形。
保险杠模具为什么不选镜面级钢材?
保险杠外观是纹理面不是高光面,718H、2738这个档次完全够用,把钱花在钢种上不如花在型面光顺和蚀纹均匀上。真做高光饰条的模才轮到一胜百那类镜面钢。
十几吨以上的模具合模非用合模机不可吗?
强烈建议用。行车加人工硬压合大模,压哪里、压多重全凭手感,既容易砸伤研配面,也读不出真实的贴合状态,一台合模机的钱抵不了几次砸坏的型面。