无痕折弯模具怎么做?贴膜与R角的配合
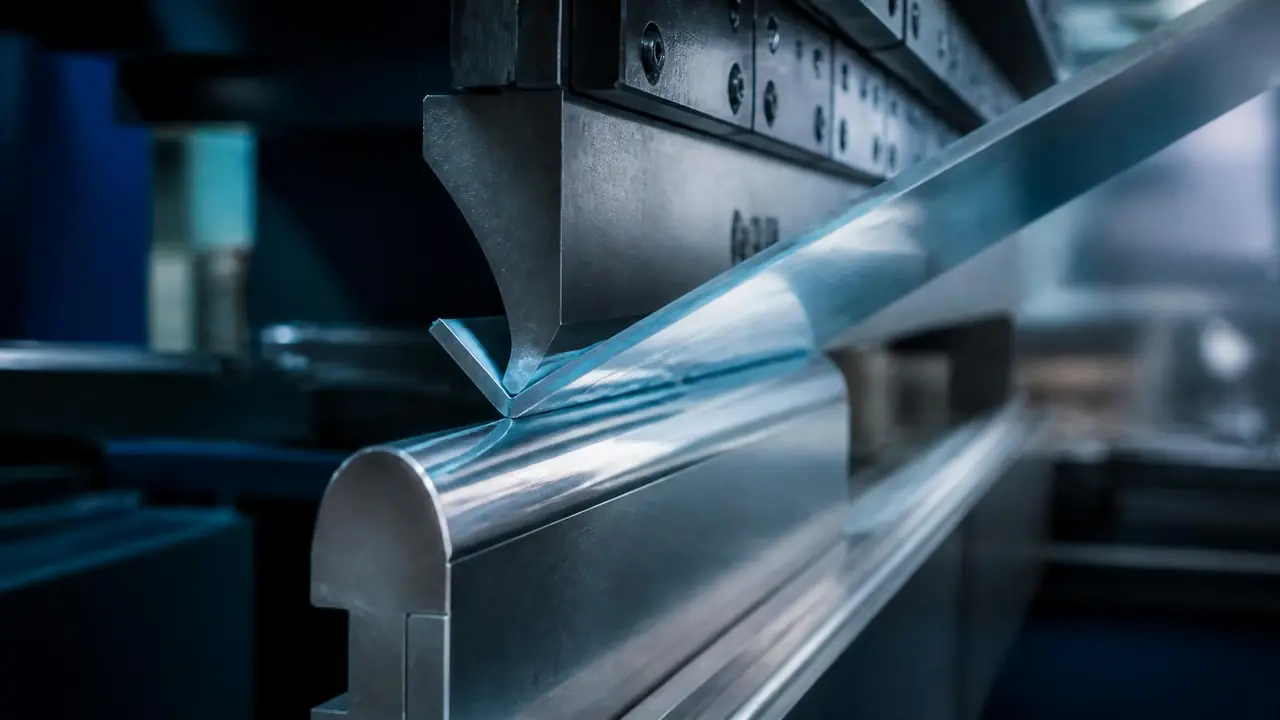
直接给结果:无痕折弯不是买一套特殊模具就完事,而是大R角下模、镜面肩部加合适厚度的贴膜三样配合出来的效果。膜厚和R角都在变回弹,试模时两个参数要一起调。先做哪步?把车间在用的下模肩部R角量出来。
上周有个做不锈钢水槽的老板拿来一块样板,外侧一道浅浅的压痕,问我能不能彻底消掉。我反问他下模肩部R角做到多少,他答不上来。不少人觉得无痕折弯模具是某种特殊模具,花钱买回来就无痕,其实方向偏了,它更像一套配合:R角、肩部表面质量、贴膜,三样凑齐才成立。
前年我们接过一批电梯轿厢拉丝面板,0.8毫米的304,外侧摸到一个亮点就算不合格。第一套模按老习惯做,肩部R0.6,折出来二十件里能挑出七八件带印的。后来把肩部放大到R1.0、抛光、板面再加贴一层保护膜,不良率才真正压下来。这篇就把这套配合拆开讲,参数都是我们车间试出来的。
无痕折弯靠的不是神秘模具,是三样东西凑一起
所谓无痕折弯,就是让板材和模具肩部之间隔一层软质介质,同时用大圆角把接触应力摊薄,两件事缺一不可。折弯时板料外侧贴着下模肩部滑过去,接触面越小、越硬,压强就越大,膜和涂层再结实也会留下痕迹。R角放大,接触弧变长,应力摊开;贴膜垫在中间,模具上的硬质点就没法直接啃进板面。我们现在的顺序是先把模具这头做干净,再谈膜的事,顺序反了等于白贴。
肩部表面质量这一环最容易被小看。R角做得再大,肩上留一道线切割的条纹,折出来的板面照样能看见一串发亮的细线,怎么换膜都盖不住。这种时候该参考的是从粗抛到镜面的六级抛光工艺标准那套流程,下模肩部至少要抛到接近镜面的手感,拿板料背面轻轻蹭一下不刮丝才算过关。
R角放多大才够用?
外观件折弯的下模肩部R角按板厚的4到6倍起步再抛光,0.8毫米不锈钢我一般取R1.0,比单纯放大V口宽度管用。这个数不是什么标准,是我们试出来的经验。R0.6折0.8的拉丝板,压痕率三成往上走;换成R1.0用同一卷料,抽检基本挑不出印。有人问那是不是越大越好,不是,R超过2.0以后内R跟着变大,图纸公差卡不住,回弹也乱了。
顺带把V口说清楚,下模V口宽度一般按板厚的6到8倍选,这是常规折弯的常识;肩部R是在这个基础上单独控制的另一个参数,两回事,别混。定好R之后加工方式也有讲究,线切割直接割出来的肩部有条纹,等于埋雷。我们的做法是粗割留量,再上磨床走一刀,具体几种工艺怎么取舍,可以看这篇车铣磨放电线割五大模具加工工艺对比,里面把适用场合分得比较细。
还有一点提一嘴,肩部硬度要够。我们吃过亏:一批R1.0的下模用了Cr12MoV淬火到58度左右,折了两万来次肩部就开始拉毛,板面出现规律性的亮线。后来同样结构换成淬火到60度以上再加精抛,寿命翻了一倍还多。
贴膜不是随便贴,厚度、朝向和回弹都要算
膜优先贴在外侧受拉面,厚度常选0.05到0.1毫米,膜厚会让回弹变小、展开变短,试模后要把补偿量修进去。我们对比过:0.8毫米的304裸折回弹3.5度上下,贴一层50微米的膜降到2度出头,展开长度短了大约0.15毫米,这个数要在试模时量出来写进程序,不能靠猜。厚板别指望膜,2毫米以上的冷轧板贴了照样有印,膜只是垫层,不是万能的。
翻车也交过学费。有次操作工把膜贴在了内侧,外侧直接跟模具硬碰,整批板面全是亮点,一百多张料全废,光材料就亏了小两千。从那以后交班必查膜面朝向,就一句话:膜永远贴在贴着下模肩的那一面。
膜的选择还有个坑,粘度。粘太紧的膜撕下来会把拉丝纹理带毛,太松的折弯一挤就跑位。我们固定用中等粘度的PE保护膜,撕膜手感以不留胶、不位移为准,换了供应商必须重新试模,展开长度差个0.1毫米对外观件就是返工。
三种无痕做法摆一起,成本和效果差多少?
贴膜折弯成本最低、小批量外观件够用,硅胶垫适合批量稳定的哑光面,抛光大R角是底子,三样并不冲突。为了方便对比,我把车间用过的三种做法列成一张表。
| 做法 | 适用场景 | 单件成本 | 留痕风险 |
|---|---|---|---|
| 抛光R角加贴膜 | 小批量外观件、拉丝板 | 膜约0.3到0.8元一件 | 低,膜破了才露 |
| 硅胶垫折弯 | 批量稳定的哑光面板 | 垫片分摊后约0.1到0.2元 | 低,垫老化要及时换 |
| 普通模加涂蜡油 | 临时救急 | 近乎为零 | 高,批次间不一致 |
我个人偏向贴膜这条路,理由是灵活,换料换膜就行。硅胶垫确实省心,可一旦换料厚,垫的压缩量得重调,车间排单紧的时候反而添乱。涂蜡油那招只救急,千万别写进工艺卡。
回到开头那块水槽样板,问题的答案不在膜上,也不全在R角上,在两者的配合里。你先把车间在用的下模肩部量一遍,R角、粗糙度、膜的朝向和厚度,四样过一遍,多半不用买新模具。真要开新模,记得把这几个参数直接写进图纸验收条款里,别等试模了再扯皮。
常见问题
不锈钢厚板折弯,贴膜还有用吗?
2毫米以下勉强算辅助手段,再厚就别指望了。厚板折弯的接触压强大,50微米的膜一压就破,压痕该有还是有。厚料想减印,主要靠放大肩部R角,再配合折弯机慢速压靠和适当保压。
贴膜折弯后撕膜会不会把表面带坏?
低粘度的保护膜正常撕没问题,坑出在膜放久了或者板面温度高。夏天车间三十多度,贴好放一天的板撕下来胶容易留痕,我们尽量做到当天折完当天撕。拉丝板撕膜要顺着拉丝方向扯。
下模肩部拉毛了自己能修吗?
轻度的可以。油石顺着板料流动方向推几遍,再上抛光膏手工收一下,我们修一次大概40分钟。要是肩部磨出深沟或者R角崩了,手工救不回来,得上机床重新修磨,R值会变,试模得从头再来。
这套无痕折弯的配置比普通折弯模贵多少?
贵在肩部精抛和R角精度这两道工序上,我们这边的行情,同一套下模多做精抛大概贵百分之十五到三十,看模子大小浮动。比起外观件百分之几十的报废率,这笔账不难算。