高速冲压模具冲多少次?每分钟上千冲次
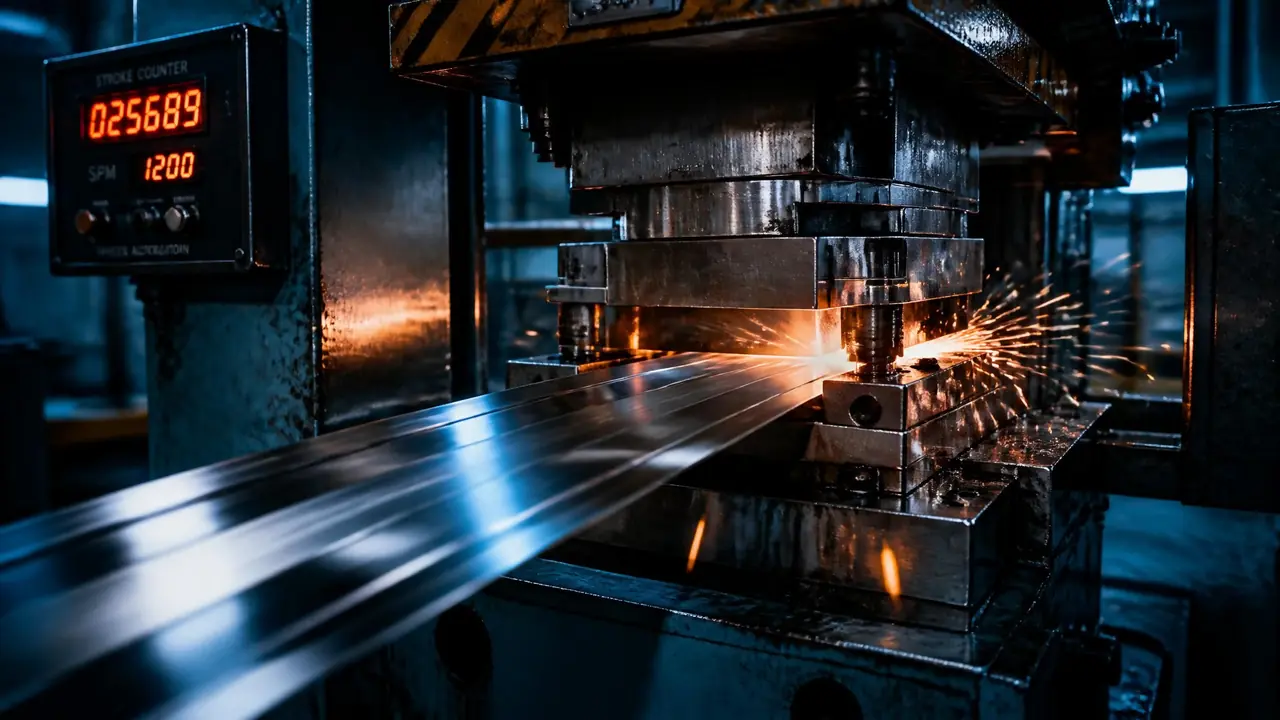
先说结论:高速冲压模具常见冲次在每分钟800到1500次,超高速机型能冲到3000次以上,真正卡寿命的不是冲次,是刃口。选模先问刃磨周期和总冲次,再谈价格。你先把料厚和月产量理清楚,再拿着数字去找模具厂谈。
高速冲压模具一分钟能冲多少下?这个问题我在车间被客户问过不下百遍。去年有个做电机定子的老板来验厂,进门第一句话就是这个。我指着现场那台八十吨高速冲床告诉他:冲零点三五毫米的硅钢片,稳定跑在每分钟一千一百次上下,料带顺的时候摸到一千五也不稀奇。但我的判断是,冲次只是表象,模具本身和送料系统才决定这个速度你能不能真吃下来。
先把冲次这个数字说透。普通冲床一分钟冲一百到三百次;上了高速,含义就变了——料带像流水一样往前送,两冲之间只隔零点零几秒。冲得快不难。难的是第一千万冲和第一冲出来的零件一模一样,这背后靠级进模撑着,冲裁、压弯、浅拉延在一副模里按工位全做完。
每分钟冲多少次,才算高速?
行业普遍拿每分钟400次当分界线,400到800次算中高速,800次往上才叫高速冲压,铁芯端子这类级进模常年在1000次以上干活。这个分法不是哪本标准钉死的,是设备厂和模具厂多年报价磨出来的默契。谁要是说自己那台普通冲床"也能冲很快",你先问他动平衡和润滑跟不跟得上。
常见的三档划分是这样:一百到三百次算低速,四百到八百次算中速,八百往上才归高速,一千五以上就算超高速。引线框架模冲到每分钟两千次,行业里不算新闻。我们打得最多的是电机铁芯,硅钢片料厚零点三五,一千一百次能连开一个班不报警。这套打法之前专门写过一篇,电机模具里定转子冲片的高速冲压门道,想深挖可以去翻。
一套模冲多少次就得修?刃磨周期和总寿命要分开算
钢冲头打硅钢片大概三五十万次刃磨一次,硬质合金能撑到三百万次;总寿命是另一本账,钢模两三千万次封顶,硬质合金可以冲过一亿。两笔账混着谈,报价单基本没法看。冲次越大,刃磨周期越是命门。
分开算,是高速冲和普通冲最大的思维差异。普通模具谈寿命,谈的是用几年;高速模谈的是刃磨周期。冲次大得吓人,一个班六十几万次,照普通钢模三十万次一修的节奏,一个班要磨两回,这活就没法干了。我们实际用的搭配是:硅钢片上粉末冶金钢冲头,标称刃磨周期一百万次,实际毛刺高度到0.03毫米就得下机,实测八十几万次;端子模直接上硬质合金,一修能冲三百万次往上。
翻过一回车。早年图便宜,一套小端子模用了国产Cr12MoV冲头,料钱省了四成,结果冲到十九万次小冲头崩了角,毛刺糊了一整板端子,客户投诉赔掉的钱比省下的多出好几倍。打那以后,高速冲的冲头我再也不省这个钱。硬质合金凭什么扛得住,硬质合金模具的寿命账那篇算得很细,这里只给结论:硬、韧、耐磨三样,它占了硬和耐磨两头,代价是脆,怕料带搭接叠冲。
什么材料扛得住每分钟上千次?
冲头材料主流就三档:SKD11打底,粉末高速钢走量,硬质合金冲尖端;料越薄、冲次越高,越要往上档走。选料不是越贵越好,关键是跟料厚、产量对上号。
给你一张我们采购时常用的对比表。价格是华东市场这几年的大概行情,别拿去当报价单。
| 冲头材料 | 一次刃磨撑多少冲 | 总寿命量级 | 材料价参考 | 适用场景 |
|---|---|---|---|---|
| SKD11 | 30-50万次 | 两三千万次 | 每公斤30元上下 | 料厚0.5以上,产量一般 |
| 粉末高速钢 | 80-120万次 | 五六千万次 | 每公斤100到160元 | 硅钢片、不锈钢连冲 |
| 硬质合金 | 200-400万次 | 一亿次往上 | 论支买,一根几百到上千 | 端子、引线框架超高速 |
涂层也有讲究。TiCN用在冲不锈钢料上效果明显,我们实测冲头寿命能多出四成左右;DLC这类低摩擦涂层适合怕粘料的铝件铜件。表面处理的钱别省,一支冲头几百块,涂层多花几十块,刃磨周期拉长一截,账算得过来。凹模板这些静态件和冲头的选料逻辑不完全一样,从CR12到DC53的冷作钢对比那篇里按牌号分开讲过。
上高速冲之前,先量一量这三件事
模具之外先看冲床刚性、送料精度和润滑:冲床动不平衡,上千次就抖;送料跳距超0.05毫米废品率抬头;油黏度选错会烧冲头。三样缺一样,模具再好也白搭。
第一看冲床。高速冲床和普通冲床不是快慢的差别,是结构的差别,工作台刚性、滑块动平衡、冷却系统全不一样。拿普通冲床硬提速,冲到八百次床身就开始嗡嗡响,导柱发热。我们试过一回,冲了两个钟头下模座烫手,测温枪打出来六十多度,赶紧停了。
第二看送料。气动送料机低速够用,上千次必须上伺服送料,送料精度要压在0.03毫米以内,不然级进模的定位销接不住料。有一回送料机齿带松了半个齿,跳距漂了0.06毫米,三百米一整卷料冲完才发现孔位全偏,两万多块钱的料带直接进了废品箱。这种亏,吃一次就记一辈子。
第三看加工。高速冲的刃口全靠慢走丝,我们这边的标准是刃口割一修三,配合间隙按料厚的百分之一到二来配。模具厂要是连慢走丝都不齐,高速冲的活别给他。一套模从粗加工到装配要过哪些关卡,模具加工的完整工序链那篇讲得比我细。
回到开头那位电机老板,我给他的方案是:定转子冲片模用粉末钢冲头配伺服送料,冲次定在一千一,不去碰三千次那种极限数字。冲次是拿来看的,刃磨周期才是拿来算钱的。你真要评估项目,把料厚、月产量、能接受的停机次数列成三行字,模具厂给你的方案会老实很多。
常见问题
高速冲压模具比普通冲压模具贵多少?
同等工位数大概贵一半到一倍,材料换成硬质合金还能再翻。但按总冲次摊到每个零件上,多数情况反而便宜,量产百万件以上的项目基本都划算。
每分钟一千多次冲出来的零件,精度能保证吗?
能,前提是伺服送料加滚珠导向模架。我们实测孔位波动能压在0.02毫米以内,比不少慢速模还稳,因为高速模的间隙配得更紧。
高速冲床和普通冲床能共用一副模具吗?
不建议。闭合高度、卸料板结构、模架刚性都对不上,硬混用轻则毛刺变大,重则崩刃。下模单之前先定好用在哪台床子上。
刃磨一次要停机多久?
只换冲头的话四到八个小时,常备一副备用冲头能把停机压到最低。讲究点的厂直接配两套模轮着上,一套在机上,一套在磨。