模具制作方法有哪些?从开料到装配的完整流程拆解
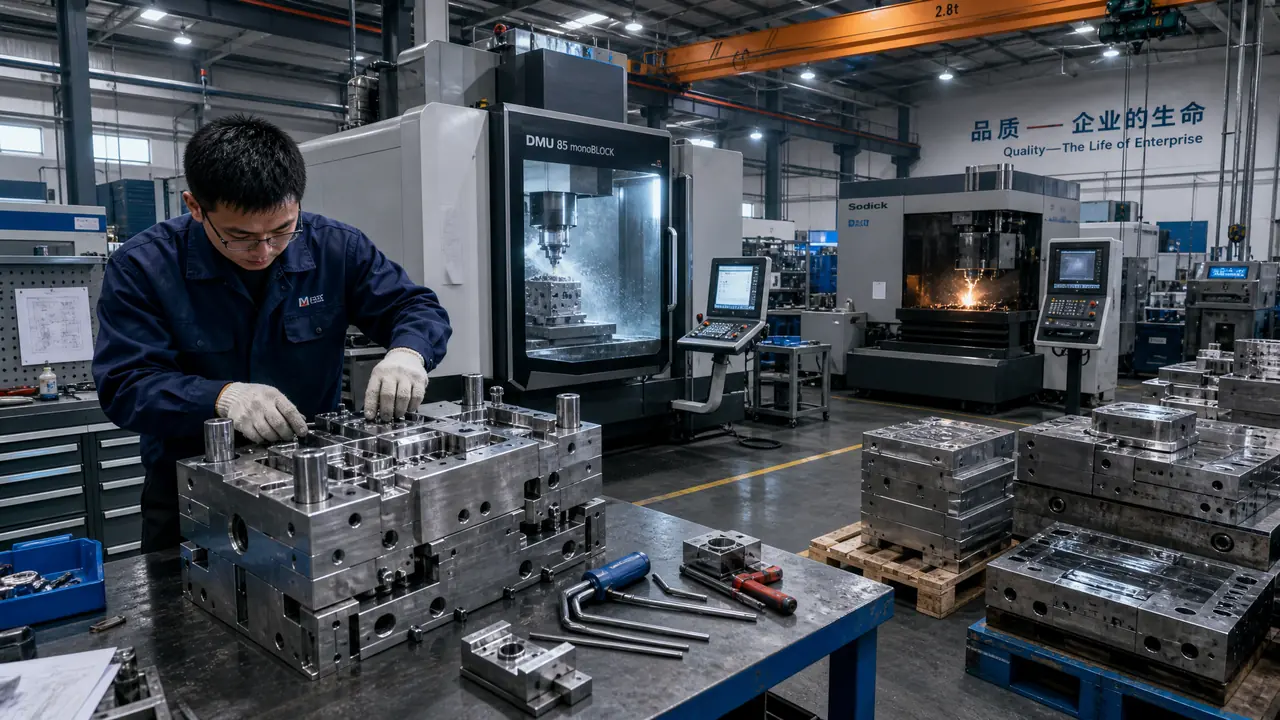
直接给结果:模具制作方法不是某一种工艺,而是开料、粗加工、热处理、精加工、抛光、装配试模这六步串起来的一条链。CNC只占其中一段,选错钢、省掉热处理、跳过试模,任何一环出问题整副模都白做。
经常有刚入行的朋友问我,模具到底是怎么做出来的,是不是找一家有CNC的厂就完事了。我的看法很直接:做模具是一整条工序链,不是一道工艺。链上最不起眼的那一环,往往才是决定寿命的那一环。
去年我见过一套H13压铸模芯,客户图便宜找了家没有热处理炉的小厂,粗加工完直接装机。结果八千模次不到,模芯表面就出现龟裂,整副模报废重来。热处理费省了几千块,赔进去的是一套模具钱和两个月的交期。这篇文章就按真实车间的顺序,把六道工序一步步拆开讲。
开料与粗加工:钢料怎么变成毛坯模
开料的核心是选对钢材并留足加工余量,粗加工负责把大块余量快速铣掉,型面只给精加工留0.3到0.5毫米。这两步不追求精度,追求的是不出错,钢选错了后面全白干。
开料先定钢。注塑模常用P20、718H、2738这类预硬钢,出厂硬度大概30-36HRC,后面不用淬火;做透明件、防锈要求高的,上2083或S136;压铸模、热锻模才用H13这种要淬火的钢。选钢这件事,我写过一篇2738模具钢和718H、P20的对比,掺假和替代是重灾区,签合同前最好把牌号写死。钢料到了先查料,探伤看有没有内部裂纹,再上锯床或铣床开六面。
余量要留够。模板单边一般留2到5毫米,型腔位置留得更多,这份余量就是给后面热处理变形和装夹误差准备的。粗加工就是大刀盘大切深地铣,把型腔、型芯的轮廓先铣个大概,运水孔、顶针孔初钻出来。老师傅的说法是"粗加工吃肉,精加工啃骨头",这一步效率优先,油冷喷淋开足,一天下去铁屑能装几麻袋。
热处理这一步能不能省?我的答案是省不得
淬火回火决定钢材的最终硬度和寿命,预硬钢可以跳过,淬火钢一步都省不得,热处理变形一般会吃掉0.05到0.1毫米。所以精加工必须排在热处理后面,顺序颠倒就是翻车。
预硬钢出厂就是硬的,这条路确实可以走,很多中型注塑模从开料直接跳到精加工。但H13、2344这类钢不行,得进真空炉,淬火温度大概1020-1050℃,回火至少两次,最终硬度做到48-52HRC。硬度上去了,抗热疲劳性能才撑得住压铸那种一两百度温差的折腾。
麻烦在变形。淬火一过,模板多少会弯一点,行业里普遍按0.05到0.1毫米预估。有经验的厂会把精加工余量算进这份变形里,热处理完先上磨床把基准面找平,再进CNC。我见过的翻车案例里,最冤的一种是把精加工排在热处理前面:型腔精铣到尺寸,一进炉,出来量一下,孔距飘了七八条(0.07毫米),整副模芯重新返工。顺序问题,不是手艺问题。
精加工四件套:CNC、电火花、线切割、磨削各管哪一段
CNC是三维型面的主力切削,电火花清死角和深腔,线切割切精密孔形,磨削保平面和孔位精度,四者各管一段,谁也替代不了谁。一套模具往往四种工艺都得用上。
CNC打主力。型腔、型芯的绝大部分余量靠三轴或四轴加工中心铣掉,球头刀光刀之后,表面粗糙度能做到Ra0.8到1.6左右,留给抛光的量刚好。程序编得好不好,差别很大——同样一套模芯,我们车间两班倒,白班老师傅的刀路跑完光刀时间能比新手省三成,接刀痕还少。想往这个方向学的,可以看我整理的从粗加工到精加工的完整工序链,里面把每步的留量讲得更细。
CNC够不着的地方,交给电火花。深腔窄槽、清角部位,刀具进不去,就得先用车床或CNC做出铜公(电极),靠放电一点一点蚀出来,火花位单边大概留0.05到0.1毫米。电火花慢,但它是唯一能"以柔克刚"的手段,硬度再高也照蚀不误。通孔类的活儿则是线切割的天下,镶件孔、斜顶孔、顶针孔,慢走丝精度能做到±0.003毫米上下,切出来的孔基本不用修。最后是磨床,模板的厚度公差、导柱孔的孔位精度,全靠平面磨和坐标磨兜底——一副模合模顺不顺滑,很大程度上是磨床说了算。
抛光与装配试模:最后三成功夫别掉链子
抛光决定产品外观和脱模顺不顺,装配试模验证整副模具能否稳定出件,试模到改模来回两三轮才算合格。很多厂输就输在急着交模,跳过了第二轮试模。
抛光是从油石、砂纸一路打到钻石膏的细活,普通亮面到镜面分级都有讲究,A级镜面打透明件模具,抛光工时经常比机加工时还长。别小看这道工序,省掉它,产品表面有纹、顶出粘模,客户第一个找的就是你。抛光等级和缺陷处理,我那篇镜面抛光从A1到A3级的SPI标准里写得更全。
装配是最后的大合体。先装导柱导套,手动开合模试顺畅度,再装模架镶件、顶针、斜顶、运水接头,带热流道的接温控箱逐路测。然后上注塑机试模:看缩水、飞边、缺料、顶白、拉伤,把参数先调到合理区间,还有问题就改模。实话讲,一套中等复杂度的注塑模,试模两三轮太正常了。从下单到交模,行业普遍要30到45天,那种拍胸脯说25天全包的报价,我心里都会先打个问号。
回到开头那个问题:模具制作方法有哪些?答案不是某台设备,而是这六步排成的顺序——开料定钢、粗加工出坯、热处理定命、精加工定尺寸、抛光定外观、试模定成败。你下次拿到报价单,就按这个顺序去核对每一项,报价里少了哪一步,哪一步就是以后要还的债。
常见问题
一副注塑模具从开料到交模大概要多久?
中等复杂度的模,行业里普遍30到45天。带热流道、双色结构的要60天往上。报价单上周期特别短的,多半是压缩了试模次数,后面改模的风险就转给你了。
小批量产品值得开一副钢模吗?
打样阶段用3D打印或硅胶复模就行,几百块到几千块。年量稳定过万件再考虑开钢模,不然摊到每个件上的模具费比件本身还贵。
模具厂报价单里哪些项目容易被藏掉?
最常见的是热处理和试模次数。有的报价只写"CNC加工到成品",热处理外包另算,试模只含一次,第二次开始按小时收费。谈价前把这四项问清楚:钢牌号、硬度、试模几次、谁出改模费。
CNC能直接做出一副完整模具吗?
做不到。CNC管不了深腔死角和清角,这些要电火花补位;精密孔形要线切割;平面和孔位精度要磨床兜底。四道工艺配合,缺一样精度就上不去。